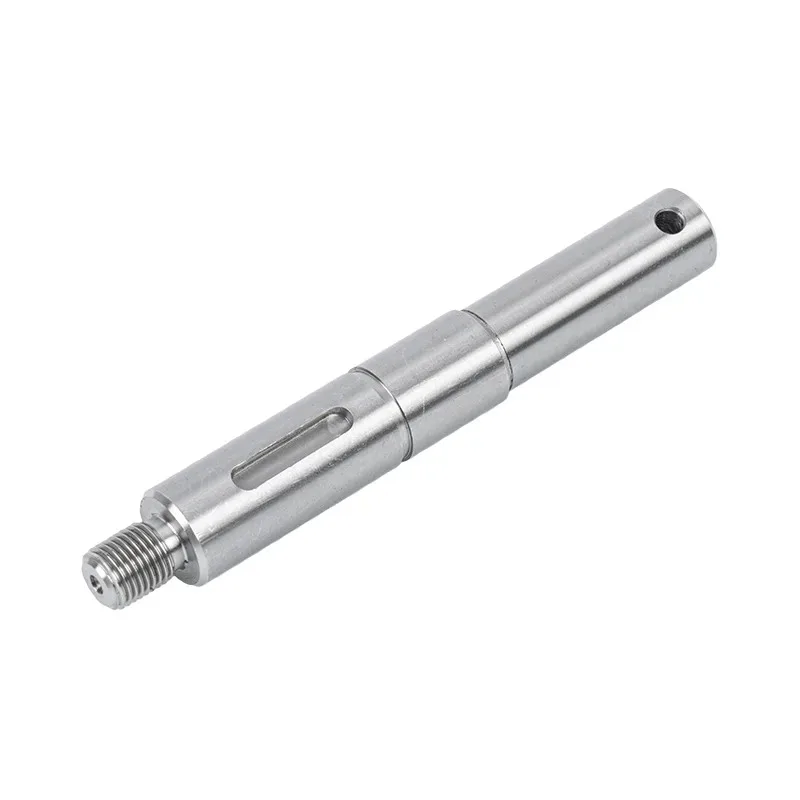
1. Podstawa metalurgiczna gładkiego wału silnika ze stali nierdzewnej
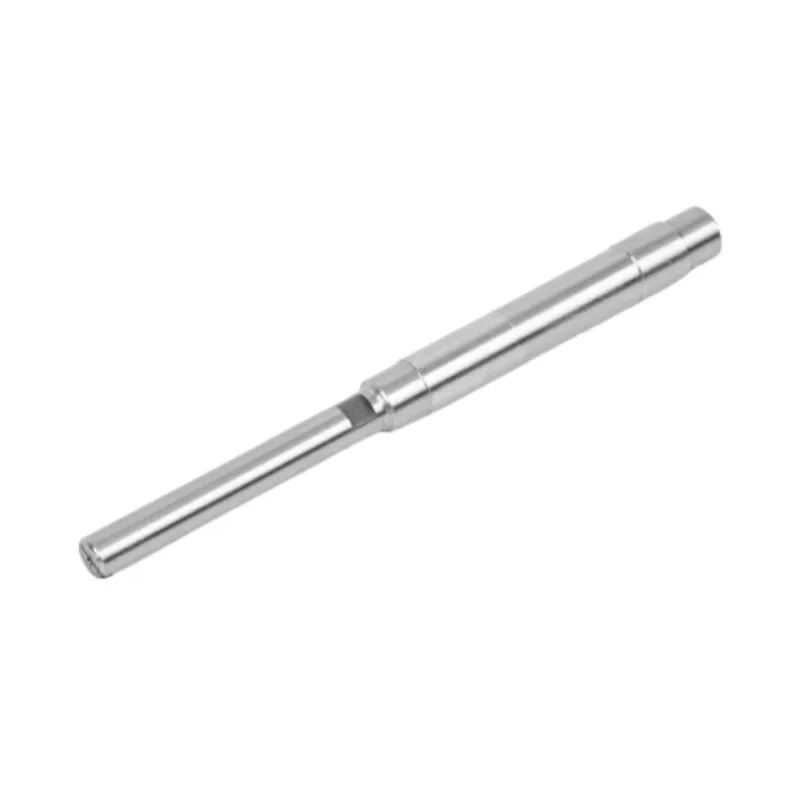
Wydajność każdego układu napędzanego silnikiem zaczyna się od elementu obrotowego, który przenosi moment obrotowy z wirnika na obciążenie. AGładki wał silnika ze stali nierdzewnejnie jest jedynie cylindrycznym prętem; jest to precyzyjnie zaprojektowany komponent, którego właściwości metalurgiczne bezpośrednio wpływają na wydajność, trwałość i dokładność pozycjonowania. Stal nierdzewna, jako rodzina materiałów, oferuje wyjątkową równowagę wytrzymałości mechanicznej, odporności na korozję i obrabialności — cechy, które są niezbędne w przypadku wałów pracujących zarówno w pomieszczeniach czystych, jak i w trudnych warunkach przemysłowych.
Dobór odpowiedniego gatunku stali nierdzewnej na wał silnika zależy od konkretnych warunków pracy. Gatunki austenityczne, takie jak 304 i 316, zapewniają wyjątkową odporność na korozję i są szeroko stosowane w przetwórstwie żywności, urządzeniach medycznych i zastosowaniach morskich. Z drugiej strony gatunki martenzytyczne, takie jak 420 i 440C, oferują wyższą twardość i odporność na zużycie, dzięki czemu nadają się do zastosowań wymagających dużych obciążeń i dużych prędkości, gdzie najważniejsza jest trwałość powierzchni. Mikrostruktura tych stopów – czy to sześcienna centrowana na powierzchni (FCC) w przypadku austenitu, czy tetragonalna centrowana w ciele (BCT) w przypadku martenzytu – determinuje ich reakcję na obróbkę cieplną, obróbkę na zimno i operacje obróbki skrawaniem.
Oprócz stopu podstawowego, gładki wał silnika ze stali nierdzewnej czerpie swoją wyższość funkcjonalną z kontrolowanego przetwarzania, które udoskonala strukturę ziaren i eliminuje naprężenia wewnętrzne. Odgazowanie próżniowe i przetapianie elektrożużlowe (ESR) to zaawansowane techniki rafinacji, które zmniejszają wtrącenia niemetaliczne, dając w rezultacie czystszą stal o zwiększonej odporności zmęczeniowej. W przypadku wałów poddawanych cyklicznym obciążeniom – np. w serwomotorach lub siłownikach robotów – ta czystość metalurgiczna przekłada się bezpośrednio na dłuższą żywotność i przewidywalne tryby awarii.
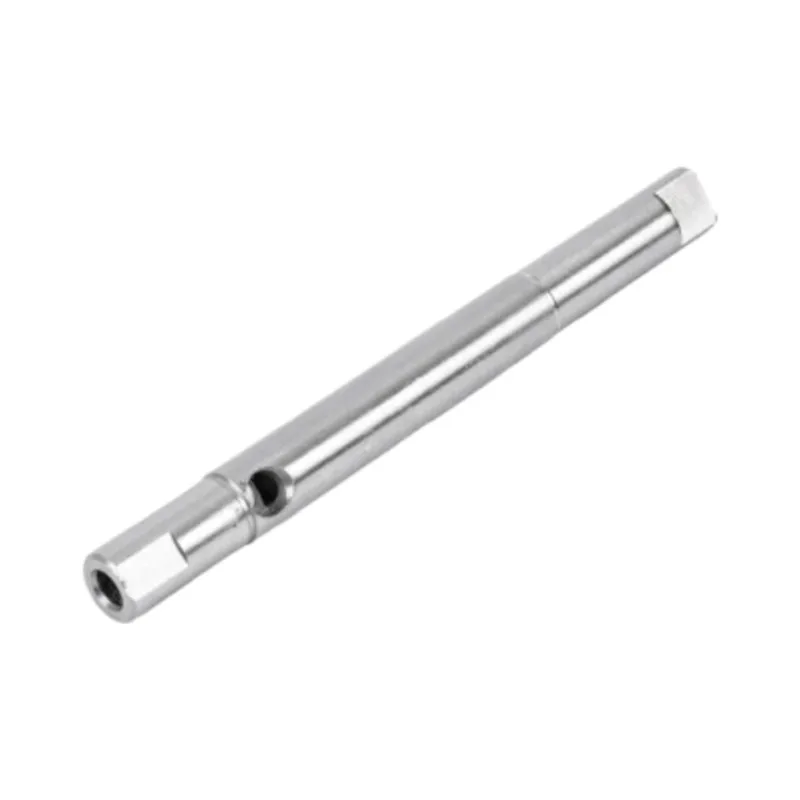
2. Procesy produkcyjne zapewniające prawdziwą gładkość
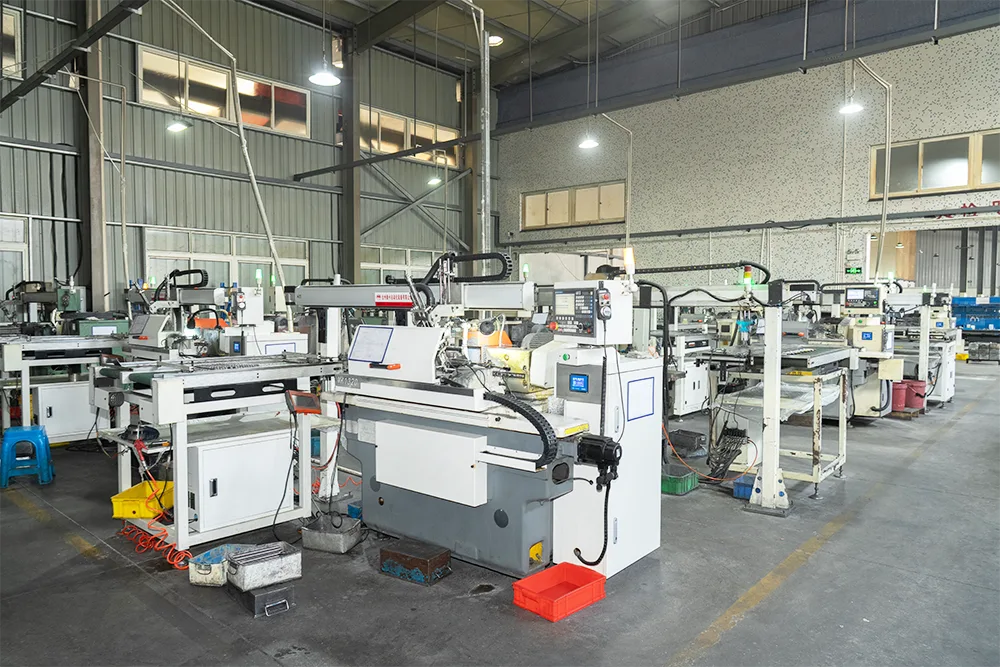
Droga od surowego pręta ze stali nierdzewnej do gotowego wału silnika obejmuje sekwencję precyzyjnych operacji obróbki, z których każda ma wpływ na końcową dokładność wymiarową i jakość powierzchni. Osiągnięcie naprawdę gładkiej powierzchni wału silnika nie jest procesem jednoetapowym; wymaga skoordynowanego podejścia, które zaczyna się od przygotowania materiału i kończy na precyzyjnych technikach wykończeniowych.
2.1 Toczenie CNC i szlifowanie precyzyjne
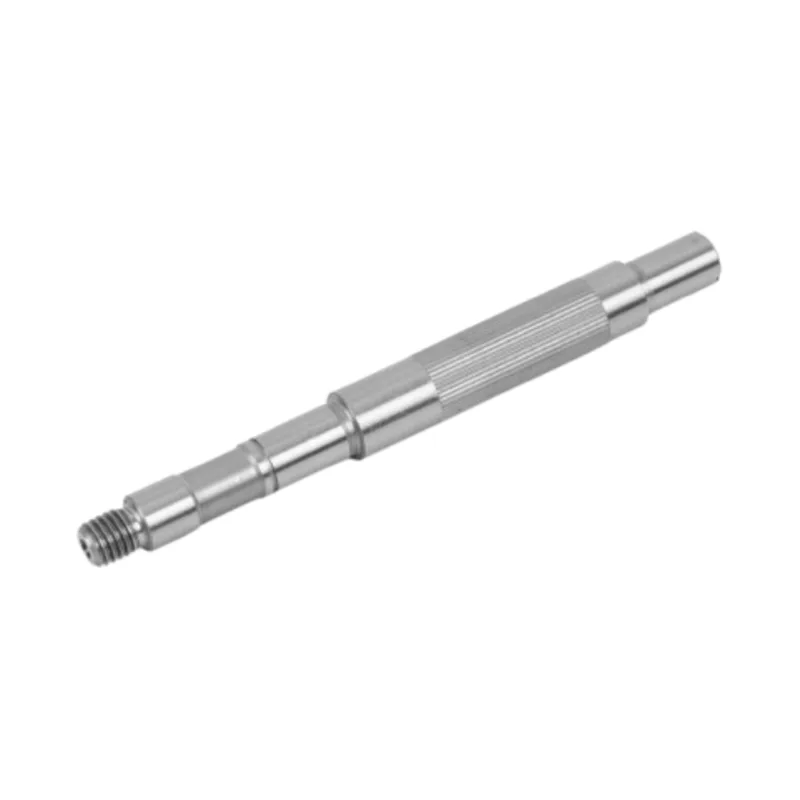
Toczenie komputerowe sterowane numerycznie (CNC) jest podstawową operacją kształtowania wałów silników. Podczas tej fazy surowy pręt jest obracany względem nieruchomego narzędzia tnącego w celu wytworzenia podstawowego kształtu cylindrycznego, w tym wszelkich stopniowanych średnic, występów lub gwintowanych końcówek. Nowoczesne tokarki CNC wyposażone w oprzyrządowanie napędzane mogą wykonywać wiele operacji w jednym ustawieniu, redukując błędy bicia i zapewniając koncentryczność pomiędzy różnymi sekcjami wału. Typowe tolerancje toczenia mieszczą się w zakresie od ±0,05 mm do ±0,01 mm, w zależności od możliwości maszyny i złożoności geometrii części.
Po toczeniu szlifowanie cylindryczne udoskonala średnicę wału do jego ostatecznego wymiaru, jednocześnie poprawiając wykończenie powierzchni. W operacjach szlifowania stosuje się tarcze ścierne o kontrolowanej wielkości ziarna, aby usunąć mikroskopijne ilości materiału, uzyskując wartości chropowatości powierzchni tak niskie, jak Ra 0,2 μm lub lepsze. W zastosowaniach ultraprecyzyjnych, takich jak sprzęt do produkcji półprzewodników lub siłowniki lotnicze, po szlifowaniu można zastosować docieranie lub dogładzanie do osiągnięcia Ra 0,04 μm.
2.2 Szlifowanie bezkłowe w celu uzyskania stałej okrągłości
Szlifowanie bezkłowe jest specjalistyczną techniką, szczególnie dobrze nadającą się do długich, smukłych wałów, gdzie tradycyjne szlifowanie międzyosiowe powodowałoby błędy ugięcia. W procesie tym obrabiany przedmiot jest podtrzymywany przez nóż podporowy i koło regulacyjne, natomiast ściernica usuwa materiał ze średnicy zewnętrznej. Brak otworów centralnych eliminuje typowe źródło błędów geometrycznych, a metoda ciągłego podawania umożliwia produkcję na dużą skalę z wyjątkową powtarzalnością. Szlifowanie bezkłowe jest często preferowaną operacją wykańczającąGładki wał silnika ze stali nierdzewnejprodukcji, ponieważ zapewnia zarówno wąskie tolerancje średnicy, jak i doskonałą integralność powierzchni.
3. Wykończenie powierzchni i tolerancje wymiarowe
Termin „gładki” w kontekście wału silnika obejmuje dwie odrębne, ale powiązane ze sobą cechy: chropowatość powierzchni i spójność wymiarową. Chropowatość powierzchni, zwykle wyrażana ilościowo jako Ra (średnia arytmetyczna chropowatość), wpływa na tarcie, zużycie i zdolność do utrzymywania filmu smarnego. Gładsza powierzchnia zmniejsza tarcie pomiędzy wałem i współpracującymi z nim elementami – takimi jak łożyska, uszczelnienia czy koła zębate – poprawiając w ten sposób wydajność mechaniczną i zmniejszając wytwarzanie ciepła.
Z drugiej strony tolerancje wymiarowe określają, jak dokładnie wał mieści się w swojej obudowie i jak konsekwentnie przenosi ruch. W przypadku wałów silników o wysokiej wydajności tolerancje średnicowe są zwykle określane jako gatunki h6 lub h7, co dla wału o średnicy 20 mm odpowiada tolerancjom odpowiednio około ±0,013 mm i ±0,021 mm. W zastosowaniach krytycznych tolerancje można zawęzić do ±0,005 mm lub nawet ±0,002 mm, co wymaga nie tylko zaawansowanego sprzętu do obróbki, ale także rygorystycznej kontroli temperatury podczas produkcji i pomiarów.
Poniższa tabela podsumowuje typowe specyfikacje wykończenia powierzchni i tolerancji dla wałów silników ze stali nierdzewnej w różnych kategoriach zastosowań:
| Kategoria aplikacji | Chropowatość powierzchni (Ra) | Tolerancja średnicy | Typowy stopień |
|---|---|---|---|
| Ogólne silniki przemysłowe | Ra 0,8 – 1,6 μm | ±0,05 mm | 304 / 316 |
| Precyzyjne serwo i robotyka | Ra 0,2 – 0,4 µm | ±0,01 mm | 420/440C |
| Medycyna i półprzewodniki | Ra 0,04 – 0,1 µm | ±0,005 mm | 316L / 17-4PH |
| Motoryzacja i lotnictwo | Ra 0,2 – 0,6 µm | ±0,015 mm | Niestandardowe stopy |
Warto zaznaczyć, że wykończenie powierzchni i tolerancja nie są parametrami niezależnymi. Osiągnięcie wyjątkowo gładkiej powierzchni często wymaga wielu przejść wykończeniowych, z których każdy może nieznacznie zmienić ostateczną średnicę. Strategie kontroli procesu — takie jak pomiary w trakcie procesu i adaptacyjna informacja zwrotna — są zatem niezbędne do zrównoważenia tych dwóch kluczowych atrybutów jakości.
4. Obszary zastosowań gładkiego wału silnika ze stali nierdzewnej
WszechstronnośćGładki wał silnika ze stali nierdzewnejznajduje odzwierciedlenie w jego powszechnym przyjęciu w różnych branżach. Każde zastosowanie stawia wyjątkowe wymagania w zakresie wydajności wału, co powoduje potrzebę dostosowanego doboru materiałów i procesów produkcyjnych.
Wrobotyka i automatykawały silników stanowią integralną część siłowników przegubowych, stopni liniowych i mechanizmów efektorów końcowych. W tym przypadku nacisk położony jest na niskie tarcie, wysoką dokładność pozycjonowania i minimalny luz. Wały ze stali nierdzewnej ze szlifowanymi i polerowanymi powierzchniami umożliwiają płynny, powtarzalny ruch, a jednocześnie są odporne na zużycie w wyniku ciągłej pracy.
Theurządzenie medycznesektor wymaga wałów, które są nie tylko precyzyjne, ale także biokompatybilne i nadają się do sterylizacji. Robotyka chirurgiczna, sprzęt diagnostyczny i systemy podawania leków opierają się na wałach ze stali nierdzewnej, które bez degradacji wytrzymują autoklawowanie i czyszczenie chemiczne. Gładkie wykończenie powierzchni zapobiega również przyleganiu bakterii, co jest krytycznym czynnikiem w sterylnych środowiskach.
Wsystemy samochodowewały silników ze stali nierdzewnej można znaleźć w elektrycznych wspomaganiach układu kierowniczego, siłownikach przepustnicy i silnikach wentylatorów chłodzących. Elementy te muszą wytrzymać ekstremalne temperatury, wibracje oraz narażenie na działanie soli i płynów drogowych. Odporność na korozję stali nierdzewnej w połączeniu z jej wytrzymałością zmęczeniową sprawia, że jest to materiał wybierany do zastosowań montowanych pod maską i podwoziem.
Inne godne uwagi aplikacje obejmująprodukcja półprzewodnikówsprzęt, w którym niezbędne są ultraczyste i pozbawione cząstek wały;przetwórstwo spożywczemaszyny, gdzie najważniejsza jest higiena i odporność na korozję; Imorskisystemów, w których narażenie na słoną wodę wymaga najwyższego poziomu ochrony przed korozją.
5. Gatunki materiałów i odporność na korozję
Wybór odpowiedniego gatunku stali nierdzewnej na wał silnika to decyzja, która wpływa nie tylko na wydajność, ale także na możliwości produkcyjne i koszty. Najczęściej stosowane gatunki można podzielić na trzy kategorie:
- Stal nierdzewna 304— Najważniejszy element rodziny stali nierdzewnej, oferujący doskonałą odporność na korozję, dobrą odkształcalność i łatwość obróbki. Nadaje się do wałów ogólnego przeznaczenia w łagodnych środowiskach.
- Stal nierdzewna 316— Wzbogacony molibdenem w celu zapewnienia doskonałej odporności na chlorki i media kwaśne. Preferowany do zastosowań morskich, chemicznych i medycznych.
- Stal nierdzewna 420/440C— Gatunki martenzytyczne, które można poddawać obróbce cieplnej do wysokiej twardości (do 58–60 HRC). Idealny do wałów, które wymagają odporności na zużycie i dużej nośności.
Oprócz gatunków standardowych, specjalistyczne stopy, takie jak 17-4PH (utwardzanie wydzieleniowe) i stale nierdzewne typu duplex oferują kombinację wytrzymałości i odporności na korozję, które nie mają sobie równych w przypadku konwencjonalnych gatunków. Materiały te są często stosowane w przemyśle lotniczym, naftowym i gazowym oraz w innych wymagających sektorach, w których awaria podzespołów nie wchodzi w grę.
Odporność na korozję nie jest wyłącznie funkcją składu stopu; Stan powierzchni również odgrywa znaczącą rolę. Gładka, wypolerowana powierzchnia zmniejsza powierzchnię dostępną dla ataku korozji i eliminuje szczeliny, w których mogą gromadzić się środki korozyjne. Pasywacja — obróbka chemiczna usuwająca wolne żelazo z powierzchni — dodatkowo wzmacnia pasywną warstwę tlenku, która nadaje stali nierdzewnej właściwości antykorozyjne.
6. Rozważania projektowe dotyczące integracji wału
Integracja gładkiego wału silnika ze stali nierdzewnej w kompletny układ mechaniczny wymaga szczególnej uwagi i zwrócenia uwagi na kilka parametrów projektowych. Należą do nich:
- Średnica i długość wału— Określone na podstawie wymagań dotyczących momentu obrotowego, prędkości krytycznej i dostępnej przestrzeni obwiedni. Smukłe wały mogą wymagać podpór pośrednich, aby zapobiec ugięciu.
- Zakończ konfiguracje— Końce wału mogą być gładkie, gwintowane, wpustowe lub wielowypustowe, w zależności od metody przenoszenia momentu obrotowego. Każda konfiguracja narzuca inne wymagania dotyczące obróbki i tolerancji.
- Wybór łożysk— Wybór łożysk (kulkowych, wałeczkowych lub tulejowych) wpływa na wymagania dotyczące wykończenia powierzchni wału i strategię smarowania. Wyższe wykończenie powierzchni zmniejsza tarcie łożyska i wydłuża jego żywotność.
- Ustalenia dotyczące uszczelniania— W przypadku wałów przechodzących przez oprawy lub pracujących w wilgotnym środowisku, uszczelnienia muszą być kompatybilne z powierzchnią wału, aby zapobiec wyciekom i zanieczyszczeniom.
Projektanci powinni również wziąć pod uwagę charakterystykę rozszerzalności cieplnej stali nierdzewnej w porównaniu z innymi materiałami w zespole. Chociaż stal nierdzewna ma współczynnik rozszerzalności cieplnej podobny do stali węglowej, różnice mogą stać się znaczące w zastosowaniach wysokotemperaturowych, potencjalnie wpływając na napięcie wstępne łożyska i współosiowość wałów.
7. Zapewnienie jakości i protokoły testowania
Zapewnienie, że każdy gładki wał silnika ze stali nierdzewnej spełnia określone wymagania, wymaga kompleksowych ram zapewnienia jakości. Ramy te zazwyczaj obejmują weryfikację przychodzących materiałów, kontrolę w trakcie procesu i końcowe testy akceptacyjne.
Weryfikacja materiałurozpoczyna się od analizy chemicznej w celu potwierdzenia składu stopu, a następnie przeprowadza się testy mechaniczne w celu sprawdzenia wytrzymałości na rozciąganie, granicy plastyczności i twardości. W przypadku zastosowań krytycznych można zastosować badania ultradźwiękowe lub prądów wirowych w celu wykrycia defektów podpowierzchniowych, takich jak pęknięcia lub wtrącenia.
Kontrola w trakcie procesuopiera się na pomiarach wymiarowych na każdym etapie obróbki. Współrzędnościowe maszyny pomiarowe (CMM) i mikrometry laserowe zapewniają bardzo dokładne dane dotyczące średnicy, okrągłości, prostoliniowości i koncentryczności. Pomiar chropowatości powierzchni odbywa się za pomocą profilometrów, trzpienia pomiarowego lub metod optycznych w zależności od wymaganej rozdzielczości.
Końcowe testy akceptacyjneczęsto obejmuje funkcjonalny test bicia, podczas którego wał obraca się z prędkościami roboczymi, monitorując wibracje i bicie. Test ten potwierdza, że właściwości dynamiczne wału – w tym wyważenie i sztywność – mieszczą się w dopuszczalnych granicach. W przypadku wałów przeznaczonych do zastosowań wymagających dużych prędkości można przeprowadzić wyważanie dynamiczne w celu zminimalizowania sił niewyważenia.
8. Często zadawane pytania
W ogólnych zastosowaniach przemysłowych powszechna jest chropowatość powierzchni Ra 0,8–1,6 μm. Precyzyjne serwomechanizmy i robotyka zazwyczaj wymagają Ra 0,2–0,4 μm, podczas gdy ultraprecyzyjne zastosowania w sprzęcie medycznym lub półprzewodnikowym mogą wymagać Ra 0,04–0,1 μm.
W środowiskach korozyjnych, takich jak obróbka morska lub chemiczna, zaleca się stal nierdzewną 316 ze względu na zawartość molibdenu, który zwiększa odporność na chlorki i media kwaśne. Aby uzyskać jeszcze wyższą odporność na korozję, można rozważyć stale nierdzewne duplex lub gatunki superaustenityczne.
Szlifowanie bezkłowe opiera obrabiany przedmiot na ostrzu podporowym bez użycia otworów centralnych, dzięki czemu idealnie nadaje się do długich i smukłych wałów. Oferuje wysoką produktywność i stałą okrągłość. Szlifowanie cylindryczne wykorzystuje centra lub uchwyty do mocowania przedmiotu obrabianego i lepiej nadaje się do wałów o złożonych cechach lub średnicach stopniowanych.
Standardowe tolerancje wynoszą zazwyczaj ± 0,05 mm w zastosowaniach ogólnych. Precyzyjna obróbka może osiągnąć ±0,01 mm, a dzięki zaawansowanemu szlifowaniu i docieraniu możliwe są tolerancje tak wąskie, jak ±0,005 mm, a nawet ±0,002 mm.
Wykończenie powierzchni wpływa na tarcie, zużycie, utrzymanie smaru i skuteczność uszczelnienia. Gładsza powierzchnia zmniejsza tarcie pomiędzy wałem a łożyskami lub uszczelnieniami, poprawiając wydajność i wydłużając żywotność podzespołów. Minimalizuje także ryzyko koncentracji naprężeń i inicjacji pęknięć zmęczeniowych.
Potrzebujesz precyzyjnie zaprojektowanegoGładki wał silnika ze stali nierdzewnejdostosowane do Twoich dokładnych specyfikacji?
Guanshuołączy dziesięciolecia wiedzy specjalistycznej w zakresie obróbki z zaawansowanymi systemami jakości, aby dostarczać skuteczne rozwiązania w zakresie wałów.
Skontaktuj się z namiOmów wymagania projektu z naszym zespołem inżynierów.