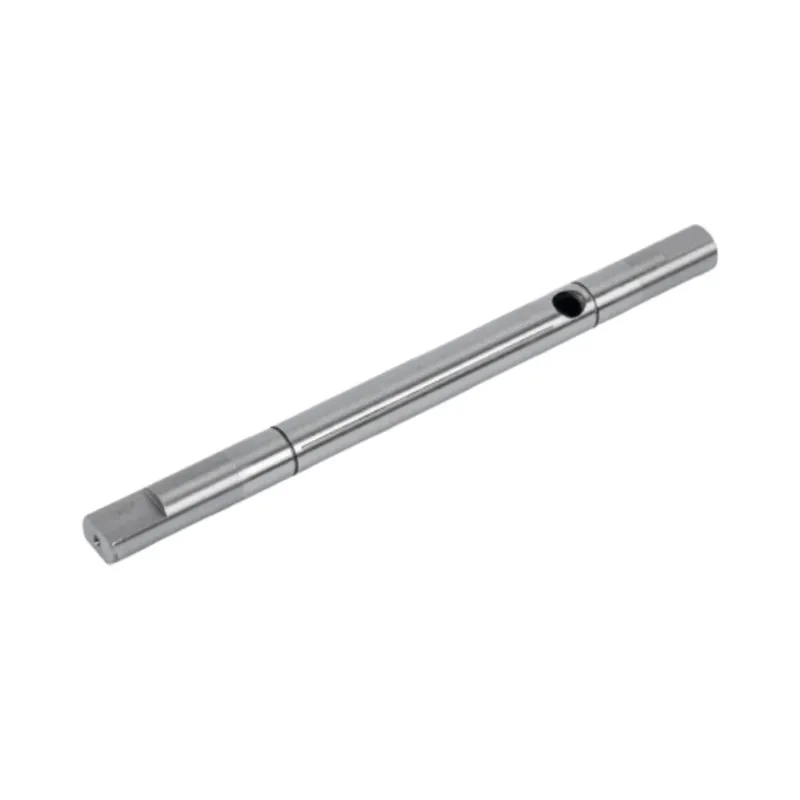
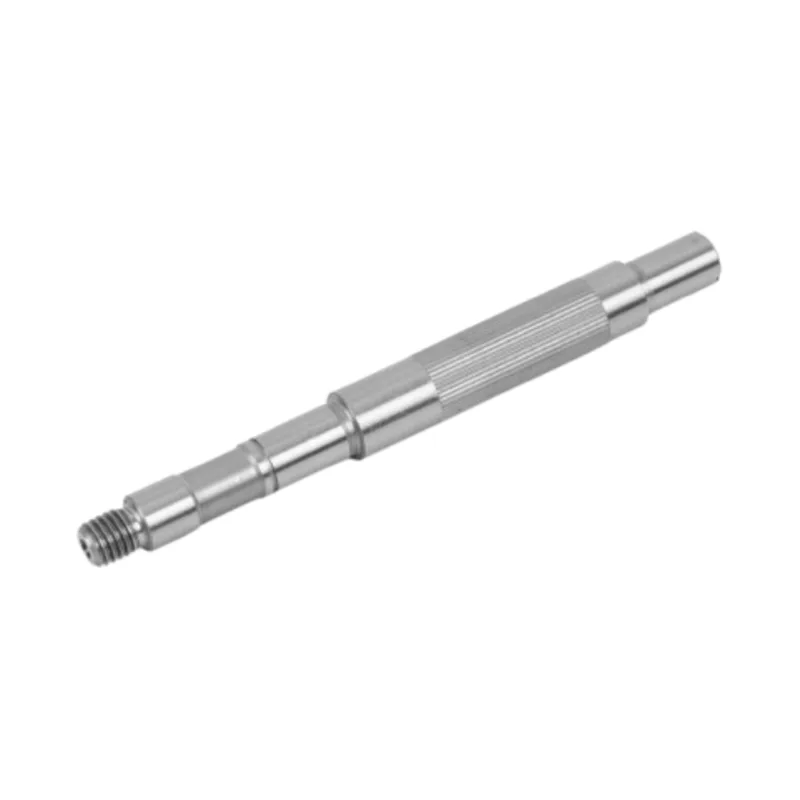
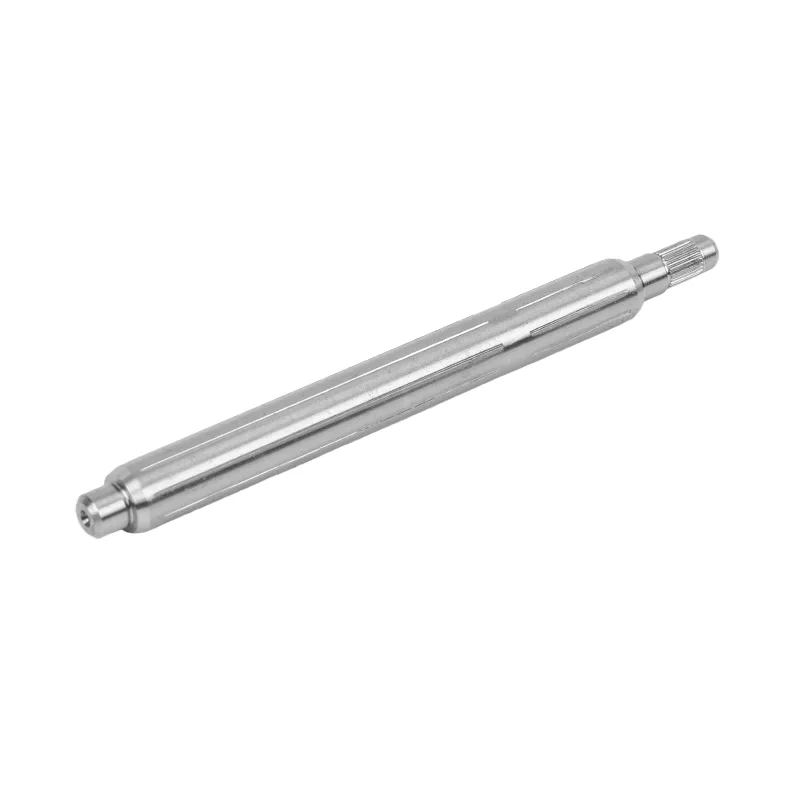
Węższa tolerancja nie powoduje wyboru metody szlifowania. Geometria wału tak. Płaska średnica, która może przechodzić w sposób ciągły przez szlifierkę bezkłową, stanowi inny problem produkcyjny niż dwa czopy łożyskowe, które muszą pozostać koncentryczne na ramieniu.

Wybierz szlifowanie cylindryczne do wałów silników schodkowych, z występami i o wielu średnicach, gdy kilka czopów musi pozostać wiernych jednej osi. Wybierz szlifowanie bezkłowe w przypadku długich, gładkich wałów, gdy głównymi wymaganiami jest jedna stała średnica zewnętrzna i wydajny przepływ wsadu. W niektórych procesach produkcyjnych wykorzystywane są obie metody: szlifowanie bezkłowe skutecznie radzi sobie z gładkim korpusem, a następnie szlifowanie cylindryczne wykańcza krytyczne czopy łożyska lub uszczelnienia w stosunku do osi wału.
Oczywistym pytaniem kupującego jest to, który proces jest bardziej precyzyjny. Sama tolerancja nie może na to odpowiedzieć. Obydwa procesy umożliwiają uzyskanie precyzyjnych średnic wałów. Przydatnym rozróżnieniem jest sposób trzymania części, które powierzchnie muszą być ze sobą powiązane oraz to, czy geometria może przemieszczać się przez maszynę bez zakłóceń.
Wybór ten zmienia ofertę i konfigurację, a także to, co powinien wykazać raport z inspekcji. Dostawca, który wybiera metodę na podstawie pojedynczej średnicy, może przegapić funkcję, która faktycznie kontroluje zespół silnika.
Zacznij od geometrii, a nie liczby tolerancji
Rozważmy dwa rysunki, które wymagają tej samej średnicy końcowej i chropowatości powierzchni. Pierwszy to długi, gładki wał z jedną ciągłą średnicą zewnętrzną. Drugi ma dwa czopy łożyskowe, ramię, powierzchnię uszczelniającą i mniejsze przedłużenie. Mogą dzielić się tolerancją, ale nie mają wspólnego problemu z szlifowaniem.
Gładki wał zapewnia fabryce ciągłą powierzchnię. Może spoczywać pomiędzy tarczą szlifierską a kołem regulacyjnym, a podtrzymuje ją nóżka podporowa. Wał stopniowany nie może przejść przez tę konfigurację w ten sam sposób. Czopy muszą być wykańczane pojedynczo, przy czym część znajduje się w środkach lub w innej określonej osi.
Kiedy rysunek dotrze na nasze biurko, okrążamy czopy łożyska i uszczelnienia, zanim przyjrzymy się blokowi tolerancji ogólnej. Te powierzchnie mówią nam, jak działa wał. Droga szlifowania powinna chronić ich rozmiar, wykończenie i stosunek do osi roboczej.
Jak dwie metody szlifowania wspierają wał
Trzymanie w miejscu pracy zmienia to, co kontroluje proces
Schematy są uproszczone. Ich celem jest pokazanie, dlaczego przy wyborze procesu decyduje o wyborze procesu, a nie marketingowe twierdzenie dotyczące dokładności.
Podczas szlifowania cylindrycznego wał obraca się wokół swojej osi środkowej, podczas gdy ściernica zbliża się do wybranego czopa. Dzięki temu szlifierka może pracować w poprzek stopni i ramion, zachowując związek pomiędzy oddzielnymi średnicami.
Podczas szlifowania bezkłowego wał nie ma centralnego podparcia. Opiera się na ostrzu pomiędzy ściernicą a kołem regulacyjnym. Układ jest dobrze dostosowany do ciągłej średnicy zewnętrznej, ponieważ część może przemieszczać się przez strefę szlifowania bez zaciskania się między środkami.
Porównanie szlifowania cylindrycznego i bezkłowego
| Czynnik decyzyjny | Szlifowanie cylindryczne | Szlifowanie bezkłowe | Co kupujący powinien zauważyć |
|---|---|---|---|
| Wsparcie częściowe | Część jest umieszczana od środków i obracana wokół określonej osi. | Część spoczywa na ostrzu roboczym umieszczonym pomiędzy dwoma kołami. | Metoda wsparcia określa, jaką zależność geometryczną kontroluje proces. |
| Typowa geometria | Wały stopniowane, barkowane i o wielu średnicach. | Długie, gładkie wały o ciągłej średnicy zewnętrznej. | Wąska tolerancja nie powoduje, że nieodpowiednia geometria pasuje do procesu bezkłowego. |
| Otwory środkowe | Zwykle wykorzystuje położenie środkowe osi szlifowania. | Do podparcia nie są potrzebne żadne otwory środkowe. | Nie usuwaj elementów środkowych z projektu przed uzgodnieniem trasy procesu. |
| Najsilniejsza kontrola | Relacje koncentryczności i bicia pomiędzy oddzielnymi czasopismami. | Stały rozmiar wzdłuż zwykłej średnicy zewnętrznej. | Wybierz metodę wokół powierzchni funkcjonalnej, a nie wymiar najłatwiejszy do zmierzenia. |
| Przepływ produkcji | Do każdego dziennika podchodzi się i wykańcza w ramach określonej konfiguracji. | Obsługuje szybki, ciągły posuw dla odpowiednich kształtów wałów. | Prędkość bezkłowa tworzy wartość tylko wtedy, gdy pozwala na to geometria. |
| Wspólne dopasowanie wału silnika | Czopy łożyskowe, powierzchnie uszczelniające, występy i wały stopniowane. | Gładkie wały silnika i długie, gładkie sekcje. | Jeden rysunek może uzasadniać łączoną trasę. |
Żadna kolumna nie jest oceną jakości. Kupujący może napisać „wymagane szlifowanie bezkłowe”, ponieważ projekt wymaga objętości, a następnie wysłać część, której układ występów i czopów wymaga szlifowania osiowego. Wał zwykły może również odziedziczyć wolniejszą trasę, gdy jego szablon rysunku został skopiowany z części schodkowej. Rysunek powinien określać wynik. Fabryka powinna wybrać trasę, która będzie w stanie ją powtórzyć.
Kiedy szlifowanie cylindryczne jest lepszym wyborem


Szlifowanie cylindryczne ma sens, gdy wał ma kilka średnic funkcjonalnych. Czop łożyska może znajdować się obok występu, po którym następuje powierzchnia uszczelniająca i mniejszy koniec napędowy. Wszystkie średnice mogą przejść indywidualną kontrolę rozmiaru i nadal dawać wadliwy montaż, jeśli ich osie się nie zgadzają.
Zapytanie ofertowe zawierające listę tolerancji średnicy, ale pomijające relację odniesienia między czopami, jest niekompletne. Średnica jest miarą lokalną. Bicie i koncentryczność opisują relacje. Szlifierka cylindryczna może wykończyć jeden czop, podczas gdy wał obraca się wokół tego samego odniesienia ustalonego dla drugiego czopa.
Zwykle preferujemy tę trasę, jeśli rysunek zawiera:
- dwie lub więcej średnic krytycznych oddzielonych stopniami lub występami;
- czopy łożysk i uszczelnień, które muszą pozostać zgodne z tą samą osią;
- cechy, które zapobiegają ciągłemu przejściu przez konfigurację bezkłową;
- wymóg bicia powiązany z określonymi środkami lub punktami odniesienia czopa;
- małe wielkości produkcji, gdzie geometria ma większe znaczenie niż ciągły posuw.
W swoim nurcie Guanshuo wykorzystuje szlifowanie cylindryczne do wałów schodkowych i barkowychprzebieg obróbki wału. W fabryce znajduje się 26 szlifierek cylindrycznych CNC, dlatego jest to podstawowy proces produkcyjny, a nie zlecany na zewnątrz etap wykończenia.
Gdy szlifowanie bezkłowe zasługuje na swoje miejsce
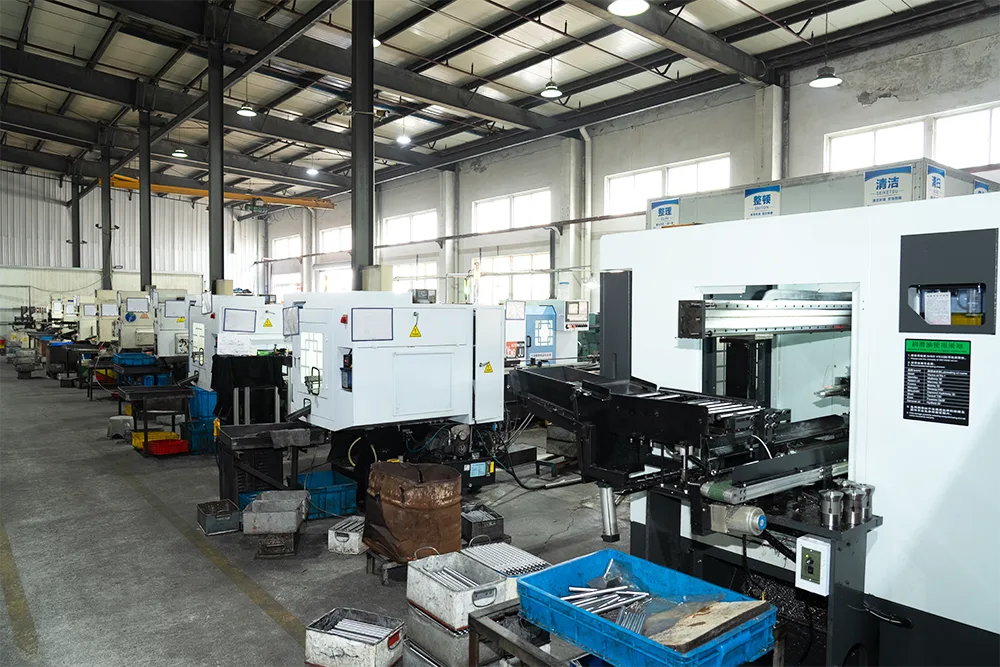
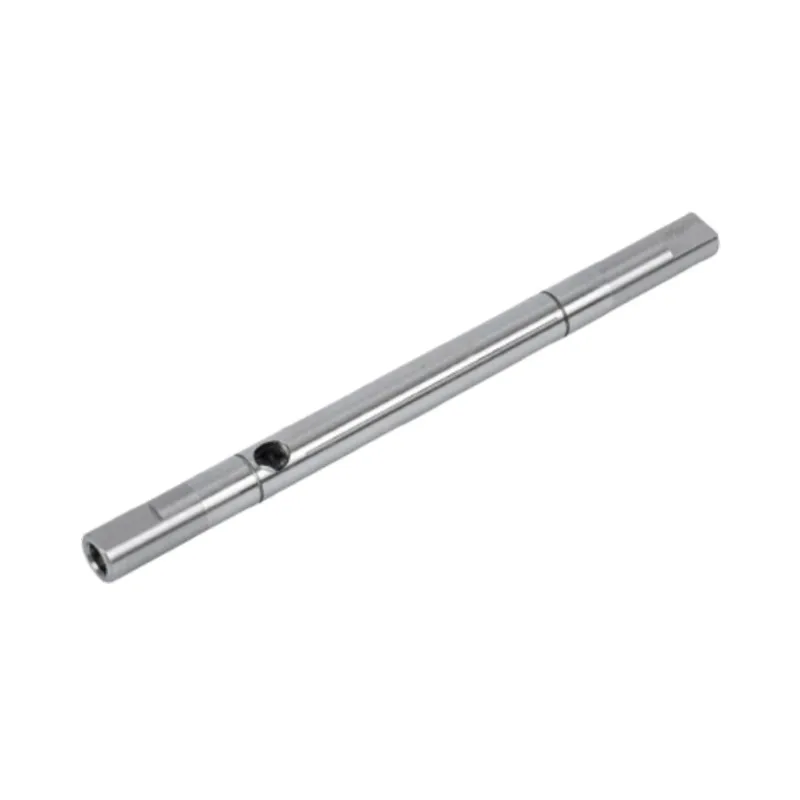
Szlifowanie bezkłowe jest atrakcyjne, gdy geometria wału pozostaje gładka. Ostrze podtrzymujące podtrzymuje część znajdującą się blisko strefy szlifowania, a proces ten nie wymaga otworów centralnych do umieszczenia wału. Jest to praktyczny sposób utrzymania jednej średnicy wzdłuż długiej, smukłej części przy jednoczesnym zachowaniu wydajnego przepływu produkcji.
Zanim go zalecimy, szukamy trzech warunków: ciągła powierzchnia szlifowania, średnica, która jest funkcjonalnie ważna na całej długości oraz ilość, która czerpie korzyści z konfiguracji. Jeżeli przejście przerywa występ lub kilka czopów musi być przywiązanych do osi środkowej, widoczna przewaga w zakresie przepustowości może zniknąć.
Guanshuo obsługuje 6 precyzyjnych szlifierek bezkłowych. Theprecyzyjnie szlifowany gładki wał silnikastrona zawiera listę dokładności wymiarowej IT5 do IT6, chropowatości powierzchni do Ra 0,4 mikrometra i prostoliniowości w granicach 0,01 mm dla tej linii produktów. Wartości te opisują gotowy produkt z gładkim wałkiem. Inna geometria nadal wymaga własnego przeglądu rysunku.
Szybki przepływ materiałów nie oznacza swobodnej kontroli procesu. Stan kół, działanie regulujące, podparcie podestu roboczego i przychodzący materiał wpływają na gotową średnicę. Proces jest wydajny, ponieważ konfiguracja pasuje do części, a nie dlatego, że poświęca się jej mniej uwagi.
Fabryczny proces decyzyjny dotyczący wałów silnika
Używamy pełnego rysunku, ale poniższy schemat przedstawia kolejność pytań. Uniemożliwia to zespołowi wybranie najpierw maszyny, a później zmuszenie części do tego wyboru.
Wybór trasy szlifowania
Przeczytaj cały rysunek wału
Zaznacz czopy, ramiona i funkcjonalne punkty odniesienia.
Wiele średnic krytycznych, stopni lub ramion?
Jeśli tak
Ścieżka szlifowania cylindrycznego
Jeśli długie, gładkie ciało również skorzysta, przejrzyj trasę łączoną.
Jeśli nie, kontynuuj
Długa, gładka, ciągła średnica zewnętrzna z użytecznym przepływem wsadowym?
Jeśli tak
Bezkłowa ścieżka szlifowania
Jeśli nie
Przejrzyj trasę z rysunkiem
Użyj cylindrycznego, bezkłowego lub obu, jeśli każdy z nich pasuje.
Schemat blokowy stanowi pomoc w planowaniu. Stan materiału, obróbka cieplna, naddatek na szlifowanie i dane kontrolne nadal podlegają końcowej ocenie procesu.
Gdy jeden wał wykorzystuje obie metody
Jeden wał może wymagać więcej niż jednej metody szlifowania. Jeśli ma długi, gładki korpus i mniejsze funkcjonalne czopy, szlifowanie bezkłowe może skutecznie ustalić gładką średnicę. Szlifowanie cylindryczne może następnie wykończyć czopy, które wymagają bezpośredniego związku z osią środkową.
Sam gładki przekrój nie sprawia, że cały element nadaje się do szlifowania bezkłowego. Przerwana funkcja może uniemożliwić ciągłe przejście. Wolelibyśmy podzielić proces, w którym zmienia się geometria, niż naruszyć powierzchnie, na których znajduje się zespół silnika.
| Stan wału | Prawdopodobna trasa główna | Powód | Kontrola w centrum uwagi |
|---|---|---|---|
| Jedna długa, nieprzerwana średnica | Szlifowanie bezkłowe | Ciągłe wsparcie i wydajny przepływ odpowiadają geometrii. | Spójność średnicy, prostoliniowość i szorstkość na kontrolowanej długości. |
| Dwa czopy łożyskowe na ramieniu | Szlifowanie cylindryczne | Pomimo stopnia, czopy muszą odnosić się do jednej osi. | Rozmiary czopów, bicie, cylindryczność i zależność występów. |
| Zwykły korpus z krytycznymi czopami końcowymi | Trasa łączona | Każda metoda dobrze radzi sobie z kontrolowaną przez siebie częścią geometrii. | Rozmiar korpusu plus stosunek czopa do osi po końcowym szlifowaniu. |
| Rowek wpustowy, otwór krzyżowy lub przerwana powierzchnia w pobliżu strefy szlifowania | Przegląd rysunku przed wyborem trasy | Przerwanie może mieć wpływ na sposób przejścia części lub jej podparcia. | Położenie cechy, stan zadziorów, lokalna średnica i bicie. |
Co każdy proces może naprawić, a czego nie
Szlifowanie jest operacją wykańczającą. Nie jest w stanie naprawić każdej podjętej wcześniej decyzji. Wał musi zostać dostarczony z odpowiednim materiałem, z wystarczającym naddatkiem na szlifowanie, użytecznymi punktami odniesienia i uwzględnioną już obróbką cieplną. Guanshuoproces obróbki etap po stanowiskupozostawia szlifowanie do czasu obróbki cieplnej, ponieważ ciepło może przesuwać metal.
| Objawy na hali produkcyjnej | Co sprawdzić w pierwszej kolejności | Odpowiedź procesu | Czego szlifowanie nie może ukryć |
|---|---|---|---|
| Średnica jest prawidłowa, ale czopy nie łączą się ze sobą | Oś odniesienia, stan środka i kolejność czopów | Przegląd szlifowania cylindrycznego wokół osi funkcjonalnej. | Prawidłowa średnica lokalna nie świadczy o koncentrycznych czopach. |
| Rozmiar zmienia się wzdłuż długiego, gładkiego trzonu | Prostoliniowość przychodząca, podparcie, stan kół i miejsca pomiarów | Przejrzyj konfigurację bezkłową i pełną kontrolowaną długość. | Jeden pomiar na końcu nie jest w stanie opisać całego wału. |
| Na ostatecznej powierzchni nadal widoczne są nieoczyszczone obszary | Naddatek na szlifowanie i odkształcenie po obróbce cieplnej | Popraw plan zapasów na wcześniejszym etapie przed zwiększeniem usuwania wykończenia. | Szlifowanie nie może spowodować brakującego materiału. |
| Chropowatość mija, ale wibracje zespołu pozostają | Bicie, koncentryczność, prostoliniowość i punkty odniesienia montażu | Mierz zależności geometryczne, a nie samo wykończenie powierzchni. | Gładka powierzchnia może nadal obracać się wokół niewłaściwej osi. |
| Wał poddany obróbce cieplnej wymaga nadmiernej korekty | Trasa obróbki cieplnej, prostoliniowość wstępnego szlifowania i pozostały zapas | Przejrzyj proces prostowania przed końcowym szlifowaniem. | Usunięcie dodatkowego materiału z jednej strony może spowodować zmniejszenie rozmiaru czopu. |
Nie czekamy, aż ostateczna szlifierka odkryje, że rysunek nie ma użytecznego punktu odniesienia. Podczas przeglądu decydujemy, które powierzchnie definiują obrót i jaka operacja je tworzy. Ta dyskusja jest zwykle bardziej wartościowa niż dodanie kolejnego miejsca po przecinku do ogólnej tolerancji.
Możliwość szlifowania i kontrola w Guanshuo
Guanshuo obsługuje 26 szlifierek cylindrycznych CNC i 6 precyzyjnych szlifierek bezkłowych. Szersza baza sprzętowa obejmuje 2 centra obróbcze, 3 tokarko-frezarki i 60 innych maszyn CNC. Dzięki temu połączeniu fabryka może połączyć obróbkę zgrubną, funkcje napędu, szlifowanie i kontrolę w ramach jednej trasy wału silnika.

W skład sprzętu kontrolnego wchodzą twardościomierze, rzutniki dwuwymiarowe, mierniki chropowatości powierzchni, centra pomiaru kół zębatych i mierniki walcowości. Instrument musi pasować do pytania. Wynik chropowatości potwierdza wymagania dotyczące powierzchni. Kontrola walcowości lub bicia dotyczy geometrii. Żadne z nich nie zastępuje drugiego.
W przypadku precyzyjnie szlifowanych, gładkich wałów silników Guanshuo publikuje następujące wartości końcowe:
| Opublikowana charakterystyka produktu | Gładka wartość wału Guanshuo | Sprzęt kontrolny wymieniony na stronie produktu |
|---|---|---|
| Chropowatość powierzchni | Ra na poziomie lub poniżej 0,4 mikrometra | Tester chropowatości powierzchni |
| Dokładność wymiarowa | Stopień IT5 do IT6 | Dwuwymiarowy projektor i tester cylindryczności |
| Prostota | Na lub poniżej 0,01 mm | Tester walcowości i centrum pomiaru kół zębatych |
Liczby te są przydatne na wczesnym etapie zakupów, ponieważ pokazują publikowany przez fabrykę asortyment gładkich wałów. Nie zastępują one rysunku części. Wał stopniowany, wielowypustowy, drążony lub specjalny ma różne powierzchnie i zależności od punktów odniesienia, dlatego jego plan akceptacji powinien być zbudowany wokół tej geometrii.
Co umieścić na rysunku i zapytaniu ofertowym
Jeśli chcesz porównywalnych ofert, nie proś tylko o „szlifowanie precyzyjne”. Powiedz fabryce, który wynik ma znaczenie i pozwól inżynierowi procesu wyjaśnić drogę. Przydatne zapytanie ofertowe obejmuje:
- kompletny rysunek wału i aktualna wersja;
- gatunek materiału i wymagania dotyczące obróbki cieplnej;
- gotowe średnice, tolerancje i długości szlifowania;
- otwory centrujące, występy, rowki, rowki wpustowe, wypusty i otwory krzyżowe;
- łożyska, uszczelnienia i czopy wirnika, które wyznaczają oś funkcjonalną;
- wymagania dotyczące bicia, koncentryczności, walcowości, prostoliniowości i chropowatości, jeżeli każde z nich ma zastosowanie;
- wielkość partii i oczekiwany schemat produkcji;
- miejsca inspekcji, zasady pobierania próbek i wymogi dotyczące sprawozdań;
- jakąkolwiek powierzchnię, która musi pozostać nieszlifowana lub zabezpieczona.
Preferujemy otrzymanie wymagań funkcjonalnych i rysunku razem. Jeśli zwykły przekrój wymaga konsystencji o dużej objętości, właściwym rozwiązaniem może być szlifowanie bezkłowe. Jeżeli dwa czopy muszą obracać się wokół jednej osi, szlifowanie cylindryczne zasługuje na większą uwagę. Jeśli spełnione są oba warunki, budujemy łączoną trasę, zamiast udawać, że jedna maszyna rozwiązuje każdy problem.
Często zadawane pytania
Które szlifowanie jest bardziej precyzyjne, cylindryczne czy bezkłowe?
Żadna metoda nie jest powszechnie bardziej precyzyjna. Szlifowanie cylindryczne lepiej nadaje się do kontrolowania relacji pomiędzy oddzielnymi czopami na wałach schodkowych lub walcowych. Szlifowanie bezkłowe dobrze nadaje się do utrzymywania jednej stałej średnicy zewnętrznej wzdłuż gładkiego wału. Precyzja polega na dopasowaniu procesu do geometrii i zmierzeniu właściwej charakterystyki.
Czy stopniowany wał silnika może być szlifowany bezkłowo?
Wał schodkowy może mieć płaską sekcję, w której można zastosować szlifowanie bezkłowe, ale stopnie i występy mogą uniemożliwić ciągłe przejście przez układ bezkłowy. Jej krytyczne czopki są powszechnie sprawdzane pod kątem szlifowania cylindrycznego, ponieważ muszą pozostać wierne określonej osi.
Czy szlifowanie bezkłowe wymaga otworów centralnych?
Nie. W przypadku szlifowania bezkłowego wał opiera się na ostrzu znajdującym się pomiędzy tarczą szlifierską a kołem regulacyjnym. W procesie nie wykorzystuje się otworów środkowych do podparcia części.
Czy na jednym wale silnika można stosować obie metody szlifowania?
Tak. W procesie produkcyjnym można zastosować szlifowanie bezkłowe w przypadku długiego, gładkiego korpusu oraz szlifowanie cylindryczne w przypadku łożysk, uszczelek lub czopów końcowych, które muszą być powiązane z osią wału. Geometria rysunku i funkcjonalne punkty odniesienia określają, czy łączona trasa jest użyteczna.
Jaką precyzję Guanshuo publikuje dla szlifowanych gładkich wałów silnika?
Guanshuo publikuje dokładność wymiarową od IT5 do IT6, chropowatość powierzchni do Ra 0,4 mikrometra i prostoliniowość w granicach 0,01 mm dla precyzyjnie szlifowanych gładkich wałów silników. Inne geometrie wałów należy sprawdzić pod kątem ich własnych rysunków i wymagań kontrolnych.
Wyślij rysunek z docelową średnicą
Guanshuo może sprawdzić geometrię wału, krytyczne czopy, obróbkę cieplną i wymagania dotyczące partii, a następnie zaplanować trasę szlifowania cylindrycznego, bezkłowego lub kombinowanego wokół gotowej funkcji.
Wyślij zapytanie ofertowe dotyczące wału silnika