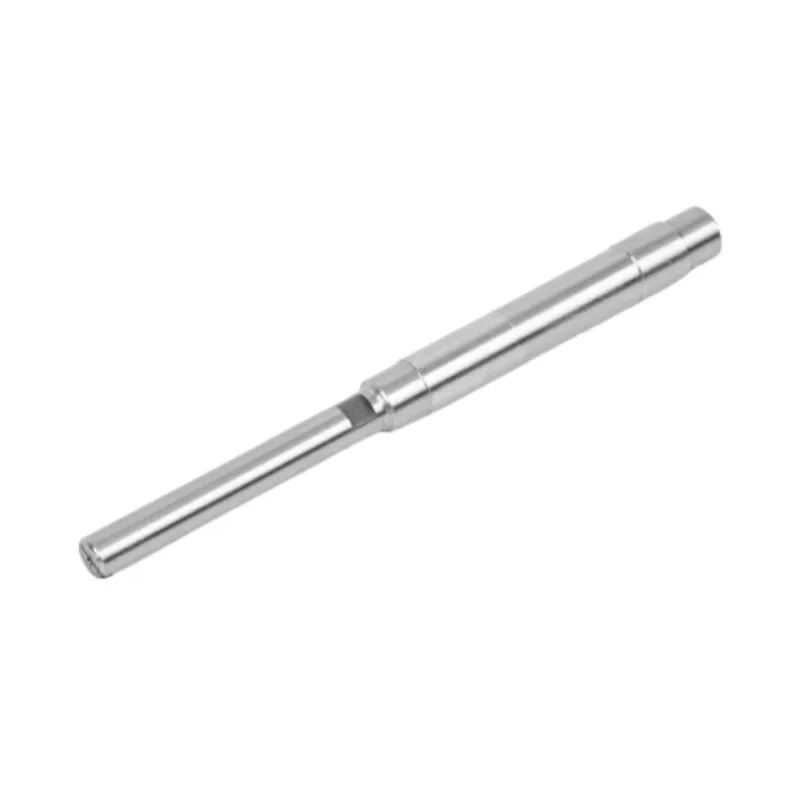
Określ średnicę i pasowanie otworu, głębokość pełnej średnicy, dozwolony profil dolny, minimalną pozostałą ścianę końcową oraz stosunek otworu do czopów wału roboczego. Należy zachować użyteczną długość instalacji oddzielnie od głębokości wiercenia. Gama otworów nieprzelotowych Guanshuo obejmuje otwór o średnicy 2–30 mm, głębokość 5–150 mm i maksymalny stosunek głębokości do średnicy 10:1; limity te należy rozpatrywać łącznie, a nie dowolnie mieszać.
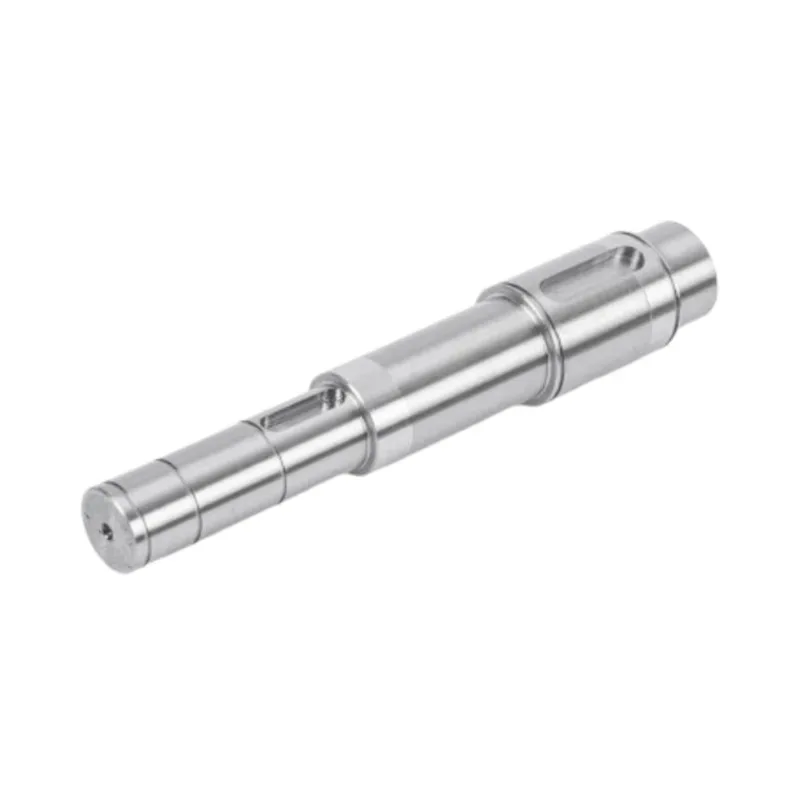
Jeżeli kompletne połączenie wału, wpustu i piasty spełnia wymagania dotyczące obciążenia i montażu, należy zachować pojedynczy rowek wpustowy. Należy rozważyć przeciwstawne podwójne rowki wpustowe, gdy jedna piasta wymaga dwóch ścieżek przenoszenia momentu obrotowego, a współpracująca geometria może zostać wytworzona i zweryfikowana wspólnie. Dwa wpusty nie podwajają automatycznie wartości znamionowej połączenia: różnice wymiarowe mogą spowodować, że jeden wpust zatrzaśnie się jako pierwszy, a wał i piasta nadal wymagają własnej kontroli wytrzymałości.
Zaprojektuj stopniowany wał wokół elementów, które on lokalizuje. Sprawdź zaokrąglenie wału względem dopuszczalnej obwiedni narożnej wybranego łożyska, zapewnij pierścieniowi łożyska wystarczające podparcie barkowe i kontroluj odległość funkcjonalną pomiędzy powierzchniami ustalającymi. Określ oddzielnie rozmiar czopa i geometrię występu. Promień wybrany wyłącznie ze względu na wygodę obróbki może utrudniać osadzanie; ostrzejszy narożnik wybrany tylko ze względu na luz może powodować zmęczenie.
Użyj 304 jako punktu wyjścia do ogólnych zastosowań wilgotnych lub lekko korozyjnych. Rozważyć 316, gdy narażenie na chlorki sprawia, że odporność na wżery staje się większym priorytetem. Oceń 420 poddany obróbce cieplnej, gdy wał wymaga twardej, odpornej na zużycie powierzchni, a środowisko jest kompatybilne z tym gatunkiem. Zdolność Guanshuo do HRC 48 do 55 dotyczy 420 po hartowaniu i odpuszczaniu w niskiej temperaturze. Nie dotyczy to każdego wału ze stali nierdzewnej. Określ łącznie gatunek, stan materiału i wymagania dotyczące twardości, a następnie oddzielnie kontroluj geometrię gotowego czopa.
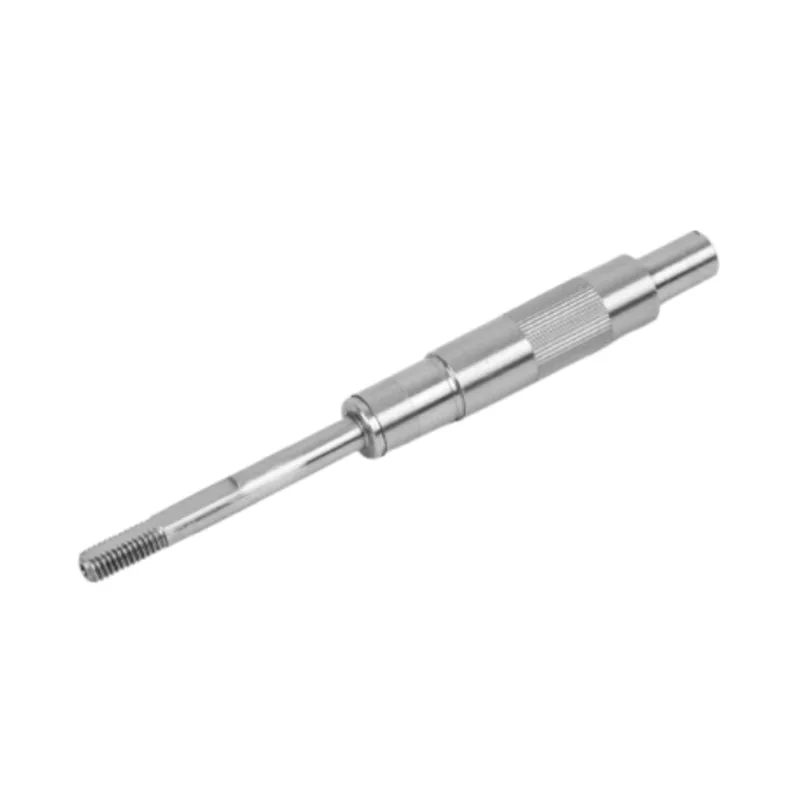
Chropowatość powierzchni wału silnika określić oddzielnie dla każdej strefy funkcjonalnej. Zaznacz na rysunku czopy łożysk, powierzchnie styku uszczelnień, gniazda wirnika lub wciskane oraz elementy przenoszenia momentu obrotowego, a następnie nadaj każdej strefie wykończenie wymagane przez współpracującą część. Zachowaj średnicę, bicie, prostoliniowość i cylindryczność jako osobne kontrole. W Guanshuo opublikowane zakresy wykończeń wahają się od Ra ≤ 0,8 μm na jednym produkcie ze stali nierdzewnej z gładkim wałem do Ra 0,2–0,4 μm na wale szybkoobrotowym i Ra 0,05–0,2 μm na łożysku ultraprecyzyjnego wału. Są to zakresy specyficzne dla produktu, a nie jedna ogólna specyfikacja dla każdego wału silnika.
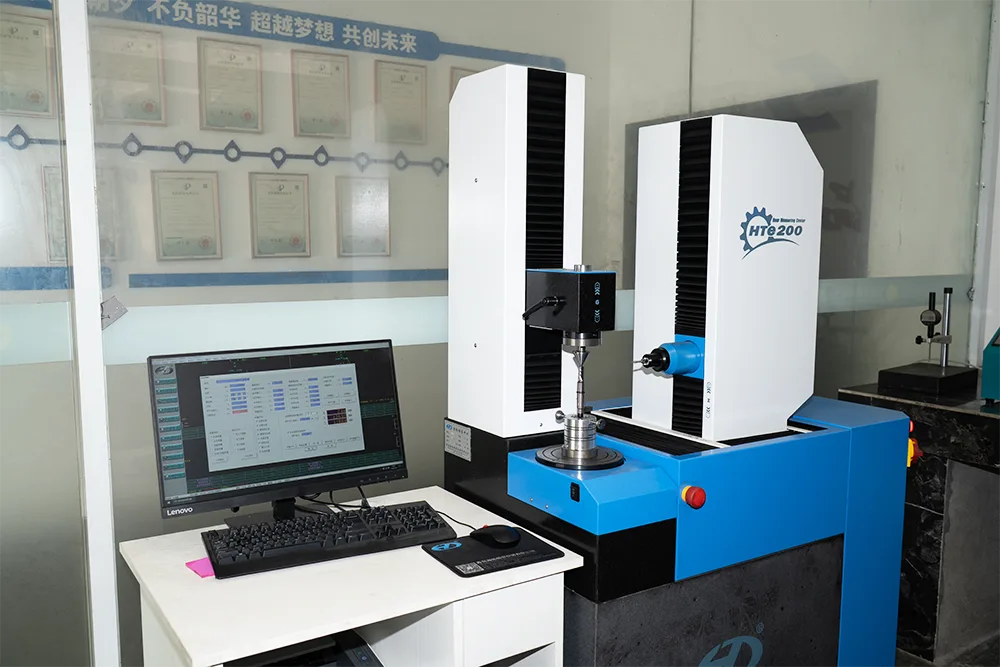
Raport z inspekcji wału silnika powinien identyfikować część i wersję rysunku, a następnie rejestrować rzeczywiste wyniki dla charakterystyk wpływających na dopasowanie i obrót. Zwykle obejmują one materiał, średnice krytyczne, bicie lub walcowość, chropowatość powierzchni, twardość oraz geometrię wpustu lub wielowypustu. Użyj raportu z pierwszego artykułu, aby zatwierdzić konfigurację przed produkcją seryjną. Skorzystaj z zapisów partii i ustalonych zasad kontroli, aby wykazać, że późniejsze części mieściły się w tych samych granicach.
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie. Polityka prywatności


 10 2026-09
 10 2026-09
 05 2026-09
 28 2026-08
 25 2026-08