Prostowanie wału koryguje zginanie, które pozostaje po obróbce skrawaniem lub pojawia się podczas obróbki cieplnej. W przypadku precyzyjnego wału silnika zwykle jest on po hartowaniu i przed końcowym szlifowaniem. Fabryka najpierw mierzy wał względem określonych punktów odniesienia, w razie potrzeby stosuje kontrolowaną korektę i dokonuje ponownego pomiaru. Następnie końcowe szlifowanie nadaje czopom odpowiedni rozmiar i wykończenie. Przydatny rysunek musi określać kontrolowaną długość, punkt odniesienia, prostoliniowość lub tolerancję bicia oraz etap produkcji, na którym ma zastosowanie wymaganie.
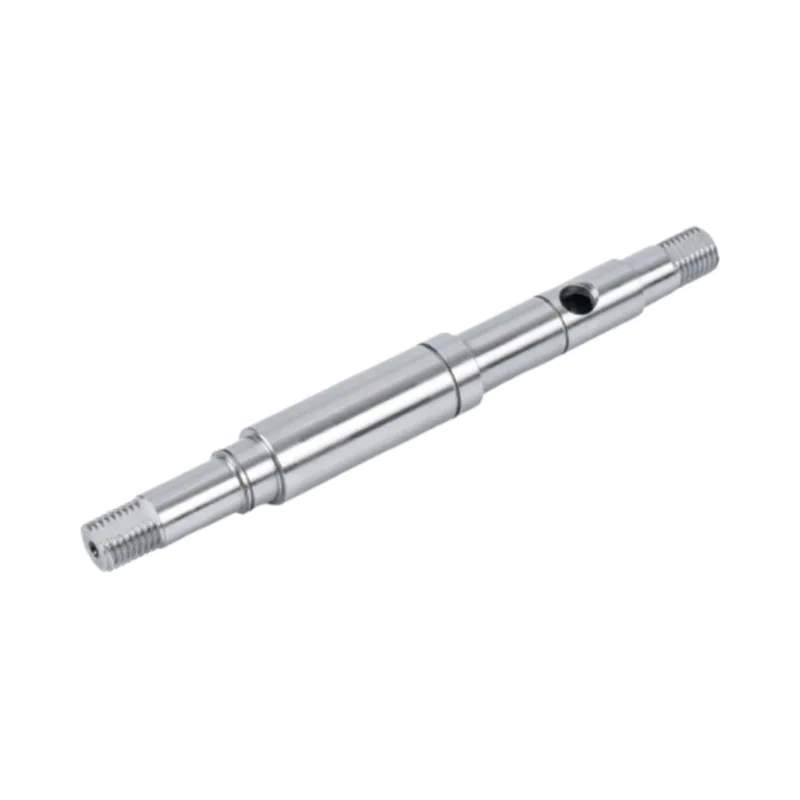
Wybierz szlifowanie cylindryczne do wałów silników schodkowych, z występami i o wielu średnicach, gdy kilka czopów musi pozostać wiernych jednej osi. Wybierz szlifowanie bezkłowe w przypadku długich, gładkich wałów, gdy głównymi wymaganiami jest jedna stała średnica zewnętrzna i wydajny przepływ wsadu. W niektórych procesach produkcyjnych wykorzystywane są obie metody: szlifowanie bezkłowe skutecznie radzi sobie z gładkim korpusem, a następnie szlifowanie cylindryczne wykańcza krytyczne czopy łożyska lub uszczelnienia w stosunku do osi wału.
Krótka odpowiedź: wytaczanie wału usuwa znacznie więcej ciężaru niż wytrzymałości. Jeśli wywiercisz otwór o połowę mniejszej średnicy zewnętrznej, stracisz jedną czwartą ciężaru, ale tylko około sześciu procent sztywności skrętnej. Dlatego właśnie istnieją drążone wały, a zrozumienie tego jest podstawą podjęcia decyzji.
W pompie lub wentylatorze wał silnika musi jedynie dostarczać moment obrotowy. W serwonapędzie, przegubie robota lub osi CNC musi również zapewniać pozycję. Kilka mikrometrów bicia na wale staje się widocznym błędem na końcu ramienia robota, a operator słyszy wycie wszystkich przesunięć. Ta różnica zmienia to, które specyfikacje mają znaczenie. W tym przewodniku opisano wały, które Guanshuo buduje do automatyzacji, oraz liczby, które je oddzielają.
Prawie każde pytanie dotyczące wału silnika kończy się tutaj: jaka stal? Szczera odpowiedź jest taka, że nie ma najlepszej oceny, jest tylko najlepszy wynik. Wał pompy żyjący w wilgotnym powietrzu i wał trakcyjny, który odwraca moment obrotowy tysiąc razy na godzinę, zawodzą w zupełnie inny sposób. W tym przewodniku porównano stopnie, jakie faktycznie osiąga Guanshuo, i podano ścieżkę wyboru.
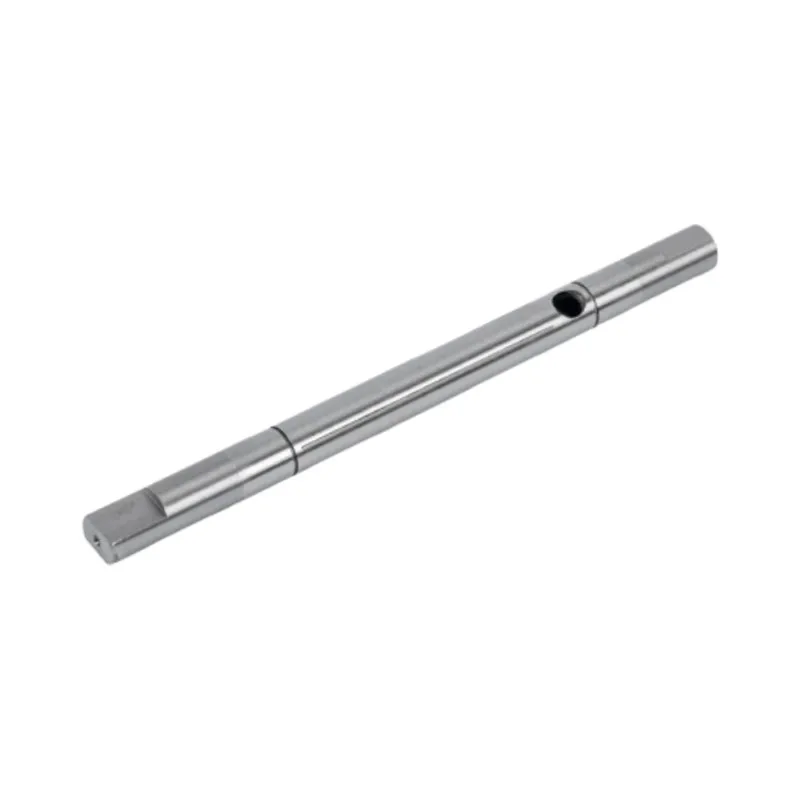
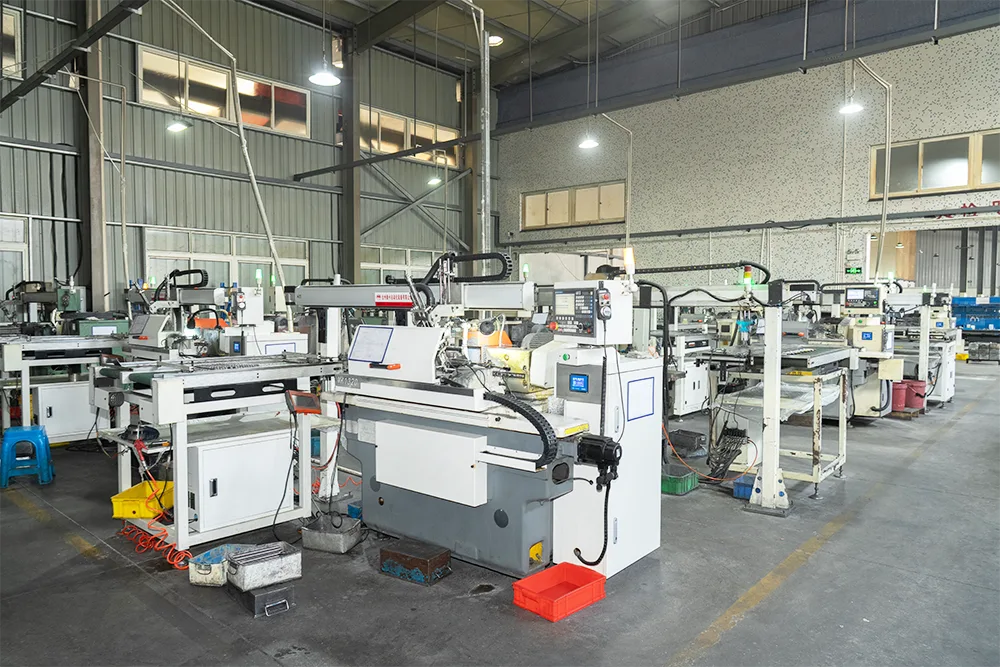
Precyzyjna obróbka wału przekształca pręt stalowy w gotowy wał silnika na sześciu stanowiskach: kontrola materiału, toczenie i frezowanie CNC, wycinanie wielowypustów lub kół zębatych, obróbka cieplna, szlifowanie precyzyjne i kontrola końcowa. Szlifowanie zawsze następuje po hartowaniu, ponieważ obróbka cieplna powoduje przemieszczanie metalu. Ta kolejność zapewnia tolerancję IT5 do IT6, prostoliniowość w granicach 0,01 mm i wykończenie powierzchni Ra≤0,4 μm na gotowym wale.
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie. Polityka prywatności


 25 2026-08
 25 2026-08
 19 2026-08
 19 2026-08
 19 2026-08
 19 2026-08