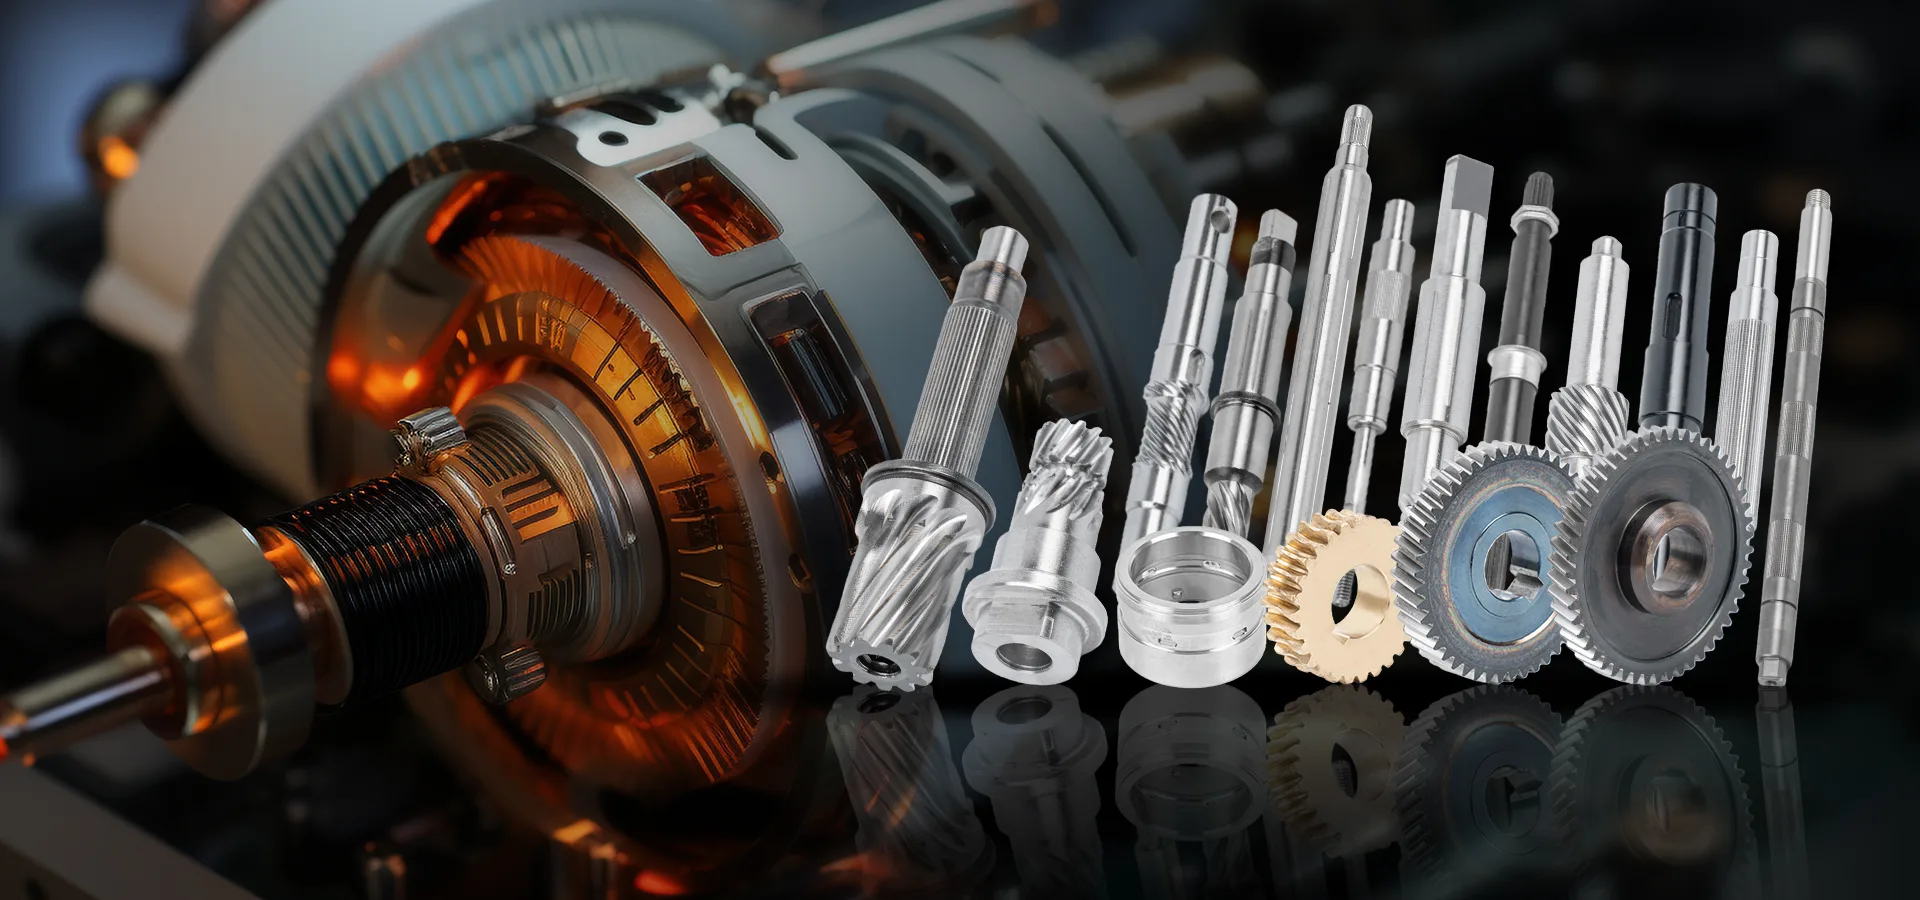
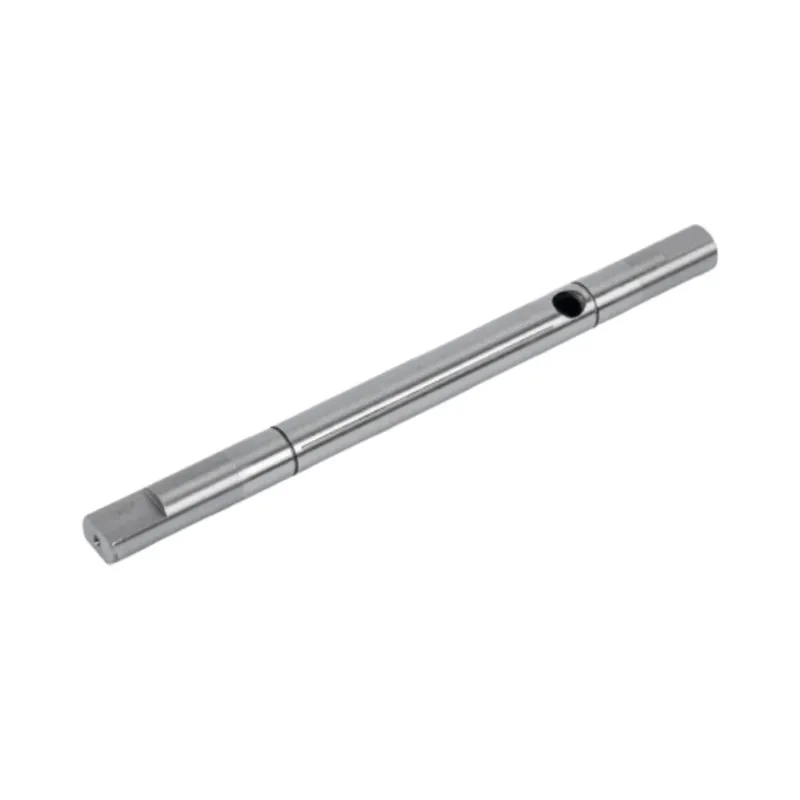
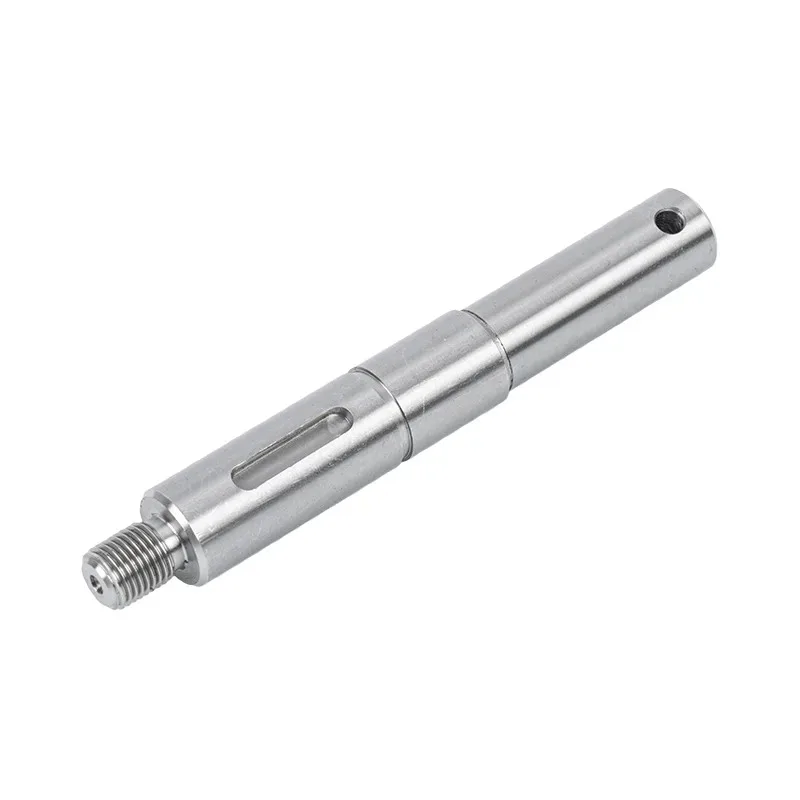
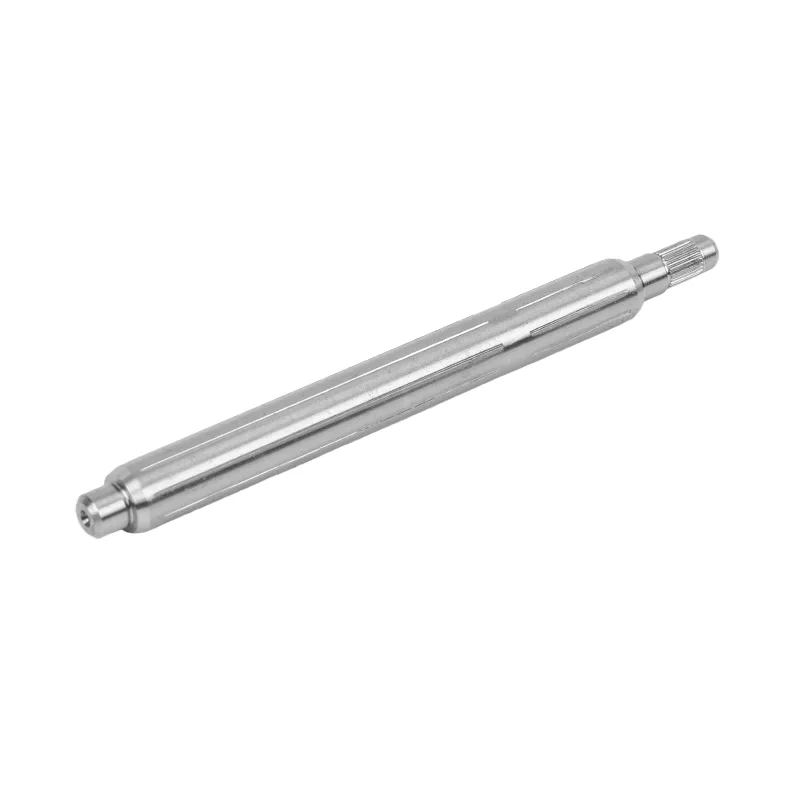
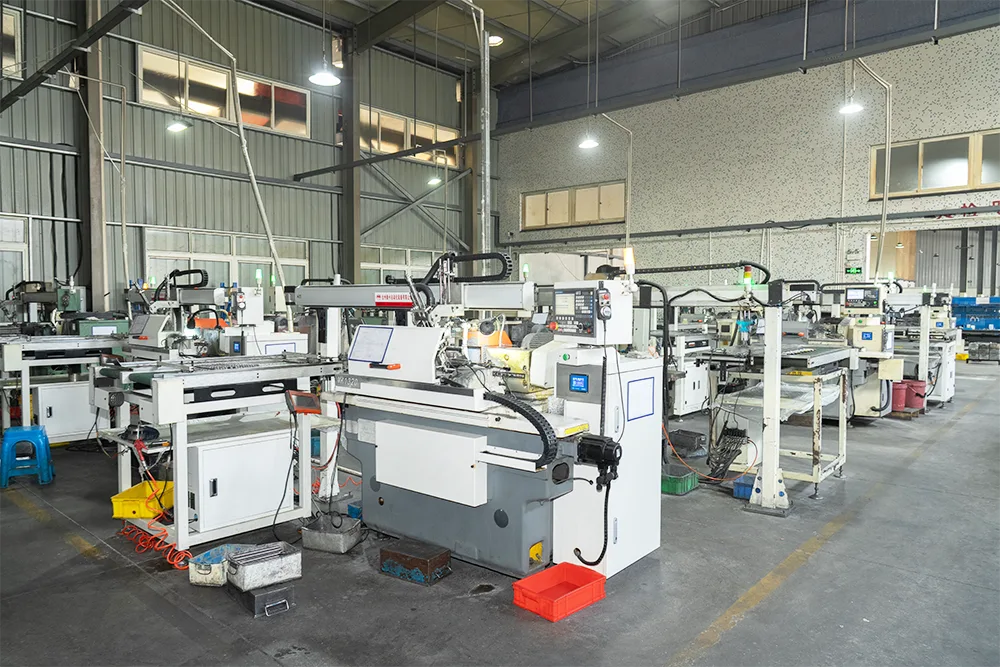
Wał może pozostawić tokarkę wyglądającą prosto i poruszać się podczas obróbki cieplnej. Użytecznym pytaniem nie jest to, czy ten ruch jest normalny. Chodzi o to, czy trasa produkcji pozostawia wystarczającą ilość kontroli, materiału szlifierskiego i dowodów kontroli, aby sprowadzić wał z powrotem na rysunek.

Prostowanie wału koryguje zginanie, które pozostaje po obróbce skrawaniem lub pojawia się podczas obróbki cieplnej. W przypadku precyzyjnego wału silnika zwykle jest on po hartowaniu i przed końcowym szlifowaniem. Fabryka najpierw mierzy wał względem określonych punktów odniesienia, w razie potrzeby stosuje kontrolowaną korektę i dokonuje ponownego pomiaru. Następnie końcowe szlifowanie nadaje czopom odpowiedni rozmiar i wykończenie. Przydatny rysunek musi określać kontrolowaną długość, punkt odniesienia, prostoliniowość lub tolerancję bicia oraz etap produkcji, na którym ma zastosowanie wymaganie.
Prostowanie to jedna z tych operacji, którą kupujący rzadko widzą w wycenie. To nie oznacza, że jest to opcjonalne. Jeśli obróbka cieplna, smukła geometria lub nierówne cechy powodują ruch wału, ktoś nadal musi zdecydować, kiedy to poprawić i jak udowodnić wynik.
Z fabrycznego punktu widzenia prostowanie nie jest ratunkiem dla uszkodzonej części. Jest to planowana kontrola pomiędzy procesami, które w naturalny sposób zmieniają metal. Guanshuoprecyzyjna trasa obróbki wałustawia obróbkę cieplną przed prostowaniem i precyzyjnym szlifowaniem. Ta kolejność chroni ostateczne wymiary, zamiast wymagać wcześniejszej operacji, aby zachować dokładność przy każdej późniejszej zmianie.
Dlaczego wały poruszają się po obróbce cieplnej
Obróbka usuwa materiał. Obróbka cieplna zmienia stan pozostałego materiału. Obydwa mogą uwalniać lub redystrybuować naprężenia wewnętrzne, zatem wał, który był prosty podczas toczenia zgrubnego, może już nie być prosty po hartowaniu. Im dłuższa i bardziej smukła część, tym łatwiej zobaczyć efekt, ale krótkie wały schodkowe również mogą się poruszać.
Geometria też ma znaczenie. Wał z występami, rowkami wpustowymi, wypustami, otworami lub o różnych grubościach przekroju nie nagrzewa się i nie chłodzi jak zwykły cylinder. Te cechy są niezbędne do montażu, ale sprawiają, że planowanie procesu jest mniej wybaczające. Dlatego nie traktujemy prostowania jako oddzielnej operacji wyciskania. Łączymy to z naddatkiem, wyborem punktu odniesienia i ilością materiału jeszcze dostępnego do szlifowania.
Jeśli rysunek wymaga dokładnego bicia końcowego, najgorszym planem jest wykończenie każdego czopa przed obróbką cieplną i nadzieja, że wał pozostanie na swoim miejscu. Wolimy pozostawić ostateczną precyzję dla operacji następujących po hartowaniu. Daje to procesowi dokądś, gdy metal się porusza.
Gdzie prostowanie pasuje do produkcji
Pełna trasa zależy od materiału i konstrukcji wału, ale poniższa sekwencja wyjaśnia zadanie każdego etapu. Jest to zgodne z procesem stosowanym już w Guanshuoprzebieg obróbki wału.
| Etap produkcji | Co się dzieje z wałem | Dlaczego ma to znaczenie dla prostoty |
|---|---|---|
| Kontrola przychodzącego materiału | Przed cięciem sprawdzany jest gatunek materiału i stan pręta. | Solidny proces rozpoczyna się od materiału zgodnego z rysunkiem i planem obróbki cieplnej. |
| Toczenie i frezowanie CNC | Średnice, stopnie, gwinty i elementy napędowe są zgrubne lub półwykończone. | Czopy krytyczne zachowują wystarczającą ilość zapasu do późniejszego szlifowania. |
| Obróbka cieplna | Wał przechodzi określony proces hartowania. | Część może się poruszać pod wpływem zmian naprężeń podczas ogrzewania i chłodzenia. |
| Prostowanie | Wał jest mierzony, w razie potrzeby korygowany i mierzony ponownie. | Operacja ta zmniejsza zagięcie przed usunięciem końcowego materiału z czopów. |
| Precyzyjne szlifowanie | Szlifowanie cylindryczne lub bezkłowe zapewnia kontrolowane średnice do ostatecznego rozmiaru i wykończenia. | Szlifowanie udoskonala ostateczną geometrię i usuwa planowany naddatek. |
| Kontrola końcowa | Rejestrowane są wymiary, prostoliniowość lub bicie, wykończenie i inne cechy rysunku. | Wynik jest sprawdzany w tym samym układzie odniesienia wymaganym na rysunku. |
To zamówienie jest bardziej przydatne niż niejasna obietnica, że wał zostanie „sprawdzony”. Informuje kupującego, kiedy geometria jest tworzona i kiedy jest weryfikowana. Ujawnia to również powszechną lukę w ofertach: dwóch dostawców może wycenić ten sam rysunek, ale jeden może uwzględnić korektę po obróbce cieplnej i zarejestrowaną kontrolę końcową, podczas gdy drugi przyjmuje prostszą trasę.
Zdefiniuj, co oznacza prosto przed rozpoczęciem produkcji
Słowo „prosto” wydaje się oczywiste, dopóki inspektor nie musi go zmierzyć. Wał może mieć prostą linię środkową, ale słabe bicie czopa. Czop może być sam w sobie okrągły i nadal znajdować się poza osią wyznaczoną przez gniazda łożysk. Długa średnica może wymagać bezpośredniej kontroli prostoliniowości, podczas gdy zmontowany silnik może bardziej skupiać się na tym, jak dwa czopy obracają się razem.
| Wymóg | Co opisuje | Pytanie, na które musi odpowiedzieć rysunek |
|---|---|---|
| Prostota | Jak daleko element liniowy lub oś wału odbiega od stanu prostego. | Która powierzchnia lub oś jest kontrolowana i na jakiej długości? |
| Wybicie | Jak bardzo zmienia się powierzchnia podczas obrotu wału wokół określonej osi odniesienia. | Które czasopisma lub ośrodki wyznaczają oś obrotu? |
| Cylindryczność | Forma jednej powierzchni cylindrycznej bez użycia oddzielnego układu odniesienia. | Które czasopismo potrzebuje kontroli formularza? |
| Średnica i dopasowanie | Gotowy rozmiar czopa i sposób jego współpracy z łożyskiem, uszczelką lub piastą. | Jaka tolerancja obowiązuje po szlifowaniu? |
Kontrole te są ze sobą powiązane, ale nie są wymienne. Czasami musimy spowolnić projekt, zanim będziemy mogli go przyspieszyć. Jeśli na rysunku widnieje informacja „prostość 0,01” bez określenia kontrolowanej rozpiętości lub warunków pomiaru, najpierw zamieniamy tę notatkę w instrukcję kontroli. W przeciwnym razie kupujący i fabryka mogą wyprodukować różne numery z tego samego wału.
Fabryczna pętla prostująca jest zmierzona, poprawna, zmierzona ponownie
Rozsądna pętla prostująca zaczyna się od pomiaru, a nie siły. Operator musi zlokalizować zagięcie, poznać oś odniesienia i wiedzieć, jaką korektę może zaakceptować następny proces. Zastosowanie poprawki bez tych informacji może spowodować przesunięcie błędu, zamiast go zmniejszyć.
1. Ustal odniesienie
Wał jest podparty lub umiejscowiony w sposób zgodny z logiką układu odniesienia na rysunku. Na stopniowanym wale silnika dwa czopy łożysk mogą mieć większe znaczenie niż nieużywana część środkowa. W innym wykonaniu otwory centrujące mogą wyznaczać oś obróbki. Konfiguracja inspekcji musi być zgodna z wymaganiami funkcjonalnymi.
2. Zamapuj zakręt
Wał jest obracany lub skanowany w celu zlokalizowania największego odchylenia i jego położenia na długości. Jeden odczyt w jednym miejscu nie może opisać wału składającego się z kilku stopni. Operator sprawdza kontrolowaną rozpiętość i zwraca uwagę na przejścia w pobliżu występów, rowków i odcinków poddanych obróbce cieplnej.
3. Zastosuj kontrolowaną korektę
Korekta dotyczy zmierzonego zagięcia. Ile siły i gdzie ją zastosować, zależy od stanu materiału, średnicy, długości i geometrii. Dlatego uniwersalny przepis na prostowanie nie jest przydatny. Operator pracuje na rzeczywistej części, a nie na stałym numerze skopiowanym z innego wału.
4. Sprawdź ponownie przed szlifowaniem
Po korekcie wał powraca do tej samej logiki pomiaru. Jeśli jest gotowy do szlifowania, na czopach musi pozostać wystarczająca ilość zapasu, aby oczyścić powierzchnie i osiągnąć ostateczny rozmiar. Prostowanie i szlifowanie to odrębne operacje, ale mają ten sam budżet dodatków.
Nie oceniaj prostowania po tym, jak część wygląda na ławce. Ocenić to na podstawie powtarzalnego odczytu powiązanego z rysunkiem, a następnie potwierdzić efekt końcowy po szlifowaniu.

Jakie szlifowanie może, a czego nie może skorygować
Szlifowanie końcowe spełnia dwa ważne zadania. Przywraca średnice obrotowe do ich końcowego rozmiaru oraz poprawia geometrię i wykończenie powierzchni pozostawione przez wcześniejsze etapy. Guanshuo wykorzystuje zarówno szlifowanie cylindryczne CNC, jak i szlifowanie bezkłowe. Właściwa metoda zależy od części.
Szlifowanie cylindryczne nadaje się do wałów schodkowych i walcowych, ponieważ czopy można wykańczać względem określonej osi. Szlifowanie bezkłowe jest skuteczne w przypadku długich gładkich średnic, które nie wymagają kłów. Strona precyzyjnego szlifowania Guanshuo określa dokładność wymiarową od IT5 do IT6, chropowatość powierzchni do Ra 0,4 mikrometra i prostoliniowość w granicach 0,01 mm dla jegoprecyzyjnie szlifowane gładkie wały silnika.
Szlifowanie nadal wymaga realistycznych warunków początkowych. Jeśli utwardzony półwyrób jest mocno wygięty, usunięcie materiału z górnej strony, aż będzie sprawiał wrażenie prostego, może spowodować pozostawienie zbyt małej ilości zapasu w innym miejscu lub zmniejszenie rozmiaru czopa. Wolelibyśmy najpierw skorygować linię środkową i użyć szlifowania do precyzyjnej pracy, do której jest przeznaczony.
Usunięcie pośredniej kontroli prostoliniowości może sprawić, że trasa będzie wyglądać na krótszą. Może również wysłać wygięty, hartowany półfabrykat do kosztownej operacji szlifowania. Szybka kontrola przed szlifowaniem chroni większą wartość niż ta sama kontrola przeprowadzona dopiero po zakończeniu wszystkich prac wykończeniowych.
Które geometrie wałów wymagają większej uwagi
Nie ma jednej średnicy ani długości, przy której nagle konieczne staje się prostowanie. Przyglądamy się całej geometrii i procesowi. Długi, gładki trzonek zachowuje się inaczej niż krótki trzonek z ciężkim barkiem. Wpust lub splajn zmieniają przekrój. Otwór poprzeczny usuwa materiał z jednego obszaru. Miejscowe hartowanie może spowodować powstanie innego układu naprężeń w trakcie obróbki na całym przekroju.
Następujące warunki wymagają wyraźnej kontroli prostoty podczas wyceny i planowania pierwszego artykułu:
- długie wały o małej średnicy w stosunku do ich długości;
- wały schodkowe z dużymi zmianami przekroju;
- wały z rowkami wpustowymi, wielowypustami, otworami płaskimi lub krzyżowymi;
- części z ciasnym biciem pomiędzy dwoma czopami łożyskowymi;
- wały, które są utwardzane przed końcowym szlifowaniem;
- wały silników o dużej prędkości, w których mały błąd osi wpływa na obrót.
Lista ta nie jest regułą automatycznego odrzucania. Mówi nam, gdzie zwrócić uwagę inżynierów. Guanshuo produkuje gładkie, stopniowane, wpustowe, wielowypustowe, drążone i specjalne wały silników, dlatego planowanie procesu musi opierać się na indywidualnym rysunku, a nie na jednej standardowej trasie dla każdego kształtu.
Jak sprawdzić wynik
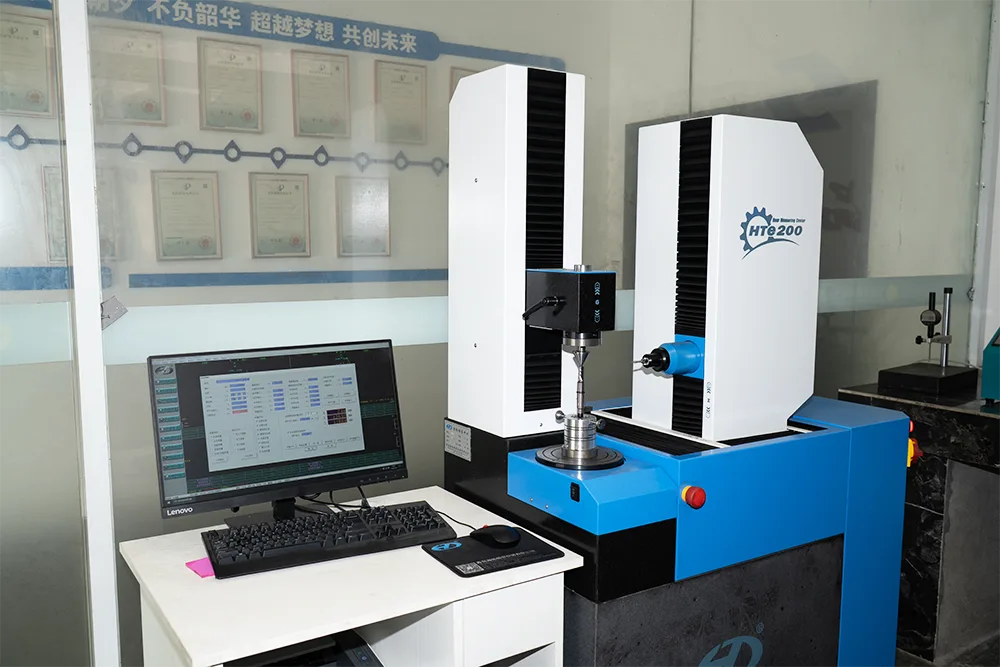
Kontrola końcowa powinna dać odpowiedź na wąskie pytanie: czy wał odpowiada rysunkowi w stanie, w jakim go otrzyma klient? Raport wymaga numeru części i wersji rysunku, kontrolowanej charakterystyki, wymagań nominalnych, rzeczywistego wyniku, sprzętu pomiarowego i etapu kontroli.
Sprzęt kontrolny Guanshuo obejmuje testery twardości, projektory dwuwymiarowe, mierniki chropowatości powierzchni, centra pomiaru kół zębatych i mierniki cylindryczności. Fabryka posiada również w pełni zautomatyzowany sprzęt do kontroli optycznej. Instrumenty te wykonują różne zadania. Miernik chropowatości nie może wykazać bicia, a wynik średnicy nie może udowodnić, że dwa czopy mają wspólną oś.

W przypadku nowego wału wolimy uzgodnić logikę pomiaru przed wykonaniem pierwszego artykułu. Oznacza to, że punkt odniesienia, kontrolowany zakres, etap kontroli i zasada pobierania próbek są już jasne. Jeśli kupujący potrzebuje odczytów po obróbce cieplnej, a także po szlifowaniu, żądanie to należy do zapytania ofertowego. Nie powinien się pojawić po zakończeniu partii.
Co umieścić na rysunku i zapytaniu ofertowym
Dostawca nie może podać niezawodnej trasy prostowania i kontroli na podstawie izolowanej tolerancji. Prześlij kompletny rysunek i wyjaśnij, jak wał działa w złożeniu. Poniższe informacje pozwalają fabryce powiązać wymagania funkcjonalne z produkcją.
- numer części, wersja rysunku i ilość roczna lub partia;
- gatunek materiału i wymagana obróbka cieplna;
- w stosownych przypadkach wymagania dotyczące twardości końcowej;
- kontrolowane czopki, punkty odniesienia i zakres pomiarowy;
- tolerancje prostoliniowości, bicia, walcowości i średnicy, jeśli mają zastosowanie;
- chropowatość powierzchni łożysk, uszczelnień lub powierzchni ślizgowych;
- cechy takie jak występy, rowki wpustowe, wypusty, gwinty i otwory poprzeczne;
- etap kontroli, plan pobierania próbek i wymagany format raportu;
- szybkość montażu lub funkcję, gdy zmienia się to, które powierzchnie mają największe znaczenie.
Nasza preferencja jest prosta: pokaż nam oś funkcjonalną zamiast wysyłać tylko zbiór wymiarów. Kiedy już wiemy, które powierzchnie znajdują się wirnik, łożysko, uszczelka lub piasta, możemy wybrać sposób, który chroni te połączenia poprzez obróbkę cieplną, prostowanie, szlifowanie i kontrolę.
Aby uzyskać szerszy pogląd na sekwencję produkcyjną, użyjprzewodnik obróbki stacja po stacji. Jeśli bezpośrednim zadaniem jest zwykły wał precyzyjny,gładka strona szlifowania wału silnikapodaje odpowiednie gotowe specyfikacje i wyposażenie.
Często zadawane pytania
Kiedy należy prostować wał silnika?
Po każdej operacji, która może spowodować poruszenie metalu, zwłaszcza po obróbce cieplnej, należy sprawdzić wał silnika pod kątem prostości. Jeśli wymagana jest korekta, powinna ona zwykle nastąpić przed końcowym szlifowaniem, aby czopom pozostało wystarczająco dużo zapasu, aby osiągnąć ostateczny rozmiar i geometrię.
Czy prostość wału jest tym samym, co bicie?
Nie. Prostoliniowość kontroluje element liniowy lub oś, podczas gdy bicie mierzy zmienność powierzchni, gdy wał obraca się wokół określonej osi odniesienia. Rysunek może wymagać jednego lub obu, w zależności od umiejscowienia łożysk, uszczelnienia, wirnika lub piasty na wale.
Czy szlifowanie może wyprostować wygięty wał?
Szlifowanie może udoskonalić ostateczną geometrię i usunąć zaplanowaną ilość materiału, ale nie powinno być stosowane w celu ukrycia nadmiernych wygięć w hartowanym półfabrykacie. Jeśli z jednej strony trzeba usunąć zbyt dużo materiału, dziennik może utracić zapas lub wykończenie poniżej rozmiaru. Prostowanie powinno najpierw doprowadzić wał do stanu, który można kontrolować poprzez końcowe szlifowanie.
Jaką prostotę może osiągnąć Guanshuo na szlifowanym, gładkim wale silnika?
Guanshuo określa prostoliniowość swoich precyzyjnie szlifowanych gładkich wałów silnika w granicach 0,01 mm. Na tej samej stronie produktu określono dokładność wymiarową od IT5 do IT6 i chropowatość powierzchni do Ra 0,4 mikrometra. Wymagania dotyczące innej geometrii wału należy porównać z jego rysunkiem.
Jakie informacje należy przesłać, aby otrzymać wycenę prostowania wałów?
Prześlij kompletny rysunek zawierający materiał, obróbkę cieplną, punkty odniesienia, kontrolowaną długość, tolerancję prostoliniowości lub bicia, ostateczne rozmiary czopów, wykończenie powierzchni i wymagania dotyczące kontroli. Uwzględnij funkcję wału i wielkość produkcji, aby fabryka mogła zaplanować prostowanie, szlifowanie i raportowanie w ramach jednej trasy.
Spraw, aby wymagania dotyczące prostości były mierzalne
Wyślij do Guanshuo rysunek wału silnika, wymagania dotyczące obróbki cieplnej i notatki z kontroli. Nasz zespół może dokonać przeglądu struktury odniesienia i zaplanować sekwencję obróbki, prostowania, szlifowania i weryfikacji wokół gotowej części.
Wyślij zapytanie ofertowe dotyczące wału silnika