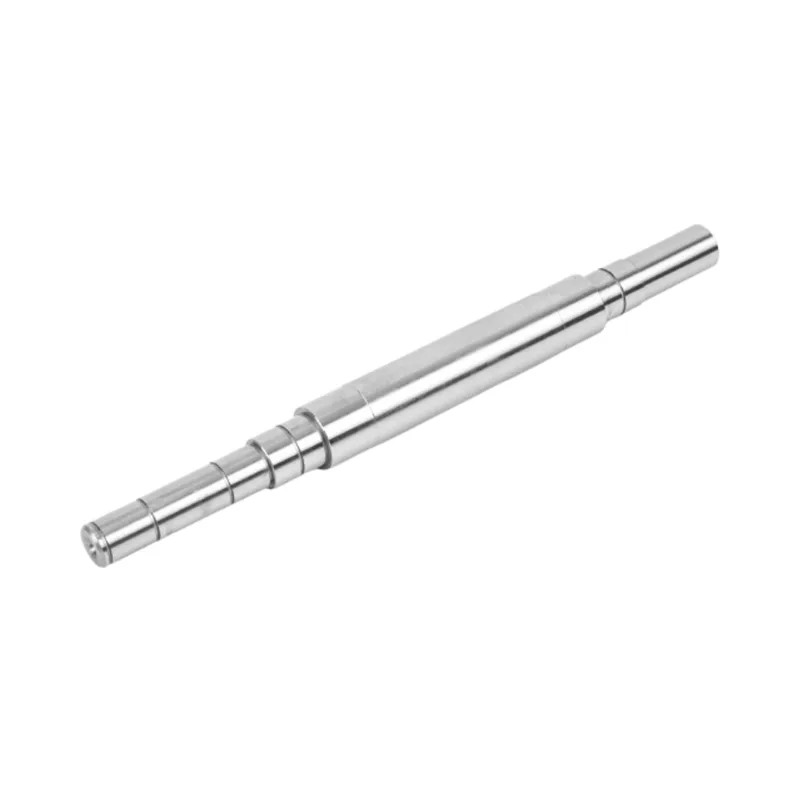
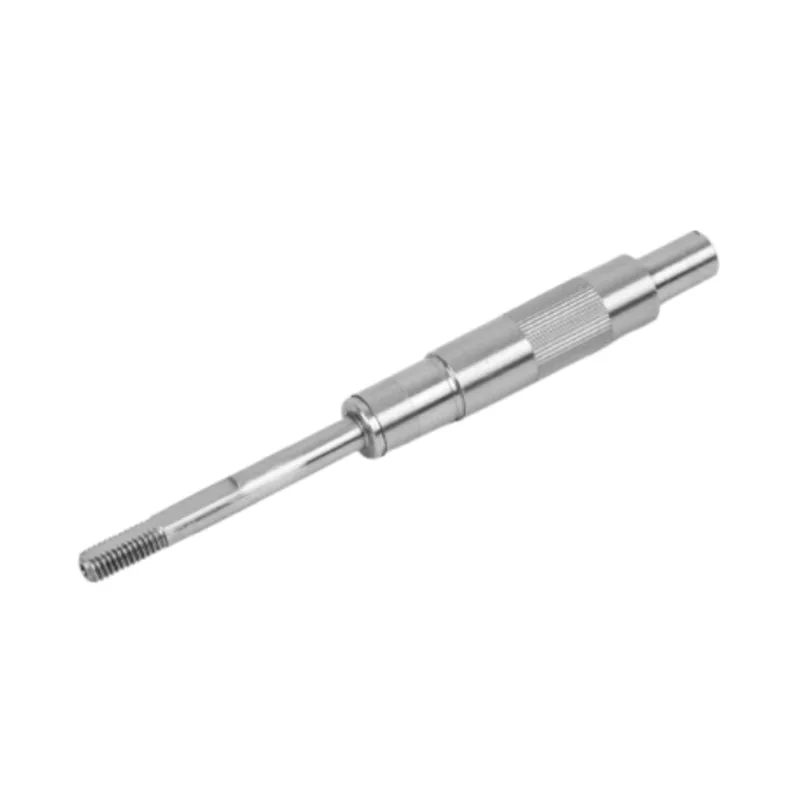
Wał silnika może wyglądać na czysty, ale nadal być nieprawidłowy tam, gdzie silnik tego potrzebuje. Przydatny raport z inspekcji łączy rysunek z wynikami pomiarów, pokazuje, które cechy zostały sprawdzone i wyjaśnia, czy dowód dotyczy jednej próbki, czy partii produkcyjnej.

Inspekcję często omawia się na końcu projektu wału, po uzgodnieniu materiału, obróbki cieplnej i ceny. To jest późno. Dostawca nie może opracować rozsądnego planu kontroli, dopóki kupujący nie oznaczy powierzchni i cech mających znaczenie dla zespołu.
Przydatny raport skupia się na jednym praktycznym pytaniu: czy ten wał spełnia wymagania dotyczące cech kontrolujących dopasowanie, obrót, zużycie i przenoszenie momentu obrotowego?
Zacznij od rysunku, a nie od pomieszczenia inspekcyjnego
Plan inspekcji rozpoczyna się od rewizji rysunku. Sam rozmiar nominalny nie wystarczy. Inspektor potrzebuje także tolerancji, punktu odniesienia, miejsca pomiaru, wymagań dotyczących wykończenia powierzchni, warunków obróbki cieplnej i wszelkich specjalnych uwag związanych z tą cechą.
Rozważmy stopniowany wał silnika z dwoma czopami łożyskowymi, powierzchnią uszczelniającą i rowkiem wpustowym. Pomiar każdej odsłoniętej średnicy na tej samej głębokości powoduje stratę czasu i może spowodować przeoczenie ważnych zależności. Być może konieczne będzie poruszanie się dwóch czopów łożyskowych na jednej osi. Powierzchnia uszczelki może wymagać określonego wykończenia powierzchni. Wpust może wymagać sprawdzenia jego szerokości, głębokości i położenia względem punktu odniesienia. Są to różne zadania inspekcyjne, mimo że należą do jednej części.
Dopasuj kontrolę do etapu produkcji
Kontrola końcowa nie może naprawić problemu, który zaczął się od niewłaściwego materiału lub źle zrozumianej konfiguracji. Silniejszy plan polega na sprawdzaniu, gdzie odpowiednie ryzyko pojawia się po raz pierwszy. Publikacja Guanshuoprecyzyjna trasa obróbki wałurozpoczyna się od kontroli przychodzącego materiału, a kończy na dedykowanym etapie kontroli po szlifowaniu.
| Scena | Co zweryfikować | Dlaczego należy tutaj | Przydatny zapis |
|---|---|---|---|
| Przychodzący materiał | Klasa, identyfikacja partii i dostarczona dokumentacja materiałowa | Obróbka nie może naprawić niedopasowania materiału | Certyfikat materiałowy powiązany z partią produkcyjną |
| Pierwsza konfiguracja | Wymiary rysunku, pozycje elementów i punkty odniesienia | Pierwszy artykuł może ujawnić błąd konfiguracji lub interpretacji przed uruchomieniem partii | Raport z kontroli pierwszego artykułu z rzeczywistymi wartościami |
| Po obróbce cieplnej | Twardość i jakakolwiek geometria, która mogła się poruszyć | Obróbka cieplna zmienia stan materiału i może przesunąć smukłą część | Wyniki twardości i uzgodnione kontrole geometrii |
| Po szlifowaniu | Średnice końcowe, okrągłość, walcowość, bicie, prostolinijność i wykończenie powierzchni | Szlifowanie ustala ostateczne powierzchnie bieżne | Raport wymiarowy i wykończenia powierzchni |
| Po obróbce wielowypustowej lub wpustowej | Profil, odstępy, położenie, szerokość, głębokość, fazowania i promienie zgodnie z wymaganiami rysunku | Funkcje napędu muszą pasować do piasty lub przekładni klienta | Wyniki pomiaru profilu lub koła zębatego |
| Przed wysyłką | Uzgodnione cechy krytyczne, tożsamość części, ilość i widoczny stan | Protokół wysyłki powinien przedstawiać wydawane części | Kontrola partii lub raport końcowego wydania |
Co należy mierzyć na wale silnika?
O ostatecznej liście decyduje rysunek, ale większość precyzyjnych wałów silników łączy kilka rodzajów pomiarów. Każdy odpowiada na inne pytanie.
Średnice krytyczne i pasowania
Czopy łożysk, powierzchnie uszczelniające, gniazda wirnika i pasowania kół zębatych wymagają rzeczywistych zmierzonych średnic. Raport zawierający jedynie informację „zaliczony” ukrywa stopień, w jakim proces zbliża się do granicy tolerancji. Rzeczywiste wartości umożliwiają wykrycie dryfu, zanim późniejsza partia przekroczy ten limit.
Okrągłość, cylindryczność i bicie
Średnica informuje o rozmiarze w punkcie pomiarowym. Nie mówi ci, czy pełny czop jest okrągły, czy powierzchnia pozostaje cylindryczna na całej swojej długości, ani czy jeden czop przebiega zgodnie z innym punktem odniesienia. W raporcie należy wymienić mierzoną cechę i zastosowaną podstawę. Grupowanie wszystkich trzech pod niejasną etykietą, taką jak „prosto”, stwarza pole do nieporozumień.
Chropowatość powierzchni
Chropowatość powierzchni należy do nazwanej powierzchni. Pojedynczy wynik Ra bez lokalizacji jest trudny do wykorzystania, gdy wał ma kilka czopów i powierzchnię uszczelniającą. Za swojeprecyzyjnie szlifowane gładkie wały silnika, Guanshuo publikuje Ra na poziomie 0,4 mikrometra lub poniżej. Nie należy kopiować tej wartości na każdy rysunek wału. Zastosowanie i część współpracująca nadal decydują o wymaganiu.
Twardość
Wynik twardości pomaga potwierdzić wynik obróbki cieplnej. W raporcie należy określić, gdzie przeprowadzono badanie i powiązać to z wymaganiami dotyczącymi rysunku. Jeśli różne obszary wału zostaną poddane różnej obróbce, jedna nieoznaczona liczba twardości nie będzie w stanie opisać całej części.
Wpusty, wypusty i inne elementy napędu
Element może odpowiadać swojej szerokości lub rozmiarowi zęba, a mimo to być przesunięty względem osi wału. Wpusty mogą wymagać sprawdzenia szerokości, głębokości, symetrii i położenia. Wypusty mogą wymagać pomiaru profilu zębów i odstępów. Guanshuo wymienia dwuwymiarowe projektory i centrum pomiaru przekładni wśród swojego sprzętu kontrolnego, który obsługuje różne zadania pomiarowe.
Pierwszy artykuł, raport zbiorczy i pełny przegląd to nie to samo
Raport z kontroli pierwszego artykułu zatwierdza interpretację i konfigurację nowej lub zmienionej części. Powinien obejmować charakterystykę rysunku potrzebną do udowodnienia, że w procesie uzyskano zamierzoną geometrię. Kupujący przegląda go przed wypuszczeniem pełnej produkcji.
Raport z kontroli partii ma inne zadanie. Rejestruje uzgodnione cechy przesyłki lub partii produkcyjnej. Może zawierać powtarzające się pomiary wybranych części, ale jego zakres zależy od planu kontroli. Jeden pierwszy artykuł nie może udowodnić, że w długim okresie pozostał stabilny, a jedna końcowa próbka nie jest w stanie opisać wszystkiego, co wydarzyło się podczas cyklu.
Pełna kontrola ma sens, gdy cecha jest krytyczna, konsekwencje ucieczki są poważne lub automatyczna inspekcja może ją skutecznie sprawdzić. Listy Guanshuow pełni zautomatyzowany sprzęt do kontroli optycznejwraz z innymi instrumentami. Zautomatyzowane sprawdzanie może pomóc w wychwycie dryftu wymiarowego podczas serii produkcyjnej, ale kupujący i fabryka nadal muszą uzgodnić, które cechy sprawdza system.
Jak czytać raport z przeglądu wału silnika
Zacznij od góry raportu. Potwierdź numer części, wersję rysunku, odniesienie do materiału lub partii, datę kontroli i przedstawioną ilość. Jeżeli identyfikacja nie jest zgodna z zamówieniem i rysunkiem, poniższe wymiary nie pozwalają na zwolnienie przesyłki.
Następnie przeczytaj każdy wynik jako rząd dowodów. Przydatny wiersz zawiera charakterystykę, wartość nominalną, tolerancję lub granicę, rzeczywisty wynik, jednostkę, instrument lub metodę oraz dyspozycję. W przypadku kontroli geometrycznych powinien również identyfikować punkt odniesienia lub powierzchnię. W przypadku procesu wielokomorowego lub wielomaszynowego w raporcie może być konieczne określenie źródła każdej próbki.
| Pole raportu | Pytanie, na które powinna odpowiedzieć |
|---|---|
| Rewizja części i rysunku | Czy fabryka sprawdziła tę samą definicję, którą zatwierdził kupujący? |
| Charakterystyka i lokalizacja | Która średnica, czop, cecha lub powierzchnia została sprawdzona? |
| Nominalny i tolerancyjny | Jaki limit determinował akceptację? |
| Rzeczywisty wynik | Gdzie zmierzona część znajdowała się w dozwolonym zakresie? |
| Jednostka i metoda | Czy inny inspektor może zrozumieć i powtórzyć kontrolę? |
| Tożsamość i ilość próbki | Czy dowody obejmują jeden pierwszy artykuł, wybrane próbki partii lub pełną kontrolę? |
| Inspektor/data/status | Kto, kiedy i z jakim skutkiem wydał płytę? |
Szukaj wzorów, a nie izolowanych zielonych pudełek. Jeśli każda średnica mieści się w pobliżu tego samego limitu, partia może przejść, podczas gdy proces dryfuje. Rzeczywiste wartości pozwalają fabryce dostosować się przed następną serią produkcyjną. Same znaki pozytywne/niezaliczone nie pokazują tego wzorca.
Typowe luki, które sprawiają, że raport z inspekcji jest słaby
Następujące problemy sprawiają, że raportowi trudno jest zaufać lub ponownie go wykorzystać:
- Raport nie zawiera rewizji rysunku.
- Pokazuje tylko znaki pozytywne/niezaliczone i brak rzeczywistych pomiarów.
- Brakuje próbki.
- Bicie jest raportowane bez odniesienia.
- Ra jest podawane bez nazywania kontrolowanej powierzchni.
- Twardość podana jest bez lokalizacji testu.
- Wynik pierwszego artykułu przedstawiono jako dowód dla całej partii produkcyjnej.
- Certyfikatu materiałowego nie można powiązać z częściami w przesyłce.
Żaden z tych problemów nie wymaga naprawy droższej maszyny. Wymagają jaśniejszej umowy między kupującym a dostawcą przed rozpoczęciem produkcji.
Wyposażenie fabryczne za liczbami
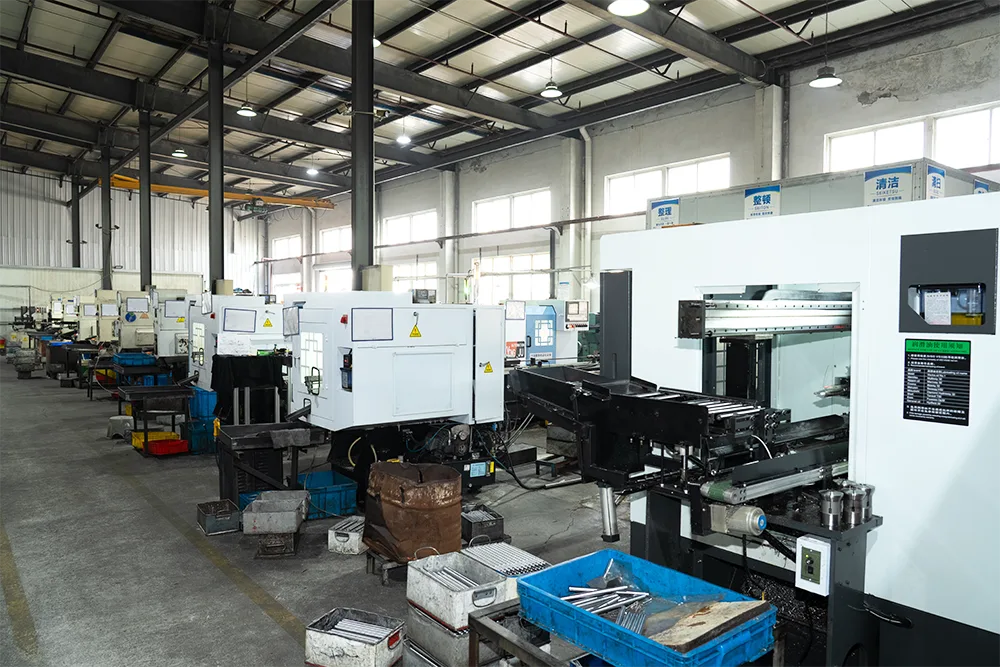
Guanshuo oferuje testery twardości, projektory dwuwymiarowe, mierniki wykończenia powierzchni, centra pomiaru kół zębatych, mierniki cylindryczności i w pełni automatyczny sprzęt do kontroli optycznej. Strona poświęcona szlifowaniu precyzyjnemu łączy opublikowane charakterystyki z odpowiednimi instrumentami:
| Opublikowano charakterystykę precyzyjnie szlifowanych gładkich wałów | Opublikowana wartość | Wymieniony sprzęt inspekcyjny |
|---|---|---|
| Chropowatość powierzchni | Ra na poziomie lub poniżej 0,4 mikrometra | Tester chropowatości powierzchni |
| Dokładność wymiarowa | Stopień IT5 do IT6 | Projektor dwuwymiarowy / tester cylindryczności |
| Prostota | Na lub poniżej 0,01 mm | Tester walcowości / centrum pomiaru przekładni |
Są to opublikowane specyfikacje nazwanego produktu i procesu. Nie są to uniwersalne wartości domyślne dla każdegował silnika. Niestandardowy raport dotyczący wału powinien wykorzystywać ograniczenia z zatwierdzonego rysunku klienta. Sprzęt i plan inspekcji powinny być zgodne z tym rysunkiem.
Guanshuo umieszcza na swojej stronie certyfikat systemu ISO 9001strona z certyfikatem. Certyfikat systemu zarządzania nie zastępuje dowodów dotyczących konkretnej części. Protokół kontroli, dokumentacja materiałowa i uzgodniony plan kontroli pokazują, czy indywidualne zamówienie spełniło jego wymagania.

Co określić w zapytaniu ofertowym
Umieść wymóg inspekcji w zapytaniu ofertowym, aby każdy dostawca wycenił ten sam zakres. Jeśli zapotrzebowanie pojawi się po złożeniu zamówienia, w fabryce może być konieczne powtórzenie pomiarów, zmiana próbek lub dodanie dokumentacji, która nie została uwzględniona w ofercie.
- Numer części, rysunek i rewizja.
- Gatunek materiału i wymagana dokumentacja materiałowa.
- Średnice krytyczne, punkty odniesienia, pasowania i elementy sterujące geometryczne.
- Chropowatość powierzchni i dokładne powierzchnie, na których ma ona zastosowanie.
- Wymagania dotyczące twardości i obróbki cieplnej.
- Sprawdzenie rowków wpustowych, wielowypustów, gwintów, fazowań i promieni wymaganych na rysunku.
- Wymagania dotyczące zatwierdzenia pierwszego artykułu.
- Wymagania dotyczące pobierania próbek wsadowych lub pełnego przeglądu funkcji krytycznych.
- Wymagany format raportu i dowolne formularze specyficzne dla klienta.
- Ilość prototypów, wielkość partii i wielkość roczna.
Przejrzysty plan inspekcji zapewnia kupującemu i fabryce tę samą definicję akceptowalnego wału. Ułatwia to także porównywanie ofert. Jeden dostawca może wycenić podstawową kontrolę końcową, podczas gdy inny obejmuje pierwszy artykuł, dokumentację materiałową i zarejestrowane wyniki partii. Ceny jednostkowe nie są porównywalne, dopóki zakres kontroli nie będzie porównywalny.
Często zadawane pytania
Co powinien zawierać protokół przeglądu wału silnika?
Powinien identyfikować numer części i wersję rysunku, a następnie wymieniać kontrolowaną charakterystykę, wartość nominalną, tolerancję, rzeczywisty wynik, jednostkę, metodę lub przyrząd, ilość próbki, datę kontroli i status akceptacji. Krytyczne cechy wału często obejmują materiał, średnicę łożyska i uszczelnienia, bicie lub walcowość, chropowatość powierzchni, twardość oraz geometrię rowka wpustowego lub wielowypustu.
Czy kontrola pierwszego artykułu wystarczy do zlecenia produkcyjnego?
Nie. Kontrola pierwszego artykułu pokazuje, że po wstępnej konfiguracji można wytworzyć część zgodną z zatwierdzonym rysunkiem. Zlecenia produkcyjne wymagają również uzgodnionego planu kontroli partii lub przeglądu, aby wykazać, że późniejsze części mieściły się w tych samych limitach. W raporcie należy jasno określić, czy jego wyniki obejmują jedną próbkę, wybrane próbki wsadowe, czy pełny przegląd.
Dlaczego wynik bicia powinien zawierać nazwę odniesienia?
Bicie opisuje, jak powierzchnia porusza się, gdy część obraca się wokół określonej osi odniesienia. Bez odniesienia liczba nie wskazuje, które czasopismo lub centrum utworzyło tę oś. Nazwanie układu odniesienia sprawia, że wynik jest powtarzalny i łączy go z kontrolą geometryczną na rysunku.
Kiedy pełne ekranowanie ma sens w przypadku wałów silnika?
Pełna kontrola może mieć sens w przypadku krytycznej cechy, aplikacji o poważnych konsekwencjach lub funkcji, którą zautomatyzowany sprzęt może skutecznie sprawdzić. Kupujący i fabryka powinni nadal dokładnie określić, która cecha ma być sprawdzana, jakie obowiązują limity, czy przechowywane są rzeczywiste wartości i w jaki sposób kontrolowane są odrzucone części.
Jaki sprzęt kontrolny Guanshuo wymienia na swojej stronie internetowej?
Na stronach fabrycznych i dotyczących szlifowania precyzyjnego Guanshuo znajdują się testery twardości, projektory dwuwymiarowe, testery chropowatości powierzchni, centra pomiaru kół zębatych, przyrządy do pomiaru walcowości i w pełni automatyczny sprzęt do kontroli optycznej. Właściwy przyrząd zależy od charakterystyki i zatwierdzonego rysunku klienta.
Wyślij rysunek przed ustaleniem planu inspekcji
Udostępnij rysunek, materiał, krytyczne cechy, wymagania dotyczące raportów i oczekiwaną ilość. Guanshuo może dokonać przeglądu części i wspólnie podać zakres produkcji i kontroli.
Wyślij zapytanie ofertowe dotyczące wału silnika