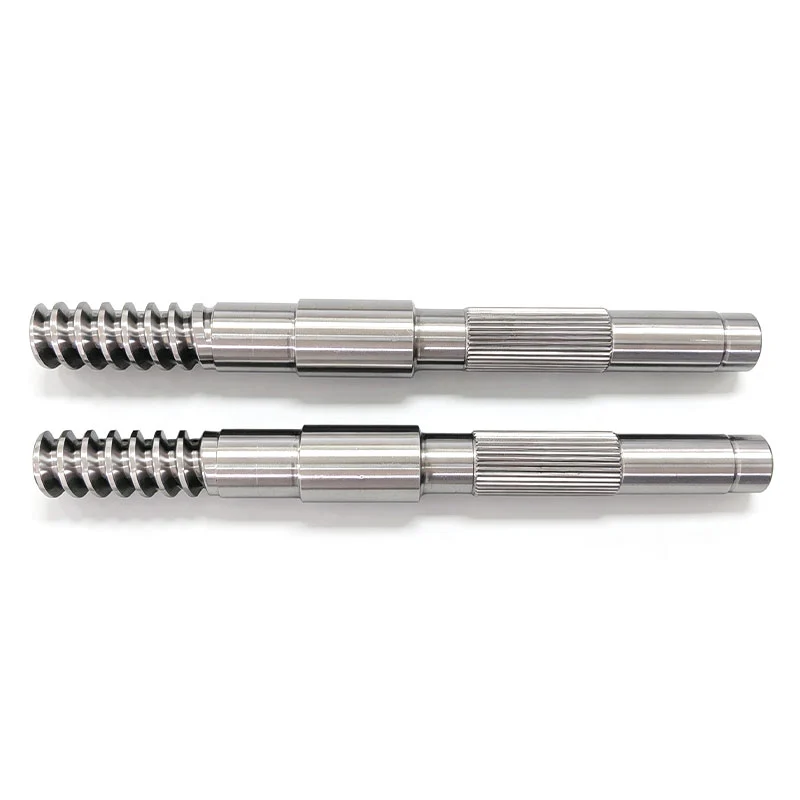
Umieszczenie najniższej wartości Ra w uwagach ogólnych może wydawać się bezpieczne. W praktyce może ukryć istotne powierzchnie i sprawić, że cały wał będzie droższy. Lepszy rysunek przypisuje wykończenie na podstawie tego, co faktycznie robi każdy element dziennika, lądu i napędu.

Chropowatość powierzchni wału silnika określić oddzielnie dla każdej strefy funkcjonalnej. Zaznacz na rysunku czopy łożysk, powierzchnie styku uszczelnień, gniazda wirnika lub wciskane oraz elementy przenoszenia momentu obrotowego, a następnie nadaj każdej strefie wykończenie wymagane przez współpracującą część. Zachowaj średnicę, bicie, prostoliniowość i cylindryczność jako osobne kontrole. W Guanshuo opublikowane zakresy wykończeń wahają się od Ra ≤ 0,8 μm na jednym produkcie ze stali nierdzewnej z gładkim wałem do Ra 0,2–0,4 μm na wale szybkoobrotowym i Ra 0,05–0,2 μm na łożysku ultraprecyzyjnego wału. Są to zakresy specyficzne dla produktu, a nie jedna ogólna specyfikacja dla każdego wału silnika.
Symbol chropowatości powierzchni jest niewielki, ale może zmienić całą drogę produkcyjną. Może to zmienić średnicę, którą można wykończyć na tokarce, w operację szlifowania. Może również dodać polerowanie, kolejną cechę inspekcji i dodatkową obsługę w celu ochrony powierzchni.
Koszt ten jest uzasadniony, gdy powierzchnia jest łożyskowana, przebiega pod uszczelnieniem lub zapewnia dokładne pasowanie. Dodaje niewielkiej wartości do sekcji dotyczącej prześwitu, która niczego nie dotyka. Rysunek powinien uwypuklić tę różnicę.
Dlaczego jedna wartość Ra dla całego wału jest zwykle błędną instrukcją
Często widzimy ogólną notatkę o wykończeniu umieszczoną w rogu rysunku, podczas gdy sam wał ma cztery lub pięć różnych zadań na swojej długości. Notatka jest łatwa do odczytania, ale trudna do rozsądnego wykonania. Czy dotyczy to tylko gniazd łożysk? Czy obejmuje podłogę wpustową? Czy oczekuje się, że wierzchołek gwintu osiągnie tę samą wartość? A co z rowkiem podciętym, który istnieje tylko dla luzu narzędzia?
Jeśli odpowiedź brzmi „wszędzie”, fabryka może być zmuszona chronić i wykańczać powierzchnie, które nie mają wpływu na montaż. Jeśli odpowiedź brzmi „tylko tam, gdzie jest to konieczne”, rysunek nie wskazuje inspektorowi, gdzie dokonać pomiaru.
Najdroższe objaśnienie dotyczące chropowatości nie zawsze jest najmniejszą liczbą. Jest to liczba o niejasnej granicy. Zanim wybierzemy felgę, przebieg polerowania lub plan przeglądu, chcemy wiedzieć, gdzie zaczyna się wymaganie, gdzie się kończy i który element współpracujący spowodował, że jest to konieczne.
Lepszym podejściem jest traktowanie wykończenia powierzchni jako lokalnego wymagania funkcjonalnego. Wał może nadal mieć ogólne wykończenie niekrytycznych obszarów obrabianych, ale ważne strefy otrzymują własne linie odniesienia, długość i wartość Ra.
Mapuj wał według powierzchni funkcjonalnej
Wał silnika nie jest jedną powierzchnią. Czytając od lewej do prawej, może zawierać końcówkę sprzęgła, czop łożyska, powierzchnię uszczelniającą, gniazdo wirnika, kolejny czop łożyska i niefunkcjonalną przedłużkę. Każda strefa widzi inny stan kontaktu.
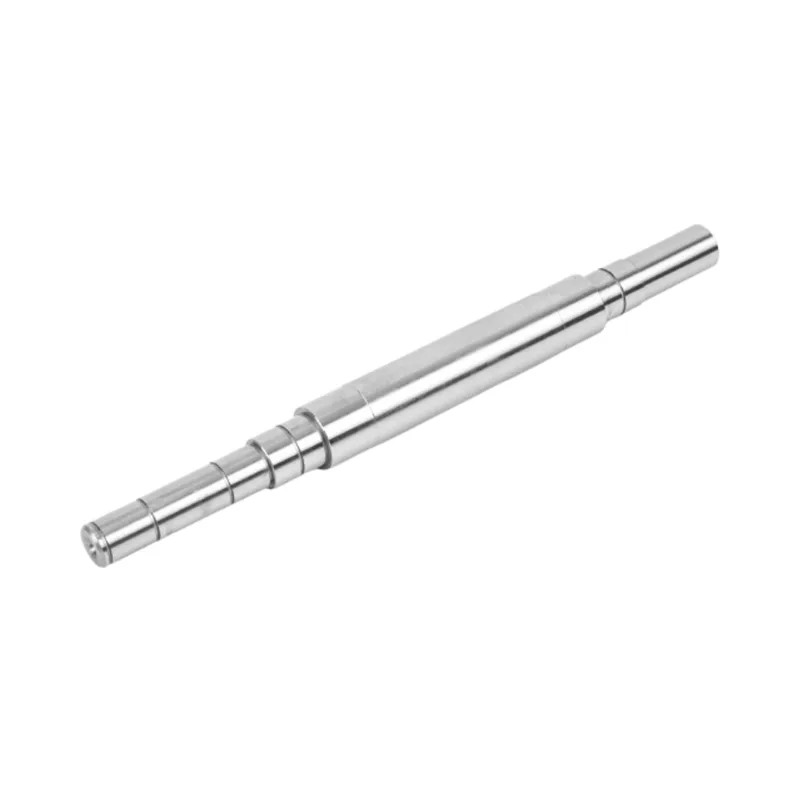
Mapa powierzchni funkcjonalnej dla stopniowanego wału silnika
Ta mapa jest metodą specyfikacji, a nie uniwersalnym projektem wału. Ostateczne strefy i wartości muszą być zgodne z współpracującymi częściami i warunkami pracy w rzeczywistym zespole.
Czopy łożyskowe
Czop łożyska wymaga odpowiedniego dopasowania średnicy i powierzchni zapewniającej stały kontakt. Chropowatość ma znaczenie, ale wypolerowany czop o niewłaściwej średnicy lub nadmiernym biciem nadal jest złym osadzeniem łożyska. Umieść objaśnienie Ra obok dziennika i zadbaj o widoczność jego dopasowania i geometrycznych elementów sterujących.
Uszczelnij obszary kontaktowe
Tutaj powinny prowadzić wymagania dostawcy uszczelnień. Określ dokładną szerokość styku, zamiast nakładać wykończenie na najbliższą pełną średnicę. Jeżeli projekt uszczelki steruje kierunkiem powierzchni lub dodatkowymi właściwościami tekstury, należy umieścić te wymagania również na rysunku. Sam Ra nie opisuje kierunku śladów obróbki.
Gniazda wirnika, przekładni, koła pasowego i sprzęgła
Interfejsy te często zależą od dopasowania, przeniesienia momentu obrotowego i wyrównania. Niski Ra może wspierać montaż, ale nie świadczy o współosiowości ani nie zapobiega nieprawidłowemu pasowaniu wtłaczanemu. Zacznij od lokalizacji i załadowania komponentu, a następnie zdecyduj, ile wykończenia jest faktycznie potrzebne.
Rowki wpustowe i boki wielowypustowe
W przypadku właściwości napędu profil, położenie i rozkład obciążenia mogą mieć większe znaczenie niż tylko wizualnie jasna powierzchnia. Na przykład aktualny artykuł Guanshuo dotyczący procesu podaje Ra ≤ 0,8–1,6 μm dla boków zębów ewolwentowych, wraz z oddzielnymi kontrolami symetrii i błędu podziału. To jest właściwy wzór: wykończenie i geometria są ze sobą powiązane, ale nie są wymienne.
Co Guanshuo obecnie publikuje na swoich stronach szybu
Nasza własna strona internetowa pokazuje, dlaczego jeden „standardowy wał silnika Ra” nie jest użyteczną odpowiedzią. Różne strony produktów publikują różne poziomy wykończenia, ponieważ ich zastosowania i klasy precyzji różnią się. Poniższa tabela przedstawia te rozproszone wartości w jednym widoku.
| Aktualna strona Guanshuo | Opublikowana chropowatość powierzchni | Powiązane opublikowane kontrole | Jak odczytać wartość |
|---|---|---|---|
| Gładki wał silnika ze stali nierdzewnej | Ra ≤ 0,8 μm | Straightness ≤ 0.03 mm; współosiowość ≤ 0,02 mm; okrągłość ≤ 0,01 mm; cylindryczność ≤ 0,02 mm | Specyfikacja na poziomie produktu dla tej strony z gładkim trzonkiem ze stali nierdzewnej, a nie domyślna dla wszystkich części ze stali nierdzewnej. |
| Precyzyjne szlifowanie gładkich wałów silników | Ra ≤ 0,4 µm | dokładność wymiarowa IT5–IT6; prostoliniowość ≤ 0,01 mm | Opublikowano możliwości precyzyjnie szlifowanego gładkiego wału powiązane ze szlifowaniem i kontrolą. |
| Stopniowy wał silnika | Często Ra 0,4 μm lub mniej na kluczowych powierzchniach łożysk i uszczelnień | Na stronie nacisk położony jest na montaż wielu średnic i zależności między funkcjami | Sformułowanie jest lokalne: krytyczne strefy łożysk i uszczelnień otrzymują dokładne wykończenie, a nie automatycznie cały wał schodkowy. |
| Wał silnika o dużej prędkości | Ra 0,2–0,4 μm | Średnica zewnętrzna h6 / h5; bicie wału ≤ 0,001–0,003 mm | Gama produktów o dużej prędkości, w których wykończenie jest połączone z wąską geometrią. |
| Ultraprecyzyjny wał silnika | Ra 0,05–0,2 μm w miejscu łożyska | średnica zewnętrzna h5; współosiowość ≤ 0,002 mm; bicie promieniowe ≤ 0,003 mm | Najwęższy opublikowany zakres w tym porównaniu. Jest on wyraźnie ograniczony do położenia łożyska ultraprecyzyjnego produktu. |
Chodzi o to, że chropowatość należy do klasy produktu i powierzchni funkcjonalnej. Kopiowanie Ra 0,05–0,2 μm z ultraprecyzyjnego położenia łożyska na zwykłą średnicę luzu zmieniłoby obciążenie procesowe i kontrolne, nie przynosząc korzyści w montażu.

Co Ra kontroluje, a czego nie może kontrolować
Ra jest średnią arytmetyczną odchyleń wysokości w zmierzonym profilu powierzchni. Jest to przydatne, ponieważ redukuje złożony ślad do porównywalnej liczby. Ta wygoda jest jednocześnie jego słabością. Dwie powierzchnie mogą mieć tę samą wartość Ra, mając jednocześnie różne kształty wierzchołków, odstępy lub kierunek znaku obróbki.
W przypadku rysunku wału silnika pomyśl o Ra jako o jednym elemencie zestawu sterującego. Opisuje delikatną konsystencję. Nie mówi nam, czy średnica jest prawidłowa, czy czop jest okrągły i czy dwa gniazda łożysk obracają się wokół tej samej osi.
| Kontrola | Pytanie, na które odpowiada | Czego nie dowodzi | Kontrola fabryczna |
|---|---|---|---|
| Chropowatość powierzchni (Ra) | Jak duże są średnie odchylenia od dokładnego profilu? | Średnica, okrągłość, kierunek ułożenia lub wyrównanie z innym czopem | Tester chropowatości powierzchni w określonej strefie |
| Średnica i dopasowanie | Czy wał zostanie zamontowany z pasującym otworem zgodnie z przeznaczeniem? | Czy powierzchnia obraca się zgodnie z osią roboczą | Pomiar wielkości za pomocą sprzętu dostosowanego do tolerancji |
| Okrągłość / cylindryczność | Czy forma dziennika jest okrągła i spójna na całej długości? | Jego związek z odległym łożyskiem lub funkcją napędu | Pomiar cylindryczności |
| Wybicie | Jak bardzo zmienia się kontrolowana powierzchnia podczas obrotu wokół osi odniesienia? | Mikroskopijna faktura powierzchni | Pomiar obrotowy do punktu odniesienia na rysunku |
| Prostota | Czy wał lub jego linia pochodna mieści się w dozwolonej strefie prostości? | Lokalna chropowatość lub ostateczne dopasowanie | Metoda wybrana dla określonej cechy i tolerancji |
To rozróżnienie zapobiega powszechnemu błędowi zakupowemu: zatwierdzeniu błyszczącej próbki, gdy związek między cechami jest nieprawidłowy. Wygląd może być użyteczny, ale wyniki rysunków i kontroli muszą opisywać funkcję.
Fabryczny przebieg procesu ustawiania rysunku
Gdy wartość Ra nie jest jeszcze ustalona, nie zaczynamy od otwarcia wykresu końcowego. Zaczęlibyśmy od montażu. Poniższa sekwencja zamienia niejasne żądanie „gładkiego wału” w wymagania, które mogą spełnić zarówno produkcja, jak i kontrola.
Od elementu współpracującego po mierzalne wykończenie
Kolejność ma znaczenie. Cel końcowy bez określonej strefy funkcjonalnej lub punktu pomiarowego jest nadal niekompletny.
1. Zaznacz co dotyka wału
Wypisz pasujące części na każdej średnicy. Pierścień wewnętrzny łożyska, uszczelnienie dynamiczne, stos wirnika i obszar wolnego luzu nie wymagają tego samego od metalu. Jeśli pasująca część nie jest znana, zaznacz konieczność sprawdzenia, zamiast pożyczać najmniejsze Ra w innym miejscu na rysunku.
2. Ustal oś roboczą i dopasuj
Wybierz punkt odniesienia reprezentujący sposób obracania się wału w silniku. Następnie kontroluj krytyczne czopki do tej osi. W tym miejscu na rysunku pojawiają się tolerancja średnicy, bicie i walcowość. Chropowatość powinna wspierać te wymagania, a nie je zastępować.
3. Nałóż Ra na ograniczoną długość
Pokaż dokładny dziennik lub miejsce kontaktu. Na wale schodkowym linia odniesienia może wskazywać jedną średnicę o określonej długości. W przypadku krótkiej ścieżki uszczelnienia wewnątrz większej średnicy szlifu, należy oddzielnie określić strefę styku uszczelnienia, jeśli wymagania dotyczące jej wykończenia są inne.
4. Przejrzyj proces przed zamrożeniem wartości
Praktycznym pytaniem jest, czy określony materiał, twardość, geometria i ilość mogą mieć stabilną drogę wykończenia. Jeżeli wał jest poddawany obróbce cieplnej, po hartowaniu zwykle następuje szlifowanie wykańczające, co pozwala na usunięcie ruchu spowodowanego obróbką cieplną i ustalenie ostatecznego rozmiaru i powierzchni.
5. Zadbaj o jednoznaczność akceptacji
Zdecyduj, gdzie zostanie wykonany ślad chropowatości i jakiej dokumentacji potrzebuje zlecenie. Dostawca i nabywca nie powinni podczas kontroli końcowej odkryć, że odmiennie zinterpretowali strefę pomiarową.
Dopasuj wykończenie do realistycznej trasy procesu
Wykończenie powierzchni nie zależy od jednego ustawienia maszyny. Stan materiału, naddatek na toczenie, ruch podczas obróbki cieplnej, ustawienie szlifowania, stan ściernicy, chłodziwo i obsługa – wszystko to wpływa na ostateczną powierzchnię. Im węższy cel, tym bardziej cała trasa musi go wspierać.
Naszprecyzyjny proces obróbki wałumiejsca szlifowania po obróbce cieplnej. Taka kolejność umożliwia końcową operację skorygowania rozmiaru i powierzchni po utwardzeniu. W przypadku precyzyjnie szlifowanych gładkich wałów silników na aktualnej stronie produktu podano IT5–IT6, prostoliniowość ≤ 0,01 mm i Ra ≤ 0,4 μm. Wartości te są dostarczane jako zestaw, a nie jako trzy niepowiązane ze sobą oświadczenia dotyczące wykończenia.
| Etap procesu | Jego zadaniem jest na wale | Decyzja wpływająca na chropowatość | Powszechne nieporozumienie |
|---|---|---|---|
| Toczenie CNC | Tworzy podstawowe średnice, występy i stan magazynowy | Pozostaw odpowiedni zapas w krytycznych strefach, które będą później szlifowane | Oczekuję dobrego wizualnego przejścia w zakręcie, które zastąpi całą ostateczną kontrolę geometryczną |
| Obróbka cieplna | Buduje wymaganą twardość lub stan mechaniczny | Pozwól na ruch, zanim ostatni dziennik zostanie ukończony | Najpierw dokończ średnicę krytyczną i załóż, że hartowanie jej nie przesunie |
| Szlifowanie cylindryczne | Wykańcza wybrane czopki i ich związek z osią wału | Wybierz go, gdy geometria schodkowa i oddzielne średnice funkcjonalne muszą pozostać powiązane | Wybór procesu tylko na podstawie wartości Ra |
| Szlifowanie bezkłowe | Skutecznie wykańcza ciągłe średnice zewnętrzne bez otworów centralnych | Użyj go tam, gdzie geometria i strategia odniesienia odpowiadają podparciu bezkłowemu | Zakładając, że każdy wał wielostopniowy może przejść przez tę samą konfigurację |
| Ultrawykończenie/polerowanie | Dalsze uszlachetnianie powierzchni, gdy wymagają tego wymagania funkcjonalne | Zastosuj go lokalnie i chroń już powstałą geometrię | Stosowanie polerowania w celu naprawy średnicy, okrągłości lub bicia |
Jeśli jeden rysunek przedstawia najwęższe Ra na każdej toczonej powierzchni, zapytalibyśmy, które strefy faktycznie pasują. To nie jest próba obniżenia jakości. W ten sposób utrzymujemy krytyczne czopy na kontrolowanej trasie, bez konieczności wykonywania prac wykończeniowych przy gwintach, podcięciach i średnicach prześwitów, które nie mogą poprawić wydajności silnika.
Spraw, aby objaśnienie chropowatości było możliwe do sprawdzenia
Dobra specyfikacja mówi inspektorowi, gdzie umieścić przyrząd. „Ra 0,4” w notatce ogólnej nie odpowiada na to pytanie. „Ra ≤ 0,4 μm na czopie łożyska ØD dla długości L” tak. Rzeczywiste symbole i wymiary powinny być zgodne ze standardem rysunkowym stosowanym przez kupującego.
Aktualna strona fabryki Guanshuo zawiera listę mierników wykończenia powierzchni, mierników walcowości, projektorów dwuwymiarowych, testerów twardości i centrów testowania kół zębatych. Każdy instrument odpowiada na inne pytanie. Wskaźnik wykończenia powierzchni sprawdza Ra. Sprzęt do sprawdzania cylindryczności sprawdza formę i powiązaną geometrię obrotową. Projektor obsługuje profile i wymiary funkcji. Kompletny plan inspekcji przesyła każde wymaganie do odpowiedniego narzędzia.
Dla każdego krytycznego objaśnienia Ra określ powierzchnię, jej długość osiową i wszelkie wykluczone rowki lub krawędzie. Jeżeli kierunek pomiaru, plan pobierania próbek lub pełny raport mają znaczenie dla procesu akceptacji, należy to uzgodnić przed rozpoczęciem produkcji, a nie dodawać je po ukończeniu części.

Pięć błędów rysunkowych, które poprawilibyśmy przed produkcją
1. Najniższy Ra pojawia się tylko w tabelce rysunkowej
Zapytalibyśmy, czy dotyczy to całej części, czy tylko czasopism krytycznych. Poprawka polega na zachowaniu realistycznego ogólnego wykończenia i dodaniu lokalnych objaśnień tam, gdzie złożenie wymaga więcej.
2. Czop łożyska ma Ra, ale nie pasuje
Wykończenie nie może nam powiedzieć, jak łożysko zostanie zmontowane. Dodaj tolerancję średnicy lub wymagania dotyczące dopasowania i odpowiednią zależność geometryczną.
3. Kraina fok nie ma określonej granicy
Szlifierz i inspektor muszą znać rzeczywistą długość styku. Zaznacz teren, a następnie przenieś wykończenie i wszelkie wymagania kierunkowe z wybranego projektu uszczelnienia.
4. Oczekuje się, że polerowanie naprawi bicie
Polerowanie może udoskonalić teksturę. Nie tworzy brakującego związku między dwoma czasopismami. Bicie należy uwzględnić w układzie odniesienia, ustawieniu, trasie szlifowania i planie inspekcji.
5. Wartość strony produktu jest kopiowana bez zakresu produktu
Na naszej stronie poświęconej ultraprecyzyjnemu wałowi dla pozycji łożyska pojawia się Ra 0,05–0,2 μm. Nie powinna ona stać się domyślną notatką w każdym zapytaniu ofertowym dotyczącym wału. Zacznij od potrzeby montażu, a następnie wykorzystaj odpowiednie możliwości produktu jako odniesienie do wykonalności.
Lista kontrolna zapytania ofertowego dotycząca wykończenia powierzchni wału silnika
Czyste zapytanie ofertowe zapewnia fabryce wystarczającą ilość informacji do wyceny procesu, a nie tylko kształtu metalu. Przed wysłaniem rysunku wału silnika sprawdź następujące punkty.
- Podano gatunek materiału i warunki obróbki cieplnej.
- Identyfikuje się strefy łożysk, uszczelek, wirników, przekładni, kół pasowych i sprzęgieł.
- Każda powierzchnia krytyczna ma wyraźną średnicę, granicę osiową i wartość Ra.
- Wymagane pasowania i odniesienia do punktów odniesienia są widoczne na rysunku.
- Bicie, prostoliniowość, okrągłość lub walcowość są określone tam, gdzie wymaga tego funkcja.
- Szczegóły powierzchni uszczelnienia odpowiadają wybranym wymaganiom uszczelnienia lub systemu.
- Obszary niefunkcjonalne nie są przypadkowo mocowane do najściślejszego lokalnego wykończenia.
- Uwzględniono ilość, etap próbki i oczekiwania dotyczące raportu z inspekcji.
- Każda powierzchnia chroniona lub mająca istotny wpływ na wygląd jest oznaczona w celu obsługi i pakowania.
Jeśli rysunek jest jeszcze w fazie koncepcyjnej, wyślij wraz z nim informacje o współpracujących częściach. Możemy sprawdzić, które strefy logicznie wymagają toczenia, szlifowania lub dalszego wykończenia, a następnie zadać pytania, zanim cena zostanie zbudowana na podstawie błędnej interpretacji.
Często zadawane pytania
Jaka jest typowa chropowatość powierzchni wału silnika?
Nie ma jednej wartości Ra dla każdego wału silnika ani każdej powierzchni na jednym wale. Aktualne strony produktów Guanshuo podają Ra ≤ 0,8 μm dla produktu z gładkim wałem ze stali nierdzewnej, Ra ≤ 0,4 μm dla precyzyjnie szlifowanego gładkiego wału, Ra 0,2–0,4 μm dla wału szybkoobrotowego i Ra 0,05–0,2 μm w położeniu łożyska ultraprecyzyjnego wału. Wybierz wartość z współpracującej części, prędkości, dopasowania i powierzchni funkcjonalnej, zamiast kopiować najniższą liczbę.
Czy cały wał silnika powinien mieć tę samą wartość Ra?
Zwykle nie. Czopy łożysk, powierzchnie uszczelniające, gniazda wirnika i elementy napędu spełniają różne zadania. Nadaj krytycznym strefom lokalne objaśnienia dotyczące wykończenia powierzchni i użyj praktycznego ogólnego wykończenia w obszarach niefunkcjonalnych. Dzięki temu rysunek jest przejrzysty i pozwala uniknąć płacenia za precyzję tam, gdzie nie pomaga to w montażu.
Czy niższa wartość Ra oznacza lepszą jakość wału?
Tylko jeśli mniejsza chropowatość służy zastosowaniu, a reszta geometrii jest prawidłowa. Ra nie udowadnia średnicy, okrągłości, cylindryczności, prostoliniowości ani bicia. Wał wysokiej jakości musi spełniać pełną specyfikację funkcjonalną; sam najmniejszy numer wykończenia powierzchni nie czyni go lepszym.
Czy polerowanie może skorygować bicie wału lub nieprawidłowe dopasowanie łożyska?
Nie. Polerowanie może udoskonalić teksturę powierzchni, ale nie zastępuje kontrolowania średnicy i geometrii. Pasowanie i bicie łożyska należy ustalić na podstawie danych obróbki, sekwencji procesu, ustawienia szlifowania i odpowiedniej kontroli.
Jakie informacje powinny znajdować się na objaśnieniu Ra wału silnika?
Określ dokładną powierzchnię i długość osiową, a następnie uwzględnij pasowanie, punkt odniesienia i odpowiednie elementy sterujące geometryczne. W przypadku obszarów uszczelnień dodaj dowolne wymagania dotyczące kierunku powierzchni lub tekstury z wybranego projektu uszczelnienia. Należy również podać raport z inspekcji lub wymóg pobierania próbek, jeśli ma to wpływ na przyjęcie zamówienia.
Prześlij nam rysunek wału, a nie tylko tarczę Ra
Oznacz łożyska, uszczelki i powierzchnie pasowania, jeśli nie są one oczywiste. Zespół produkcyjny Guanshuo może przed wyceną dokonać przeglądu stref funkcjonalnych, trasy szlifowania i punktów kontroli.
Poproś o recenzję rysunku