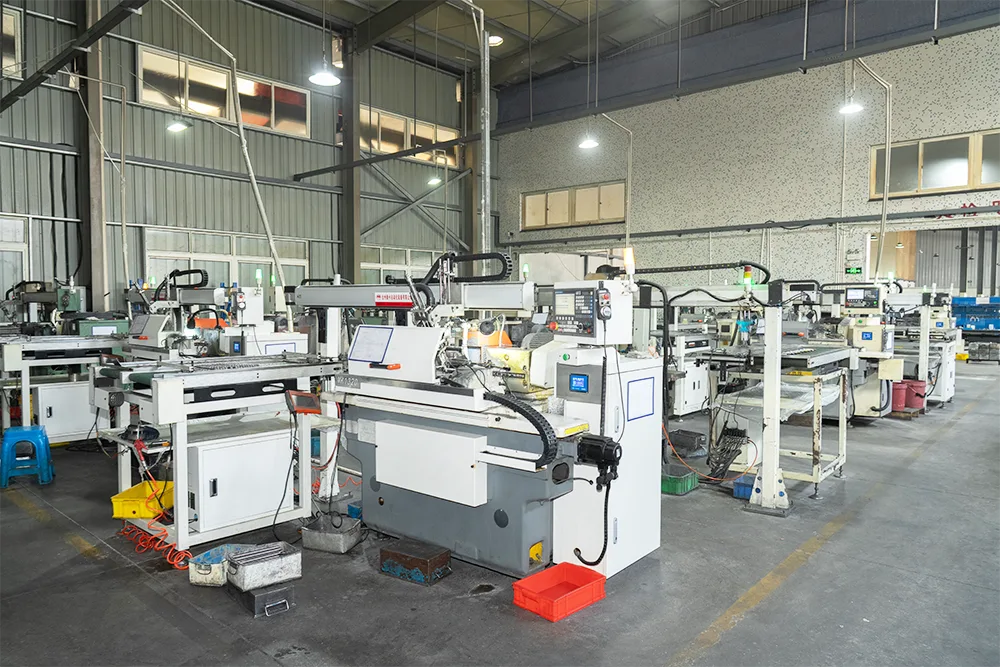
Wał ze stali nierdzewnej może być odporny na korozję i nadal zużywać się na niewłaściwym styku. Może być wystarczająco ciężko, a mimo to nie będzie pasować łożysko. Wybór materiału działa, gdy gatunek, stan dostawy i wykończona geometria są określone razem.
„Stal nierdzewna” jest przydatna jako kategoria zakupów. Na rysunku produkcyjnym operatorowi, dostawcy obróbki cieplnej i inspektorowi pozostawiają różne możliwe interpretacje. Dodanie numeru twardości nie rozwiązuje tej dwuznaczności, jeśli wybrany gatunek nie może podążać za zamierzoną trasą leczenia.
Przegląd rysunków zaczęlibyśmy od dwóch praktycznych pytań: co dociera do powierzchni wału, a co styka się z nią mechanicznie? Odpowiedzi te zwykle skuteczniej zawężają wybór materiału niż nazwa maszyny, do której jest przeznaczony.
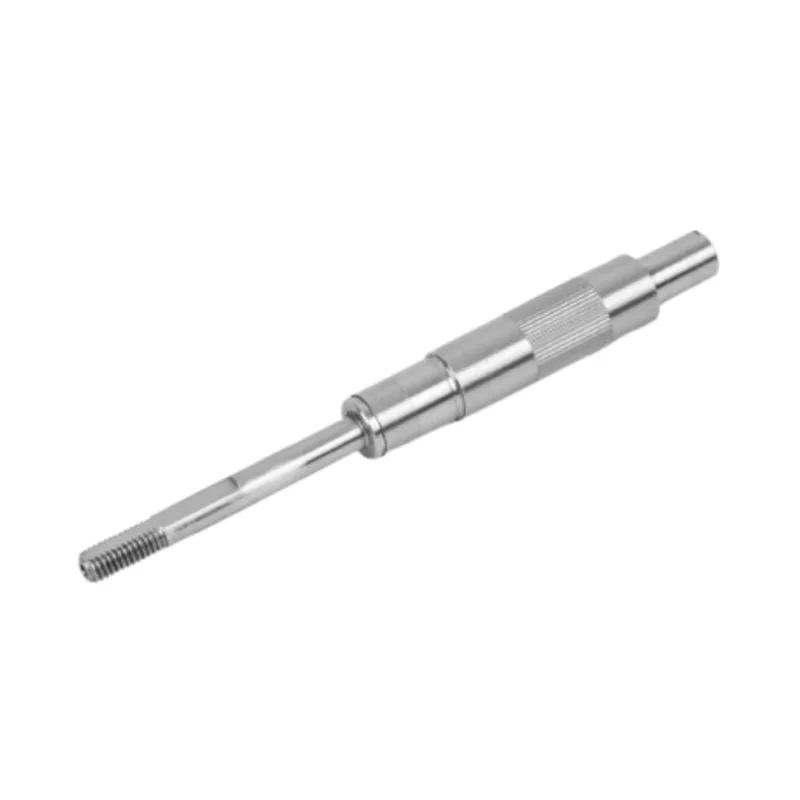
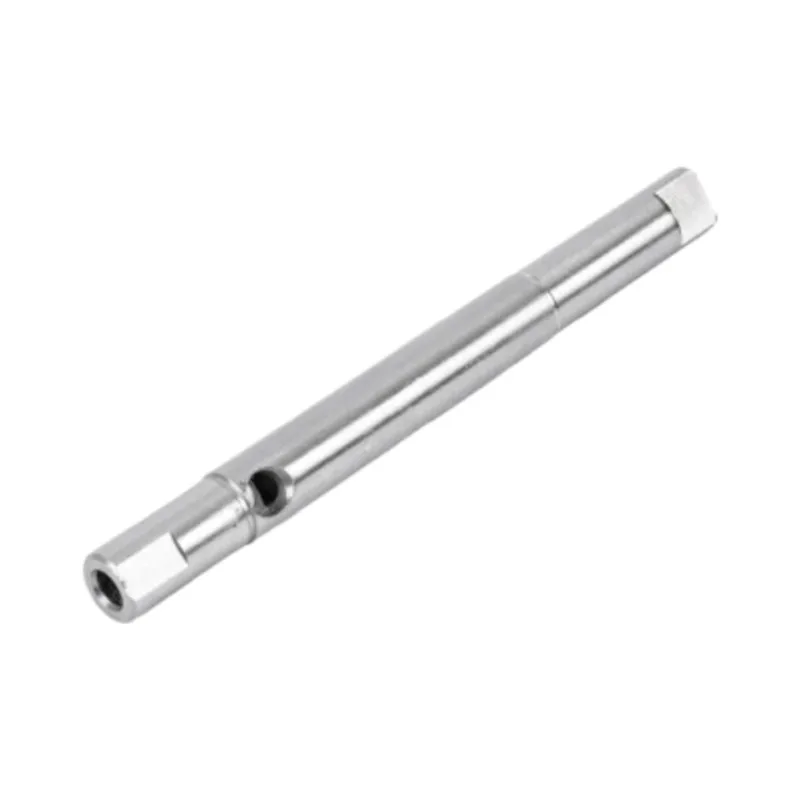
304, 316 i 420 rozwiązują różne problemy materiałowe
Naszasortyment wałów silnika ze stali nierdzewnejobejmuje gatunki 304, 316 i 420. Główne rozróżnienie dotyczy gatunków austenitycznych 304/316 i utwardzalnych martenzytycznych 420. Przejście na inny gatunek może zmienić trasę produkcji, a także zachowanie korozyjne.
| Stopień | Powód, aby to rozważyć | Stan materialny ma znaczenie, ponieważ... | Pytanie przed zatwierdzeniem |
|---|---|---|---|
| 304 | Ogólne narażenie na wilgoć i łagodne warunki korozyjne | Stal austenityczna nie jest hartowana konwencjonalnie jak stal 420. Stan dostawy wpływa na jej właściwości mechaniczne. | Czy wał narażony jest tylko na łagodną eksploatację, czy też na chlorki i bardziej agresywne środki czyszczące? |
| 316 | Poprawiona odporność na wżery chlorkowe w porównaniu z 304, dzięki dodatkowi molibdenu | Pozostaje gatunkiem austenitycznym. Wybór go do korozji nie zapewnia twardości hartowanego i odpuszczanego 420. | Jakie są rzeczywiste warunki medium, stężenia, temperatury i kontaktu? |
| 420 | Twarda powierzchnia robocza po obróbce cieplnej, z odpornością na korozję ocenianą pod kątem zastosowania | Twardość i zachowanie korozyjne zależą od warunków obróbki cieplnej. Sama nazwa gatunku nie gwarantuje końcowej twardości. | Czy problemem jest zużycie i czy gatunek poddany obróbce toleruje to samo środowisko? |
Użyj porównania, aby utworzyć listę ocen. Rzeczywisty odbiór materiału należy do rysunku i określonego standardu dostaw. Przewijaj poziomo na małych ekranach.
W przypadku wielu zapytań 304 jest rozsądnym pierwszym kandydatem. Jeśli narażenie wymaga większej odporności na wżery chlorkowe, sprawdzilibyśmy 316. Jeśli powierzchnia robocza wymaga znacznej twardości, 420 stwarza inną opcję poprzez obróbkę cieplną.
Jeżeli jednocześnie występuje silna korozja i duże zużycie kontaktowe, ta krótka lista może nie rozstrzygnąć problemu. Przed wymuszeniem wyboru pomiędzy tymi trzema gatunkami sprawdziliśmy materiał współpracujący, smarowanie, geometrię i możliwą obróbkę powierzchni.
Określ, co dociera do wału, łącznie z czyszczeniem
Silnik zamontowany na maszynie pakującej żywność może mieć wał zamknięty w suchej obudowie. Inny wał na tej samej linii może bezpośrednio widzieć płyn czyszczący. Sama kategoria sprzętu nie opisuje żadnego z nich na tyle dobrze, aby można było dokonać wyboru materiału.
Zapisz medium, które styka się z metalem podczas pracy i czyszczenia. Uwzględnij stężenie, temperaturę, czas ekspozycji i to, czy powierzchnia wysycha pomiędzy cyklami. Należy zwrócić uwagę na wszelkie zamknięte obszary, w których może pozostać płyn. Te szczegóły sprawiają, że dyskusja na temat 304 w porównaniu z 316 jest przydatna.
Theprowadnica materiału ze stali nierdzewnej z gładkim wałemkieruje się tym rozróżnieniem: 304 do ogólnej pracy w wilgoci, 316 do ekspozycji na środki chemiczne lub sól oraz 420 poddany obróbce cieplnej, gdzie liczy się odporność na zużycie. Jest to punkt wyjścia do przeglądu technicznego, a nie uniwersalna tabela kompatybilności dla każdej mieszaniny chemicznej.
Jeżeli korozja jest już obecna na istniejącej części, zapisz jej początek. Odsłonięty koniec, ścieżka uszczelnienia i obszar pod zamontowanym elementem charakteryzują się różnymi warunkami. Ulepszanie stopu bez zarejestrowania uszkodzonego miejsca może pozostawić nierozwiązany problem montażu lub czyszczenia.
Przeczytaj każdy numer twardości wraz z jego stanem materiału
Strony produktów Guanshuo ze stali nierdzewnej zawierają dwa przydatne odniesienia do twardości. Utrzymanie ich kontekstów zapobiega częstym błędom rysunkowym.
| Specyfikacja serwisu | Dokładne zastosowanie wartości | Co uwzględnić w rysunku |
|---|---|---|
| HB 160 do 200 | Najczęściej zadawane pytania dotyczące wału silnika ze stali nierdzewnej opisują tę twardość jako przybliżoną twardość konwencjonalnego stali 304/316. | Wybrany gatunek, stan dostarczonego materiału i wymagany test twardości lub zakres akceptacji. |
| HRC 48 do 55 | Specyfikacja gładkiego wału ze stali nierdzewnej przypisuje tę wartość do 420 po hartowaniu i odpuszczaniu w niskiej temperaturze. | 420 z określoną obróbką, wymaganą twardością końcową oraz cechą lub lokalizacją, które należy sprawdzić. |
HB i HRC to różne skale twardości. Przeczytaj każdy wynik w jego oryginalnej skali i stanie. Porównanie surowych liczb lub wprowadzenie przeliczenia bez sprawdzenia jego przydatności dałoby kupującemu mylące kryterium akceptacji.
Konwencjonalne hartowanie nie jest sposobem, w jaki 304 i 316 uzyskują zwiększoną wytrzymałość. Austenityczne stale nierdzewne można wzmocnić poprzez obróbkę na zimno; to nie sprawia, że ich właściwości są wymienne z hartowanym i odpuszczanym 420. Jeśli rysunek łączy gatunek austenityczny z docelową wysoką twardością, przed wyceną przejrzyj rzeczywisty materiał i metodę obróbki.
Znajdź mechanizm zużycia, zanim zażądasz większej twardości
Zapytaj, czy powierzchnia wału ślizga się po innej części, podtrzymuje pierścień łożyska lub przenosi moment obrotowy poprzez wpust lub wielowypust. Luźne dopasowanie, względny ruch na styku i bezpośrednie zużycie ślizgowe to różne problemy.
Nie zmienilibyśmy wału na 420 tylko dlatego, że zużyte gniazdo łożyska wygląda na wypolerowane. Najpierw sprawdź dopasowanie i wyrównanie. Twarda powierzchnia może być użyteczna, ale nie koryguje zbyt dużego otworu, zbyt małego wału ani braku kontroli geometrycznej.
Zapytanie ofertowe może zawierać indywidualnie znane wymagania, które są ze sobą sprzeczne
Ćwiczenie z recenzją rysunku · nie jest to przypadek klienta
Materiał: stal nierdzewna 316
Obróbka cieplna: hartowanie i odpuszczanie do HRC 50
Wykończenie: polerowane
Zastosowanie: sprzęt mokry
Każda linijka brzmi wiarygodnie oddzielnie. Razem opisują nierozstrzygnięty wybór materiału i procesu. Żądanie twardości przypomina wymagania dotyczące twardości 420 poddanej obróbce, podczas gdy 316 mogło zostać wybrane ze względu na korozję. „Polerowane” pozostawia również niezdefiniowane wykończenie powierzchni funkcjonalnej.
Zapytalibyśmy, który wymóg jest niezbędny: szczególne zachowanie korozyjne 316, twarda powierzchnia styku, czy jedno i drugie. Następnie potwierdzilibyśmy środowisko i interfejs współpracujący przed zaproponowaniem rewizji.
Jeśli korozja napędza projekt
Zachowaj 316 jako kandydata, zdefiniuj dostarczony stan i potwierdź jego mechaniczną przydatność do rzeczywistego interfejsu. Określ dopasowanie czopa i ostateczną teksturę powierzchni. Sprawdź oddzielnie każdy problem związany ze zużyciem, uwzględniając część współpracującą i smarowanie.
Jeśli twardość napędza projekt
Ocenić poddany obróbce 420 z określonym celem HRC i miejscem kontroli. Sprawdź przydatność korozyjną dla danego medium. Uwzględnij obróbkę cieplną, wszelkie wymagane poprawki i końcowe szlifowanie w przeglądzie produkcji.
Jeśli oba wymagania pozostaną istotne, odpowiedzią będzie szersza analiza inżynierska. Nie zastępowalibyśmy po cichu 420 316 ani nie trzymalibyśmy 316 w ofercie, zakładając, że otrzyma ona trasę hartowania 420.
Stopień i stan wyznaczają trasę mety
W przypadku precyzyjnego wału 420, który wymaga hartowania, plan produkcji musi uwzględniać ruchy związane z obróbką cieplną przed ostatecznym odbiorem. Guanshuoproces obróbki wałuumieszcza hartowanie przed końcowym szlifowaniem. Dzięki temu gotowy czop można zmierzyć w stanie, w jakim będzie używany.
Dwie trasy materiałów do sprawdzenia przed złożeniem zamówienia
W przypadku 304 i 316 podaj nazwę stanu materiału zamiast dodawać ogólną instrukcję hartowania. W przypadku 420 podaj wymagany stan końcowy i twardość. W przypadku konieczności obróbki cieplnej wycena powinna obejmować następujące po niej prace wykończeniowe.
Guanshuo obsługuje polerowanie i pasywację wśród opcji powierzchni wału ze stali nierdzewnej. Są to opcje odrębne od gatunku stali. Wypolerowana powierzchnia to wynik wyglądu i tekstury; nie ustala tożsamości stopu ani nie udowadnia, że nastąpił określony proces pasywacji.

Inny gatunek stali nierdzewnej nie oznacza lepszego dopasowania
Lista naszych produktów ze stali nierdzewnej z gładkim wałem wynosi Ra ≤ 0,8 μm, prostoliniowość ≤ 0,03 mm, współosiowość ≤ 0,02 mm, kołowość ≤ 0,01 mm i cylindryczność ≤ 0,02 mm. Są to specyfikacje geometryczne i powierzchniowe tego produktu. Nie wynikają one automatycznie z wyboru 304, 316 czy 420.
Ogólny produkt z wałem silnika ze stali nierdzewnej osobno wymienia h7 jako standardową tolerancję średnicy zewnętrznej. Te dwie strony opisują różne specyfikacje produktu. Niestandardowy rysunek powinien określać rzeczywiste potrzebne dopasowania i geometrię, a nie składać nowe oświadczenie dotyczące możliwości na podstawie wartości, które wydają się najściślejsze.
Na wale o wielu średnicach zaznacz czopy, w których znajdują się elementy wirnika, łożyska i napędu. Przypisz kontrolki do tych powierzchni i określ punkty odniesienia. Naszprzewodnik po chropowatości powierzchnipodaje praktyczną metodę definiowania stref mety.
Przygotuj wymagania akceptacyjne przed pierwszą próbką
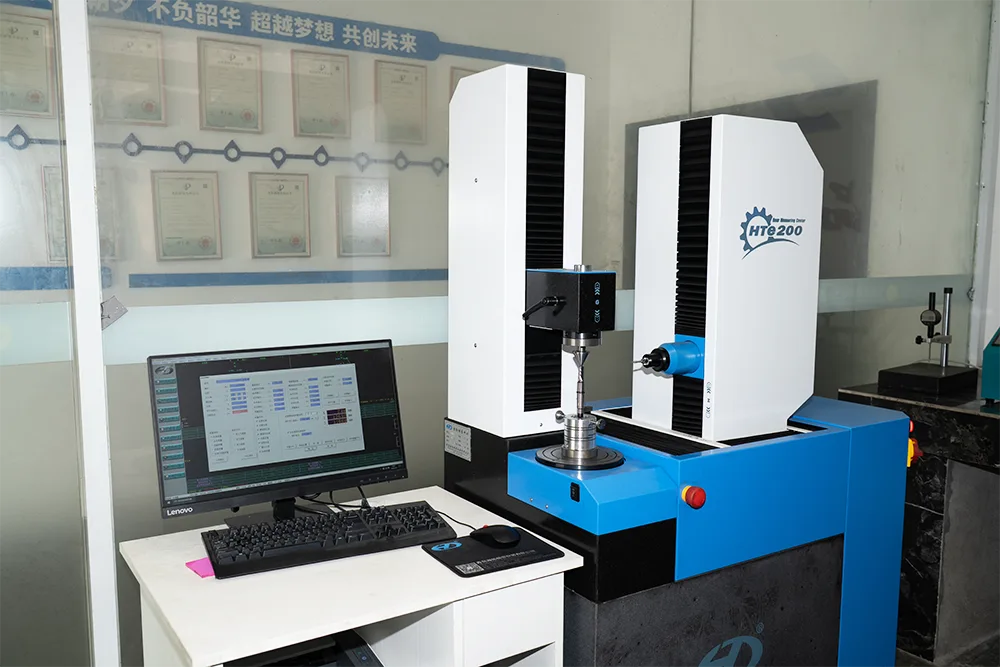
Proces produkcji gładkich wałków ze stali nierdzewnej w Guanshuo rozpoczyna się od kontroli przychodzącego materiału, a kończy kontrolą wymiarów, powierzchni, twardości i geometrii. Użyj tej sekwencji, aby zdecydować, jakich dowodów potrzebuje zamówienie.
Certyfikat materiałowy powinien określać zamawiany gatunek i stan. Wynik twardości powinien identyfikować jej skalę, lokalizację i etap procesu. Raport wymiarowy powinien obejmować gotową część. Dzięki połączeniu tych zapisów przegląd przykładowy staje się znacznie bardziej użyteczny.
- Podaj dokładne oznaczenie materiału i obowiązującą normę dostaw. Unikaj luźnego oznaczenia „316/316L”, chyba że oba są akceptowalne.
- Zdefiniuj warunki dostawy lub obróbki cieplnej oraz wszelkie wymagania dotyczące twardości końcowej.
- Opisać medium procesowe, ekspozycję na czyszczenie, temperaturę i warunki kontaktu.
- Zidentyfikuj interfejsy robocze, obciążenia i wszelkie zaobserwowane miejsca zużycia.
- Podaj ostateczne wymagania dotyczące pasowań, geometrii, chropowatości i obróbki powierzchni.
- Uzgodnij zapisy materiałowe, miejsca inspekcji, treść raportu i akceptację próbek.
W przypadku próbki wstępnej wolelibyśmy otrzymać oznaczony rysunek i opis warunków serwisu niż zapytanie o „najlepszą stal nierdzewną”. Dzięki temu możemy omówić konkretny gatunek, stan i trasę, a kompromisy są widoczne przed rozpoczęciem produkcji.
Pytania, które zadają kupujący
Czy 316 jest zawsze lepsze niż 304 w przypadku wału silnika?
Nr 316 oferuje lepszą odporność na wżery chlorkowe w porównaniu z 304, ale wybór zależy od rzeczywistego narażenia. W łagodnych warunkach 304 może spełnić wymagania. Wybór 316 sam w sobie nie zapewnia twardszego czopa, mocniejszego dopasowania lub mniejszego bicia.
Jaką twardość może osiągnąć wał silnika ze stali nierdzewnej 420?
Guanshuo określa HRC od 48 do 55 dla swojej opcji z gładkim wałkiem ze stali nierdzewnej 420 po hartowaniu i odpuszczaniu w niskiej temperaturze. Na rysunku należy określić wymaganą twardość końcową, stan materiału i miejsce kontroli. Wartość nie dotyczy nieobrobionego gatunku 420 ani każdego gatunku stali nierdzewnej.
Czy 304 i 316 można utwardzać w taki sam sposób jak 420?
Nr 304 i 316 to gatunki austenityczne i nie wykorzystuje się w nich konwencjonalnej metody hartowania i odpuszczania martenzytu 420. Obróbka na zimno może zwiększyć wytrzymałość stali austenitycznej, więc stan dostawy nadal ma znaczenie. Sprawdź dowolną docelową wysoką twardość pod kątem dokładnego gatunku i proponowanego procesu.
Czy polerowany wał wymaga osobnej pasywacji?
Jeśli wymagana jest pasywacja, należy ją określić osobno. Polerowanie opisuje operację wykańczającą i nie świadczy o przeprowadzeniu procesu pasywacji. Guanshuo oferuje opcje polerowania i pasywacji wałów silników ze stali nierdzewnej.
Co powinienem wysłać w celu wyboru materiału wału ze stali nierdzewnej?
Wyślij rysunek, aktualne środki robocze i czyszczące, temperaturę, obciążenie i informacje o kontakcie. Uwzględnij wymagane pasowania, twardość, wykończenie powierzchni i wszelkie obserwacje uszkodzeń. Szczegóły te umożliwiają ocenę gatunku i stanu wraz z trasą produkcji.