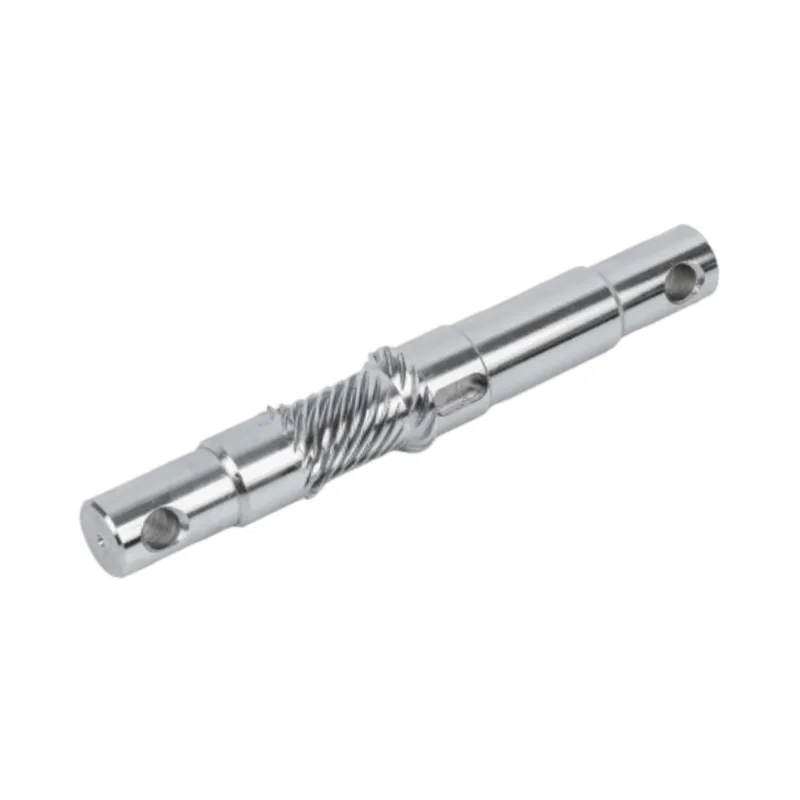
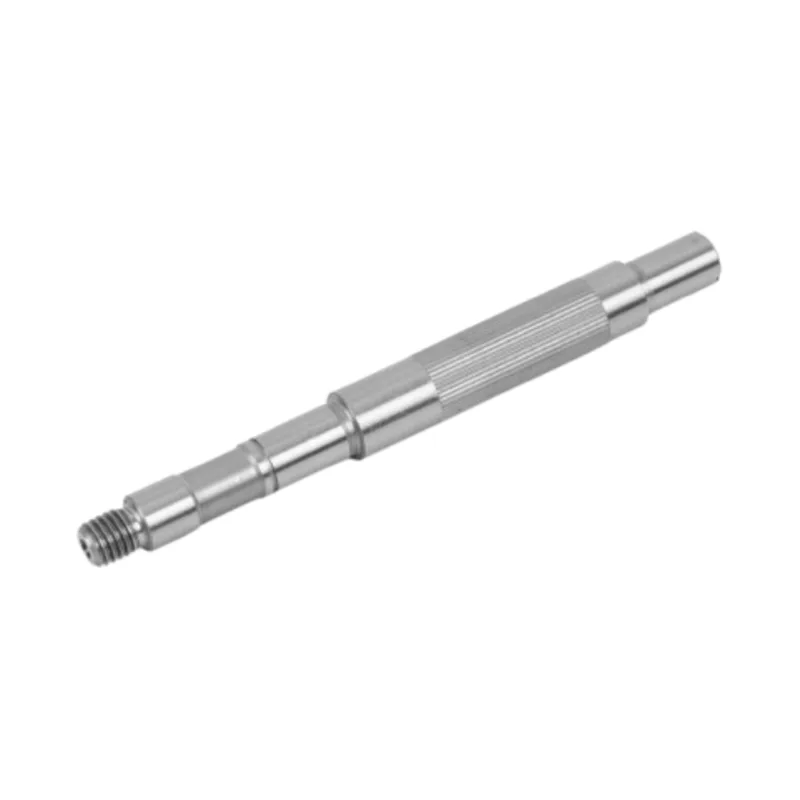
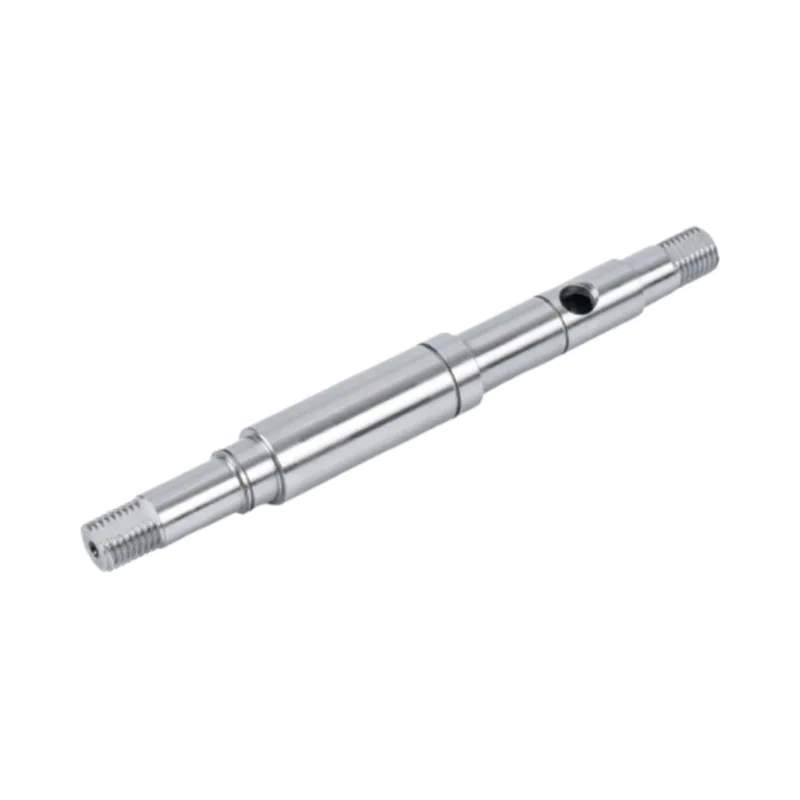
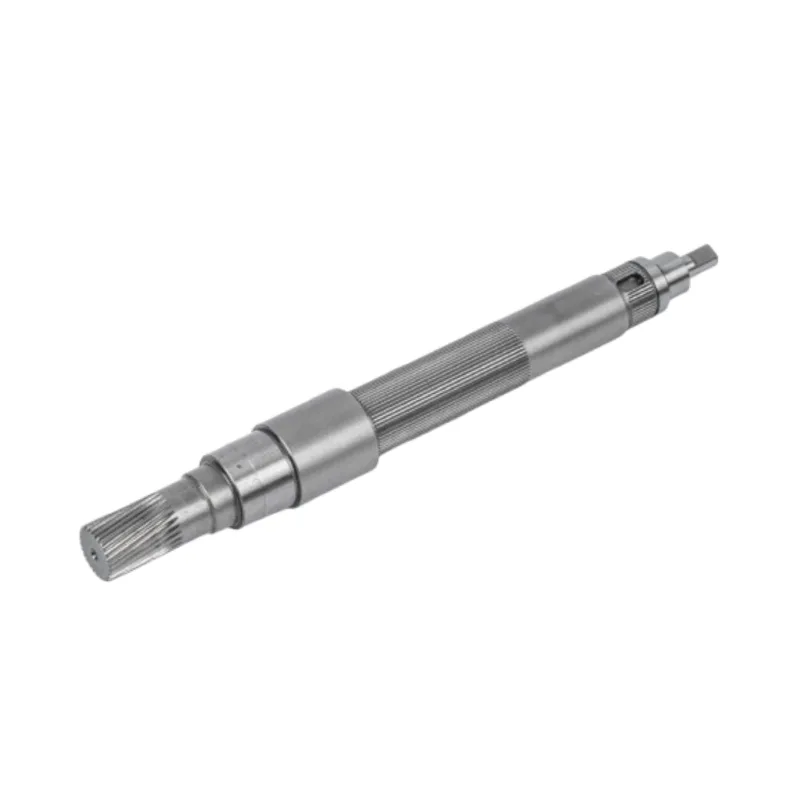
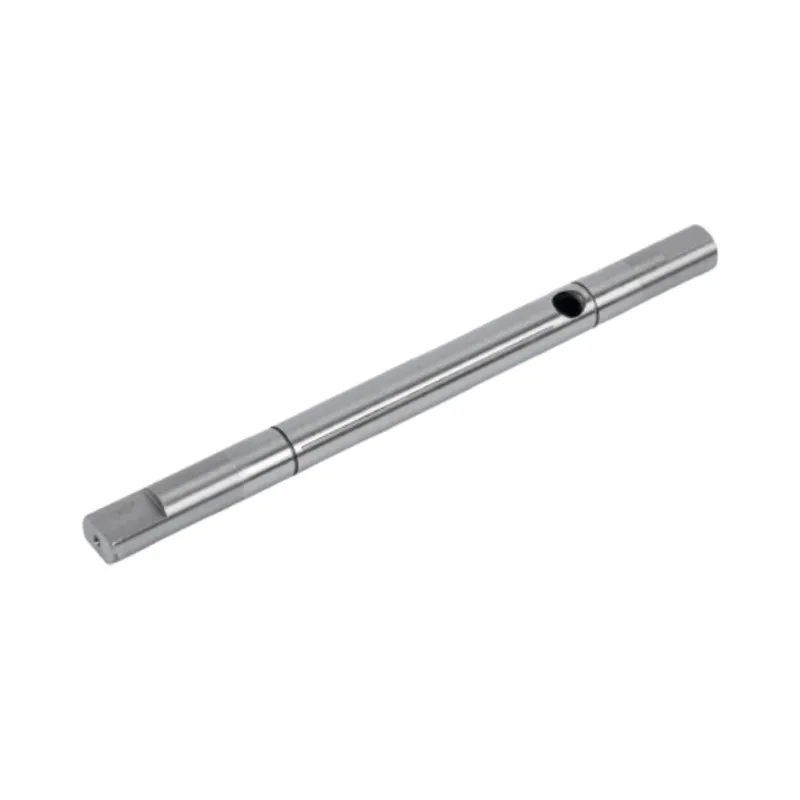
W pompie lub wentylatorzewał silnikamusi jedynie dostarczać moment obrotowy. W serwonapędzie, przegubie robota lub osi CNC musi również zapewniać pozycję. Kilka mikrometrów bicia na wale staje się widocznym błędem na końcu ramienia robota, a operator słyszy wycie wszystkich przesunięć. Ta różnica zmienia to, które specyfikacje mają znaczenie. W tym przewodniku opisano wały, które Guanshuo buduje do automatyzacji, oraz liczby, które je oddzielają.
Ogólny wał przemysłowy jest określony pod względem wytrzymałości. Czy wytrzyma moment obrotowy i czy będzie trwały? Przed nimi wał automatyki musi odpowiedzieć na jeszcze dwa pytania.
Pierwszy ma charakter pozycyjny. System serwo zamyka pętlę na enkoderze na jednym końcu wału, ale praca odbywa się na drugim końcu. Każde bicie, każde odchylenie, jakiekolwiek nachylenie pomiędzy tymi dwoma punktami jest błędem, którego system sterowania nie widzi i nie może skorygować. Wał musi być na tyle prawdziwy, aby odczyt enkodera był uczciwy.
Drugi jest akustyczny. Komórki automatyki działają obok ludzi. Wał, który jest lekko niewyważony, przy dużej prędkości zamienia się w słyszalny pisk i w wibracje, które skracają żywotność łożyska. Ocena wyważenia jest tutaj specyfikacją, a nie refleksją.
Większość pracy na rysunku wału automatyki wykonują cztery liczby. Oto wartości, którymi kieruje się Guanshuo podczas produkcji.
Współosiowość jest tym, co kupujący najczęściej nie docenia. Opisuje, jak dobrze każda średnica ma wspólną oś. Na wale serwa gniazdo enkodera, czopy łożyska i stożek wyjściowy muszą zgadzać się co do położenia środka. Jeśli różnią się o więcej niż kilka mikronów, silnik walczy sam ze sobą.
Bicie na wale nie pozostaje na wale. W ramieniu robota błąd w stawie jest mnożony przez zasięg ramienia. Z tego powodu wały przegubowe są określane znacznie mocniej, niż sugeruje tolerancja efektora końcowego. Budżet wału musi stanowić ułamek budżetu systemu.
A wał silnika serwojest zbudowany wokół interfejsu na końcu wyjściowym. Guanshuo obrabia je ze standardowym stożkiem 1:10, gwintami wewnętrznymi od M4 do M12 i fazami końcowymi od C0,5 do C2. Stożek i śruba ściągająca zapewniają sztywne połączenie bez luzów, a tego właśnie potrzebuje system pozycjonowania. Kluczowana piasta z luzem dałaby serwomechanizmowi coś, na co mógłby polować.
Trasa to toczenie CNC, następnie ultradokładne szlifowanie, które doprowadza współosiowość do ≤0,005 mm, a następnie dynamiczną korektę wyważenia G1. Dostępne są trzy opcje wzmacniania powierzchni: hartowanie powierzchniowe, azotowanie i chromowanie.
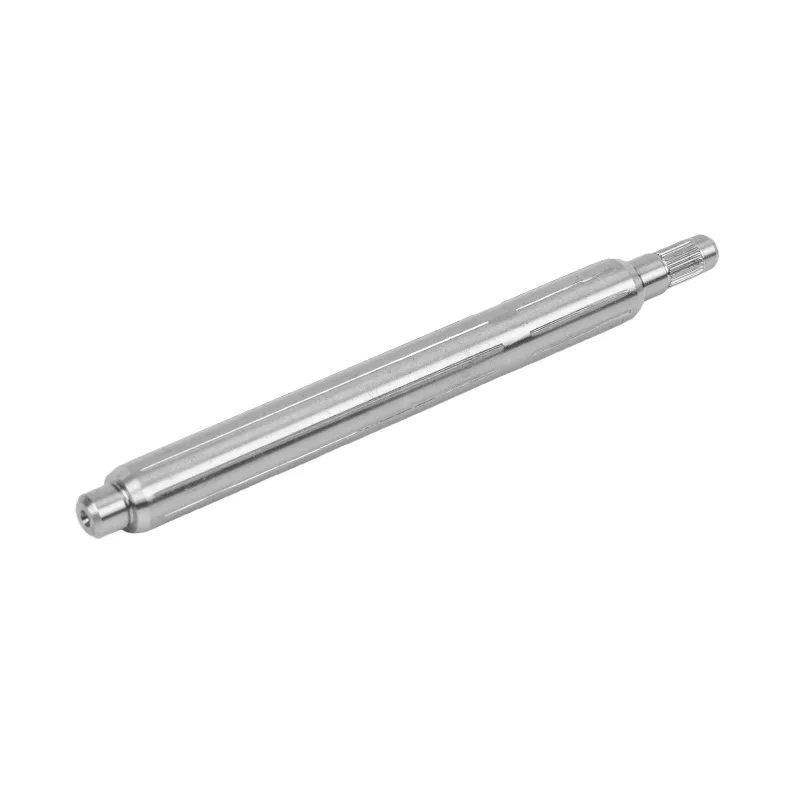
Wały krokowe obsługują ruch w pętli otwartej, więc nie ma enkodera korygującego błędy. Wygląda na to, że powinien wymagać bardziej rygorystycznych specyfikacji, ale obowiązki są lżejsze, a prędkości niższe, więc wymagania praktyczne ulegają złagodzeniu.
| Spec | Wał krokowy | Wał serwa |
|---|---|---|
| Wybicie | ≤0,01 do 0,02 mm | Współosiowość ≤0,005 mm |
| Tolerancja średnicy | h7 | godz.5/godz.6 |
| Wykończenie powierzchni | Ra 0,8 do 1,6 µm | Ra 0,2 do 0,4 µm |
| Balansować | Zwykle nie jest określony | G1 lub lepszy |
| Koniec wyjściowy | Zwykły, płaski lub wpustowy | Stożek 1:10 z gwintem M4 do M12 |
Różnica między tymi dwiema kolumnami to luka kosztowa. Określanie numerów serwo w aplikacji krokowej jest jednym z najczęstszych sposobów, w jakie kupujący przepłacają. Jeśli maszyna ma otwartą pętlę i pracuje z umiarkowaną prędkością, kolumna krokowa jest uczciwą specyfikacją.
Wały szybkoobrotowe to miejsca, w których wykonanie wałów staje się trudne. Guanshuo budujewały silników o dużej prędkościod φ5 do φ50 mm, z biciem utrzymywanym na poziomie ≤0,001 do 0,003 mm, tolerancją h5 lub h6, Ra 0,2 do 0,4 µm i wyważeniem G1 lub lepszym. Podłoże jest stopem o wysokiej wytrzymałości, hartowanym, odpuszczanym i azotowanym.
Powodem tych liczb jest fizyka. Siła niewyważenia rośnie z kwadratem prędkości obrotowej. Resztkowe niewyważenie, które jest niewidoczne przy 1500 obr./min, staje się siłą niszczącą przy prędkościach obrotowych wrzeciona. Wały wrzecion obrabiarek zwiększają twardość powierzchniową od 60 do 65 HRC i są wyważone do G0.1 do G0.4, a trwałość zmęczeniowa przekracza 15 000 godzin.
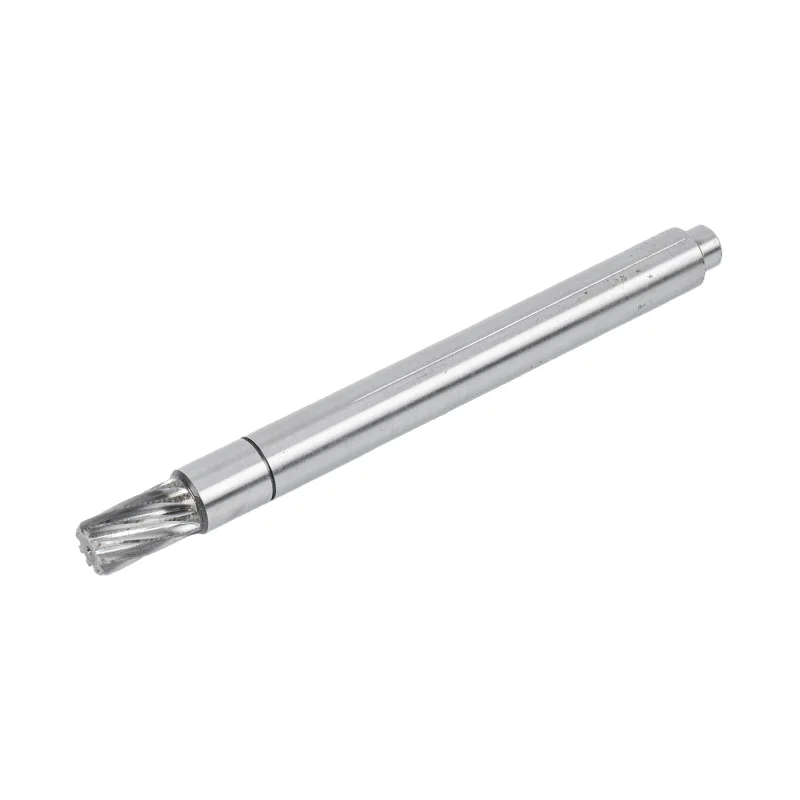

Część automatyki działa w atmosferach, w których iskra stanowi zagrożenie. Wały silnika w wykonaniu przeciwwybuchowym wytrzymują bicie do ≤0,01 mm i mogą być wykonane ze stopu nieiskrzącego. Ciasne bicie nie polega tutaj tylko na dokładności. Utrzymuje wirnik wyśrodkowany, dzięki czemu nic nie ociera, ponieważ tarcie generuje przede wszystkim ciepło i iskry.
Większość wałów automatyki jestwały schodkowe. Każdy stopień ustala łożysko, uszczelkę, koło zębate lub zespół wirnika w ustalonej pozycji na całej długości. Dwie specyfikacje określają, czy te części są ustawione prosto.
Liczba prostopadłości to ta, która gryzie. Łożysko dociskane do stopnia, który nie jest kwadratowy, od momentu zamontowania jest obciążane nierównomiernie. Będzie się nagrzewał i wcześnie ulegnie awarii, a usterka będzie wyglądać na problem z łożyskiem, a nie z wałem. Guanshuo buduje je jakopojedynczy krokIpodwójny krokwały.
Funkcja wyjściowa jest w równym stopniu decyzją dotyczącą pozycjonowania, jak i momentu obrotowego. Każda opcja polega na zamianie sztywności na koszt.
| Funkcja | Zachowanie | Najlepsze dopasowanie |
|---|---|---|
| Mieszkanie D | Prosty, niski koszt, pewien luz | Małe steppery, lekkie |
| Klucz | Wysoki moment obrotowy, ale luz umożliwia luz | Motoreduktory, napędy jednokierunkowe |
| Klin | Obciążenie rozłożone na wiele zębów, niski luz | Przeguby robotów, serwonapędy cofania |
| Stożek i śruba ściągająca | Najsztywniejszy, skutecznie zerowy luz | Wyjście serwa kończy się |
Rowki wpustowe są wycinane zgodnie z GB/T 1095. W przypadku odwracalnej osi serwa luz w połączeniu wpustowym objawia się bezpośrednio jako błąd pozycjonowania, dlatego na końcu serwa dominuje stożkowe złącze. Guanshuo trzymawielowpustowesymetria do ≤0,02 mm, gdzie kluczem jest właściwa odpowiedź.
Wały automatyki często wymagają twardej powierzchni bez twardego rdzenia. Dostępne są cztery zabiegi, które rozwiązują różne problemy.
| Leczenie | Co to daje |
|---|---|
| Hartowanie indukcyjne | Twardy dziennik, twardy rdzeń, nie ma mowy o zmianie wymiarów |
| Azotowanie | Bardzo twarda powierzchnia o niskim poziomie zniekształceń. Dobry do wałów o dużej prędkości |
| Twarde chromowanie | Odporność na zużycie i korozję oraz sposób na regenerację zużytych czopów |
| Powłoka ceramiczna | Ekstremalna odporność na zużycie i izolacja elektryczna w razie potrzeby |
Zapytaj dowolnego dostawcę, czy wał jest szlifowany po obróbce powierzchniowej. Azotowanie i galwanizacja zmieniają ostateczny rozmiar. Jeśli obróbka jest ostatnią operacją, tolerancja na rysunku nie jest tolerancją, którą otrzymasz.
Wały przegubowe robotów stają przed zadaniem, jakiego nie widzi żaden wał pompy. Ciągle się uruchamiają, zatrzymują i odwracają, a każdy cykl jest cyklem zmęczenia. Wały robotów przemysłowych Guanshuo są zbudowane tak, aby wytrzymać bezawaryjnie ponad 1 000 000 cykli zużycia zmęczeniowego, co stanowi liczbę kwalifikującą do tej klasy prac.
Osiągnięcie tego to kombinacja całego procesu, a nie jedna sztuczka. Stal stopowa, obróbka cieplna dostosowana do gatunku, duże promienie grani w miejscach, gdzie zmienia się średnica, oraz szlifowanie po hartowaniu, dzięki czemu uzyskana geometria jest wierna. Stojące za tym wybory materialne opisano wprowadnica materiału wałuoraz kolejność procesów wprzewodnik po obróbce.
Jakiej tolerancji wymaga wał serwomotoru?
Współosiowość ≤0,005 mm na gotowym wale, z tolerancją średnicy h5 lub h6 i szlifem wykończeniowym Ra od 0,2 do 0,4 μm. Balans dynamiczny powinien wynosić G1 lub lepszy. Guanshuo osiąga je poprzez toczenie CNC, a następnie ultradokładne szlifowanie i korektę wyważenia.
Jaka jest różnica między serwomechanizmem a wałem silnika krokowego?
Wał serwa jest mocniejszy pod każdym względem. Współosiowość ≤0,005 mm w stosunku do bicia krokowego ≤0,01 do 0,02 mm, h5 lub h6 w stosunku do h7, Ra 0,2 do 0,4 µm w stosunku do Ra 0,8 do 1,6 µm i określony stopień wyważenia, którego stepper zwykle nie potrzebuje. Serwo kończy się również stożkiem 1:10, a nie gładkim końcem lub płaskim D.
Dlaczego równowaga dynamiczna ma znaczenie na wale automatyki?
Siła niewyważenia rośnie z kwadratem prędkości, więc niewielka pozostałość staje się dużymi wibracjami przy wysokich obrotach. Wibracje te skracają żywotność łożyska, powodują słyszalny pisk w ogniwie i pogarszają dokładność pozycjonowania. Wały szybkoobrotowe są wyważone do G1 lub lepszego, a wały wrzecionowe do G0.1 do G0.4.
Czy wał przegubowy robota powinien mieć rowek wpustowy czy wielowypustowy?
W większości przypadków splajn. Rowek wpustowy wymaga luzu do montażu, a luz ten staje się luzem, gdy złącze się odwraca. Wielowypust rozkłada obciążenie na wiele zębów przy znacznie mniejszej utracie ruchu. W przypadku końcówek wyjściowych serwa, stożek ze śrubą ściągającą jest jeszcze sztywniejszy.
Czy Guanshuo może produkować wały do silników przeciwwybuchowych?
Tak. Wały przeciwwybuchowe posiadają bicie ≤0,01 mm i mogą być wykonane ze stopu nieiskrzącego. Ciasne bicie utrzymuje wirnik wyśrodkowany, więc nic nie ociera, co zapobiega powstawaniu ciepła i iskrzenia, których należy unikać.
Wyślij współosiowość, stopień wyważenia i interfejs, których potrzebujesz. Guanshuo miele i balansuje we własnym zakresie, więc liczby na Twoim rysunku są liczbami, które zostaną zmierzone. Lub skontaktuj się z zespołem nastrona kontaktowa.