Szybka odpowiedźPrecyzyjna obróbka wału przekształca pręt stalowy w gotowy wał silnika na sześciu stanowiskach: kontrola materiału, toczenie i frezowanie CNC, wycinanie wielowypustów lub kół zębatych, obróbka cieplna, szlifowanie precyzyjne i kontrola końcowa. Szlifowanie zawsze następuje po hartowaniu, ponieważ obróbka cieplna powoduje przemieszczanie metalu. Ta kolejność zapewnia tolerancję IT5 do IT6, prostoliniowość w granicach 0,01 mm i wykończenie powierzchni Ra≤0,4 μm na gotowym wale.
Skończonywał silnikawygląda prosto. Jasna stalowa sztaba, kilka stopni, może wpust. To, co kryje się za tym wyglądem, to trasa sześciu maszyn, dwa działy i zestaw decyzji, które muszą nastąpić we właściwej kolejności. Jeśli pomylisz się w zamówieniu, wał będzie złomem. W tym artykule omawiamy prace w Guanshuo Precision, stacja po stacji, i wyjaśniamy, co każdy z nich wnosi do gotowej części.
Każdy wał ma ten sam szkielet. Proste szyby pomijają jedną lub dwie stacje. Hartowane, wielowypustowe wały wykorzystują wszystkie sześć.
| # | Stacja | Co ustawia |
|---|---|---|
| 1 | Kontrola przychodzącego materiału | Ocena, skład chemiczny i stan sztabki |
| 2 | Toczenie i frezowanie CNC | Średnice, stopnie, gwinty, rowki wpustowe |
| 3 | Cięcie obwiedniowe i wielowypustowe | Wypusty i zęby przekładni |
| 4 | Obróbka cieplna | Twardość, wytrzymałość, trwałość zmęczeniowa |
| 5 | Szlifowanie cylindryczne i bezkłowe | Ostateczny rozmiar, okrągłość, wykończenie |
| 6 | Kontrola końcowa | Dowód, że część jest zgodna z rysunkiem |
Wał zaczyna się jako półfabrykat. Przed wykonaniem pojedynczego cięcia pręt jest sprawdzany z rysunkiem. Gatunek, certyfikat walcowni, średnica i stan powierzchni są weryfikowane.
Stacja ta wygląda jak papierowa robota, ale zapobiega najdroższym rodzajom awarii. Jeśli do warsztatu trafi niewłaściwy gatunek, nikt tego nie zauważy, dopóki obróbka cieplna nie osiągnie twardości. Do tego czasu godziny obróbki są już wykorzystane. Guanshuo produkuje wały ze stali węglowej 45 #, stali stopowej 40Cr i 4140, stali do nawęglania 20CrMnTi oraz stali nierdzewnej 304 lub 316L, więc pomyłka w gatunku stanowi realne ryzyko, które można tu złapać.
W tym miejscu wał nabiera kształtu. Pręt jest obracany do jego zgrubnej średnicy, wycinane są stopnie, a podczas frezowania dodaje się rowki wpustowe, spłaszczenia i otwory krzyżowe.
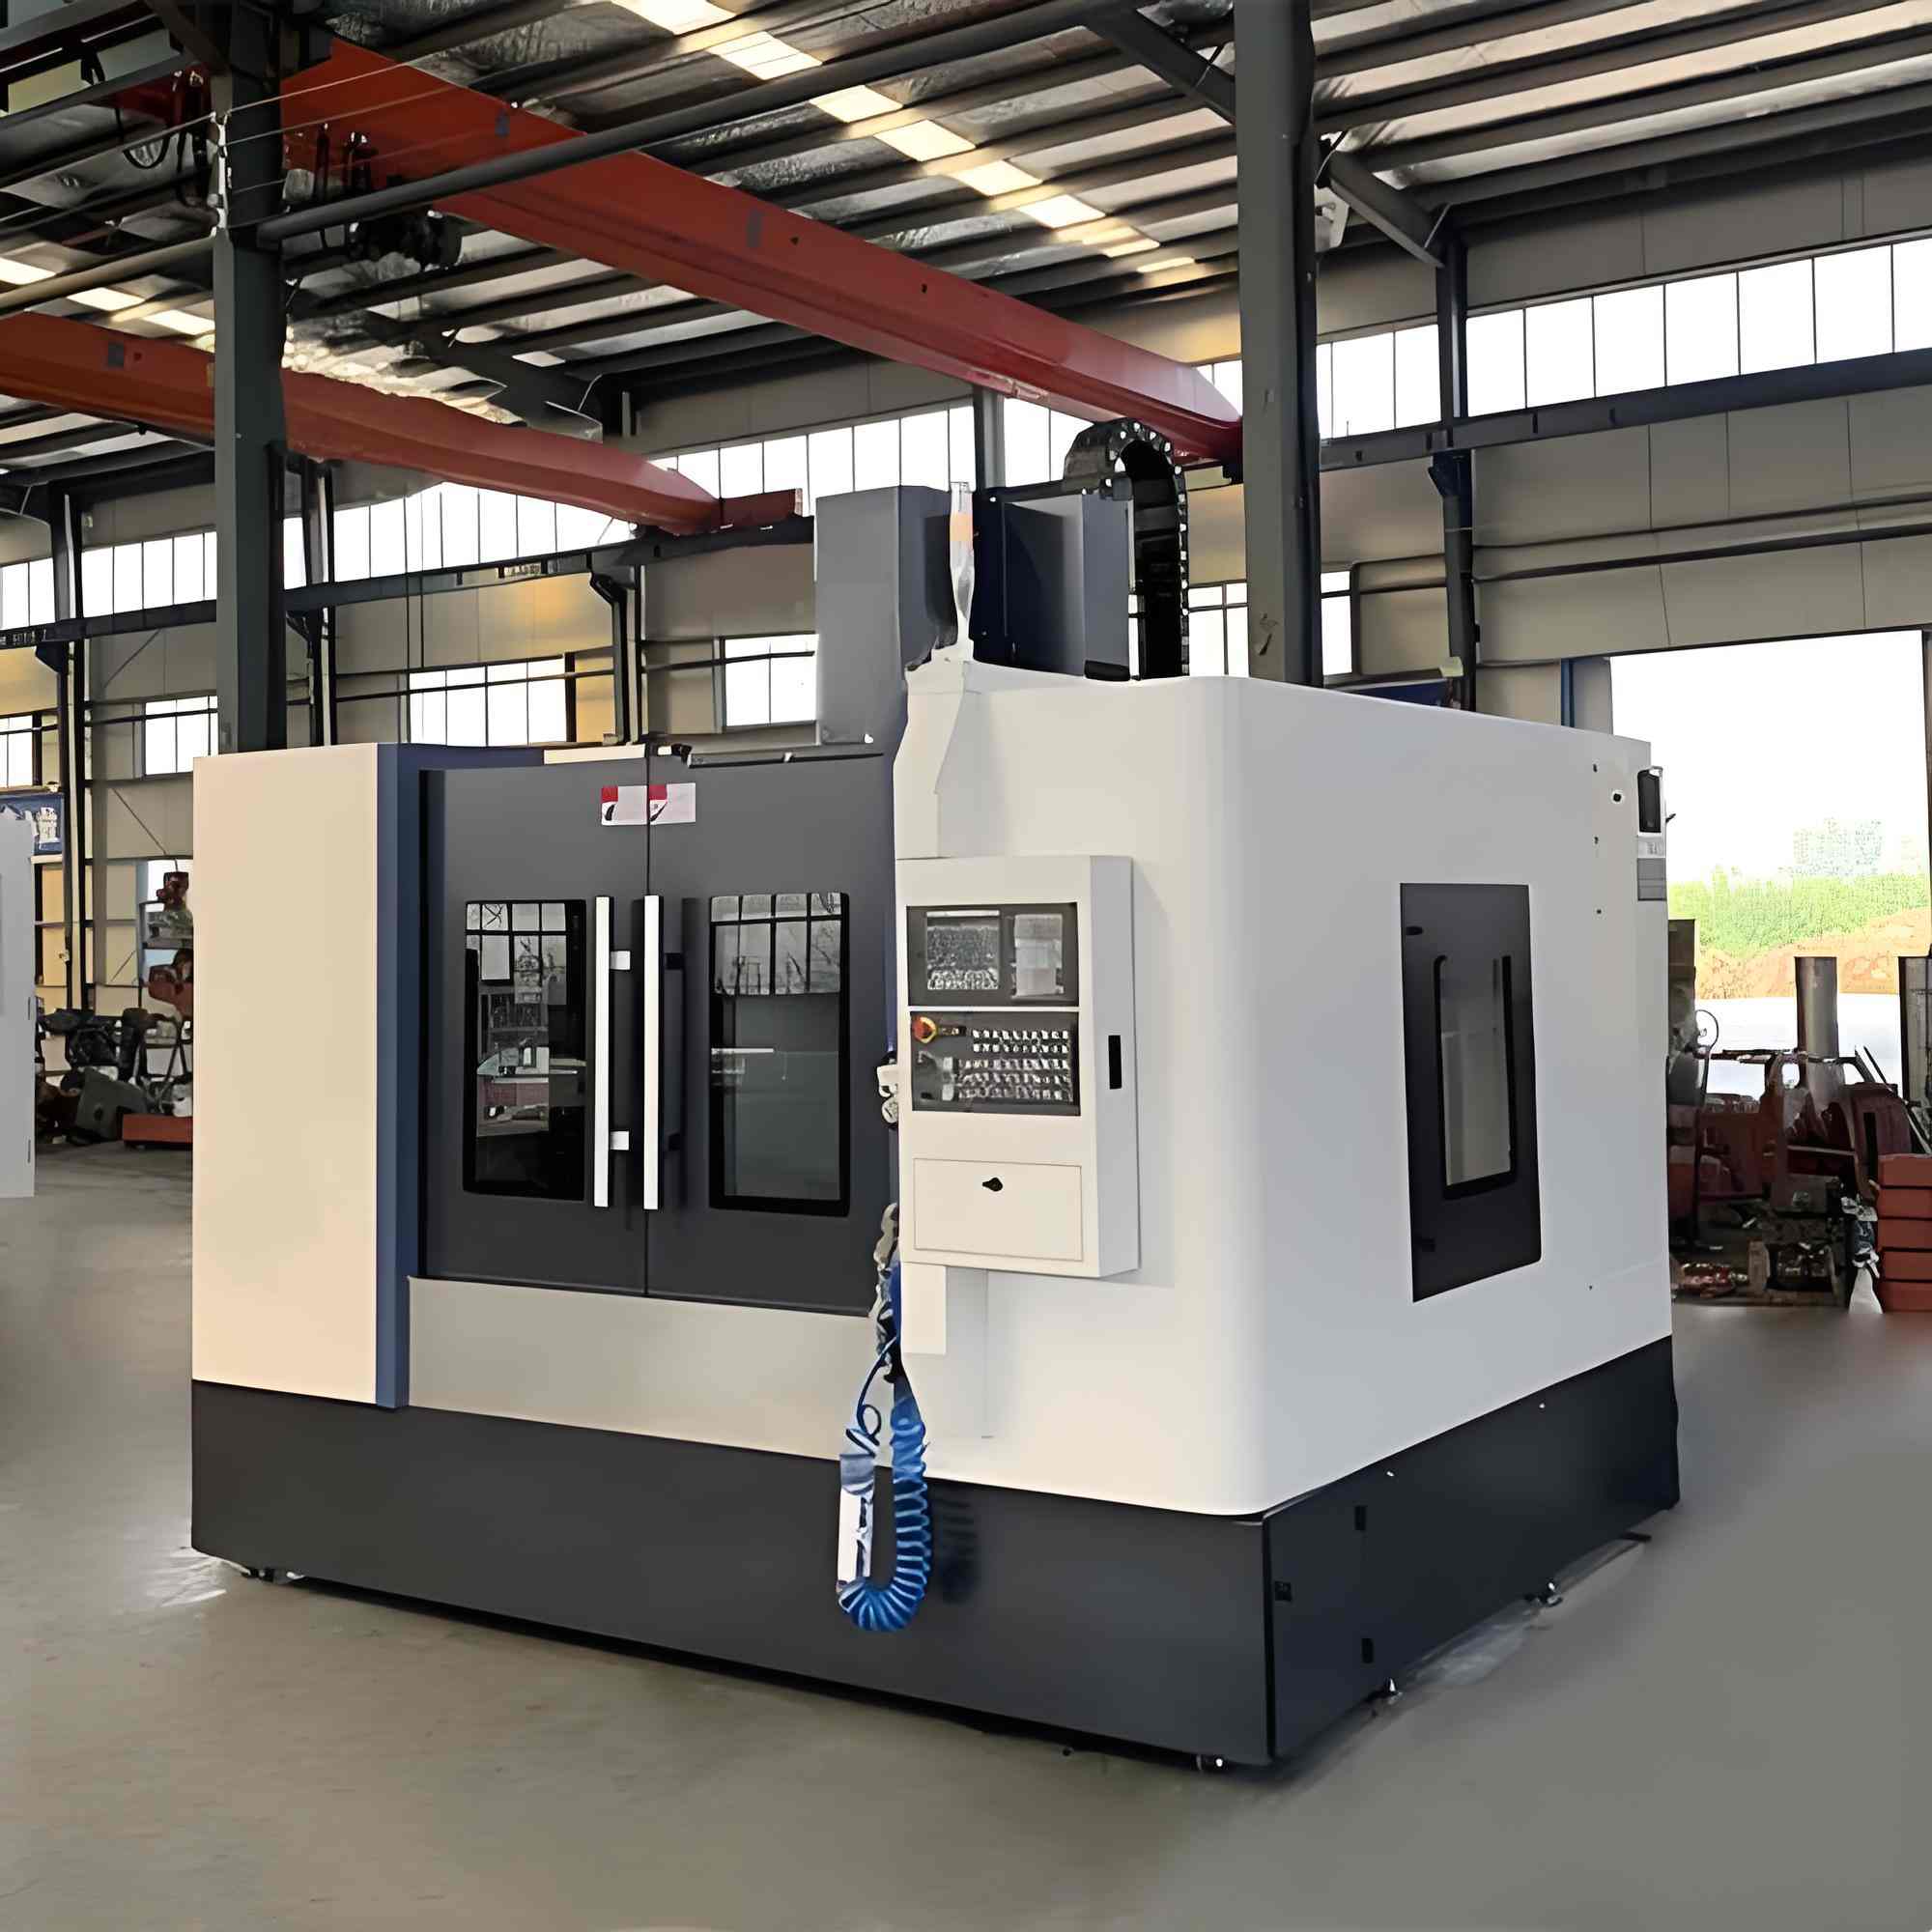
Ważnym szczegółem jest liczba potrzebnych konfiguracji. Za każdym razem, gdy część jest zwalniana i ponownie mocowana, pomiędzy elementami pojawia się mały błąd. Tokarko-frezarki wycinają elementy toczące i frezujące w jednym mocowaniu, dzięki czemu rowek wpustowy pozostaje zgodny ze średnicą, na której jest osadzony. Guanshuo obsługuje 3 maszyny tokarsko-frezarskie i 2 centra obróbcze wraz z około 60 ogólnymi maszynami CNC, dzięki czemu złożone wały można skierować na maszynę o jednym ustawieniu, podczas gdy prostsze są przetwarzane w dużych ilościach gdzie indziej.
Mechanicy zostawiają tutaj na czopach resztki szlifierskie, zwykle kilka dziesiątych milimetra. Za mało i szlifowanie nie jest w stanie usunąć zniekształceń powstałych w wyniku hartowania. Za dużo, szlifowanie trwa dłużej i nagrzewa część. Ocenianie tego dodatku jest jedną z cichych umiejętności warsztatu szybowego.

Wały, które przechodzą przez zęby, a nie wpust, trafiają do działu obwiedniowego. Płyta tnie wielowypust lub kształt koła zębatego, gdy wał obraca się w czasie z nożem. Do tego zadania Guanshuo obsługuje 6 maszyn obwiedniowych.
Dokładność wielowypustu mierzy się błędem podziału, czyli równomiernym rozmieszczeniem zębów wokół wału. Nierówne zęby oznaczają, że niektóre zęby przenoszą większe obciążenie niż inne i te zęby ulegają uszkodzeniu jako pierwsze. Tolerancje pozostaływały wielowypustoweodzwierciedlają formę:
| Forma splajnu | Błąd podziału | Charakter |
|---|---|---|
| Spiralny | ≤0,015 do 0,03 mm | Samocentrujący, duży filet korzeniowy, najlepsza wytrzymałość zmęczeniowa |
| Prostokątny | ≤0,02 mm | Silne pod wpływem uderzenia i obciążenia niecentrycznego |
| Trójkątny | ≤0,01 do 0,02 mm | Drobne zęby, samocentrujące, do lżejszych obciążeń |
Boki zębów ewolwentowych są wykończone z dokładnością Ra ≤0,8 do 1,6 μm, przy symetrii wielowypustowej utrzymywanej na poziomie ≤0,02 mm. Ta powierzchnia ma znaczenie, ponieważ boki ślizgają się lekko pod obciążeniem, a szorstki bok marszczy się i zużywa. Filet z korzenia zęba jest przycinany do R0,3 do R0,8, co powoduje rozłożenie naprężeń w korzeniu, zamiast je skupiać. W zaokrągleniach korzeniowych pękają zęby wielowypustowe, więc promień ten jest cechą zmęczeniową, a nie kosmetyczną.
Obróbka nadaje wałowi jego kształt. Obróbka cieplna nadaje mu wytrzymałość. Część jest hartowana i odpuszczana w celu uzyskania wytrzymałości rdzenia lub hartowana indukcyjnie, gdy tylko powierzchnia musi być twarda.
Która trasa zależy od dyżuru. Wał, który musi wytrzymywać zmęczenie zginające w całym przekroju, jest całkowicie hartowany. Wał wymagający twardego czopa łożyskowego umieszczonego na twardym rdzeniu jest utwardzany indukcyjnie wyłącznie na tym czopie. Gatunki nawęglane, takie jak 20CrMnTi, są nawęglane, co tworzy twardą powłokę na miękkim, amortyzującym rdzeniu. Typowa twardość po obróbce wynosi od 42 do 48 HRC, a wały wrzecionowe – od 60 do 65 HRC.
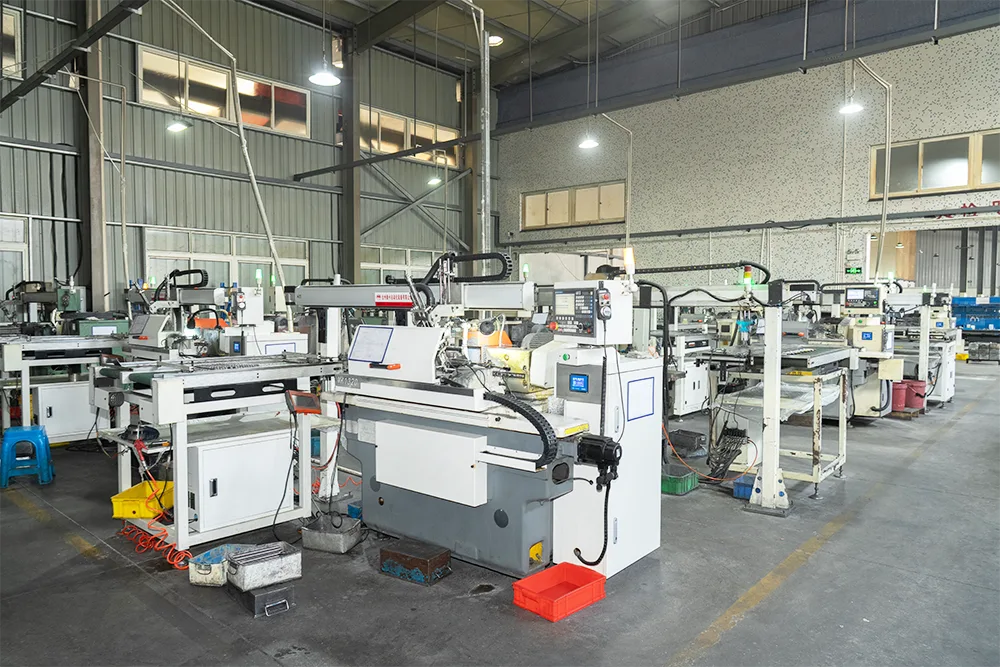
Szlifowanie polega na tym, że wał staje się częścią precyzyjną. Wszystko przed tym jest przygotowaniem. Guanshuo obsługuje 26 szlifierek cylindrycznych CNC i 6 precyzyjnych szlifierek bezkłowych, co stanowi największy pojedynczy blok sprzętu w zakładzie.
Wał jest utrzymywany pomiędzy środkami i szlifowany o jedną średnicę na raz. Ponieważ obraca się na własnych otworach centralnych, każdy dziennik jest koncentryczny względem pozostałych. Jest to metoda stosowana w przypadku wałów schodkowych, gniazd łożysk i wszystkiego, gdzie średnice muszą być zgodne.
Wał spoczywa na ostrzu pomiędzy tarczą szlifierską a kołem regulacyjnym, bez żadnych kłów. Części przepływają w sposób ciągły. Jest szybki i doskonale utrzymuje jedną stałą średnicę na długim, smukłym wale bez uginania się części. To jest metoda na zwykłygładkie waływ objętości.
| Szlifowanie cylindryczne | Szlifowanie bezkłowe | |
|---|---|---|
| Część się odbywa | Między ośrodkami | Na ostrzu, bez podparcia |
| Najlepiej w | Koncentryczność pomiędzy średnicami | Zgodność rozmiaru na całej długości |
| Garnitury | Wały stopniowane i o wielu średnicach | Długie, gładkie trzonki, duża objętość |
| Przepustowość | Wolniej, część po części | Szybkie, ciągłe podawanie |
Większość wałów wykorzystuje oba. Szlifowanie bezkłowe szybko dostosowuje rozmiar gładkiego korpusu, a następnie szlifowanie cylindryczne wykańcza krytyczne czopy. Razem zapewniają dokładność od IT5 do IT6, prostoliniowość w granicach 0,01 mm i Ra≤0,4 µm. Dzięki przejściu ultrawykańczającemu powierzchnia może osiągnąć Ra 0,2 μm.

Płyn chłodzący nie jest tutaj szczegółem. Suchy lub źle skierowany strumień chłodziwa powoduje nagrzewanie się powierzchni, co może spalić warstwę gruntu i pozostawić niewidoczne dla oka miękkie punkty. Operatorzy obserwują stan obciągania kół i przepływ chłodziwa z taką samą uwagą, jak odczyt rozmiaru.
Wał nie jest wykończony w momencie opuszczenia szlifierki. Jest skończony, gdy zostanie zmierzony. Guanshuo zatrudnia 6 osób w dziale jakości i pomieszczeniu z dedykowanymi instrumentami.
| Instrument | Co sprawdza |
|---|---|
| Miernik cylindryczności | Okrągłość, cylindryczność, bicie |
| Wskaźnik wykończenia powierzchni | Ra na dziennikach i twarzach fok |
| Projektor dwuwymiarowy | Profile, wpusty, fazowania, promienie |
| Centrum pomiaru przekładni | Dokładność wielowypustów i zębów przekładni |
| Tester twardości | Wynik obróbki cieplnej |
| Automatyczna kontrola optyczna | Szybkie przesiewanie wymiarowe objętościowo |
Zestaw do kontroli optycznej ma największe znaczenie w seriach produkcyjnych. Próbki do pomiaru ręcznego w partii. Kontrola optyczna monitoruje części w sposób ciągły, dzięki czemu dryf jest wychwytywany już na etapie jego powstawania, a nie po zapakowaniu palety.
Najważniejszą zasadą przy produkcji wałów jest to, że szlifowanie następuje po hartowaniu. Po stwierdzeniu wydaje się to oczywiste, ale jest to różnica pomiędzy wałem, który zachowuje tolerancję podczas pracy, a takim, który tego nie robi.
Hartowanie nagrzewa stal i szybko ją schładza. Metal zmienia strukturę, a część się porusza. Wał wykończony do ostatecznego rozmiaru przed hartowaniem wyjdzie z pieca poza tolerancją, będzie nieokrągły i często wygięty. Żadna dbałość na wcześniejszych stacjach nie może temu zapobiec. Szlifowanie po hartowaniu usuwa zniekształcenia i ustala prawdziwą ostateczną geometrię.
Niektórzy dostawcy pomijają szlifowanie po hartowaniu, aby zaoszczędzić na kosztach. Pomiary części są akceptowalne w temperaturze pokojowej na podstawie próbki, a następnie powodują hałas łożysk i przedwczesne zużycie w terenie. Jest to jeden z powodów, dla których należy bezpośrednio zapytać dostawcę o przebieg procesu, a nie tylko o cenę.
Liczenie maszyn nie ma charakteru marketingowego. Mówią Ci, co sklep faktycznie kontroluje wewnętrznie.
Warsztat z tokarkami, ale bez szlifierek, musi wysłać krytyczny krok na zewnątrz. Sklep ze szlifierkami, ale bez frezowania obwiedniowego, zleca podwykonawstwo każdego wałka wielowypustowego. Każde przekazanie zwiększa czas realizacji, koszty i miejsce na rozmycie odpowiedzialności. Guanshuo toczy, frezuje, obwiedniowo, obróbkę cieplną, szlifuje i inspekcję pod jednym dachem, dlatego też pełną trasę można podać jako jedną cenę i jeden termin dostawy.
Zakład działa w ten sposób od 2016 roku. Działa zgodnie z normą ISO9001, posiada 11 patentów na technologie i jest uznawany za przedsiębiorstwo high-tech na poziomie krajowym, zatrudniające ponad 50 pracowników, w tym dedykowany zespół inżynieryjny i jakościowy. Wały z tej trasy trafiają do nowych silników trakcyjnych pojazdów energetycznych, automatyki i robotyki przemysłowej, instrumentów precyzyjnych, urządzeń medycznych i wysokiej klasy sprzętu AGD.
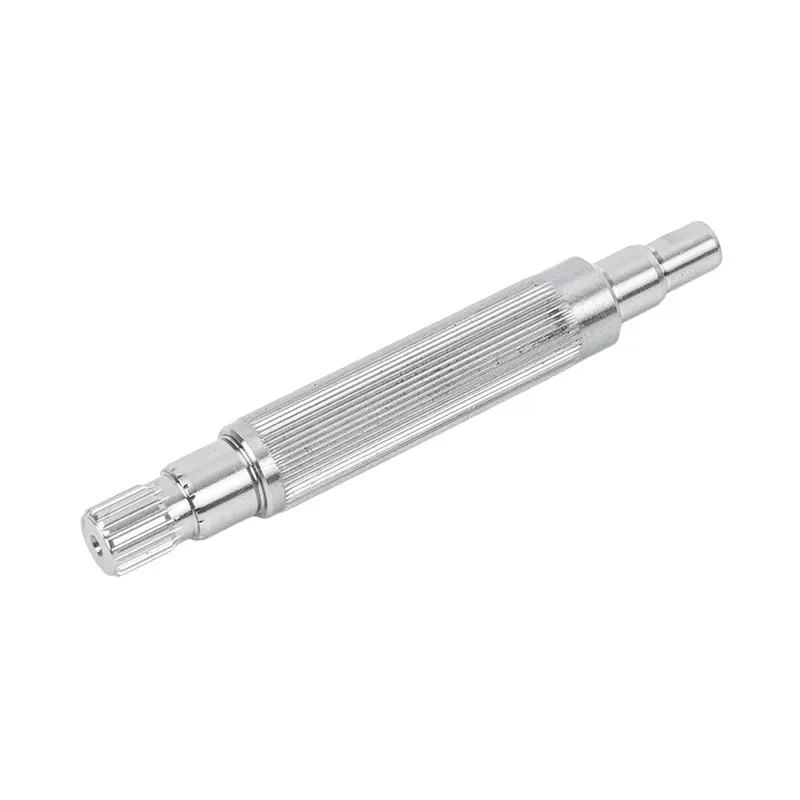
 Precyzyjnie szlifowany gładki wał
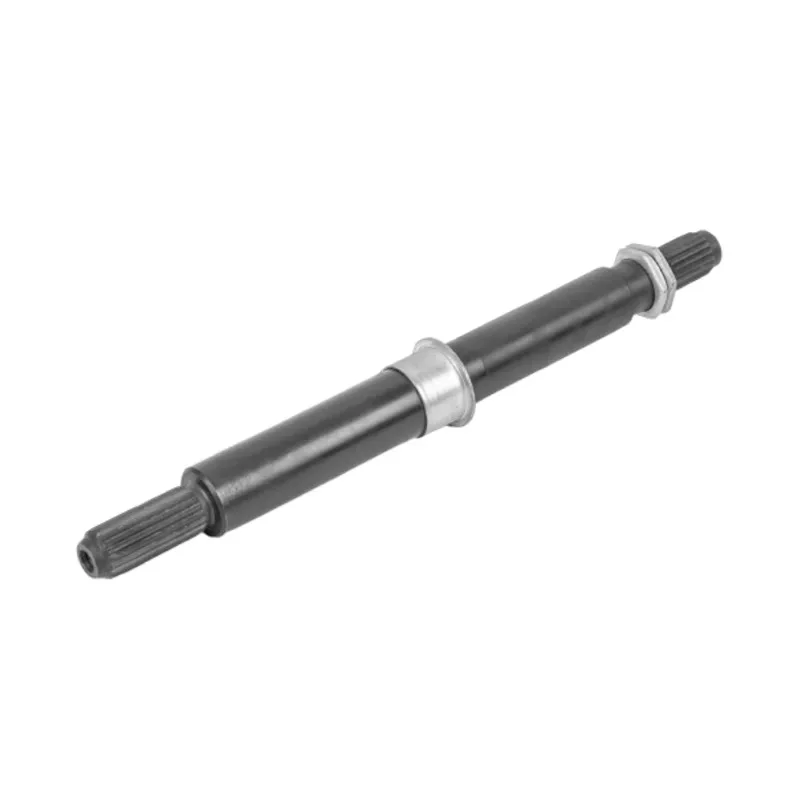
 Wał silnika jednostopniowego
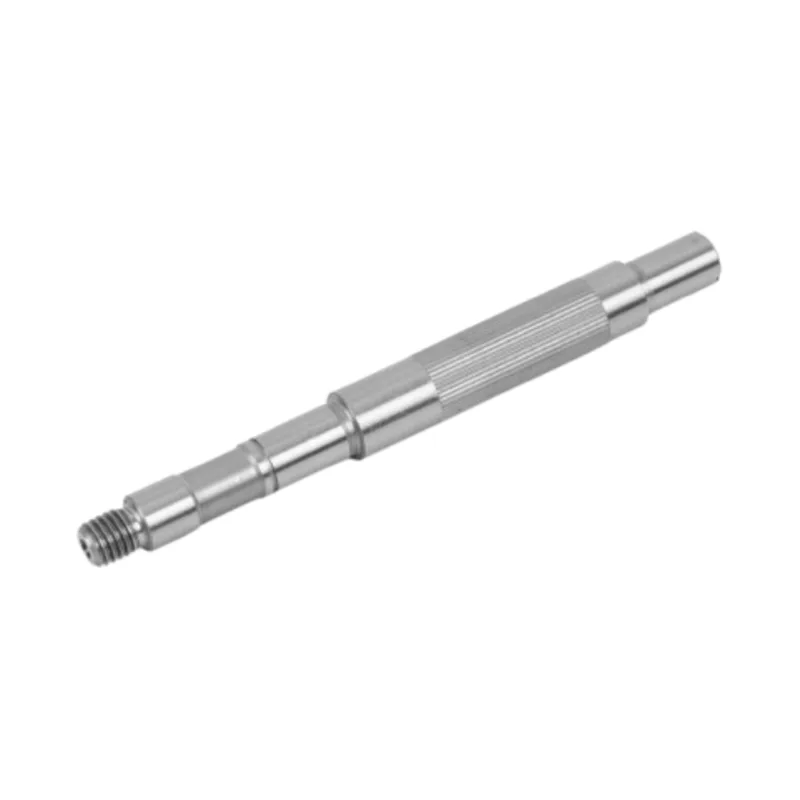
 Wał silnika z wieloma wpustami
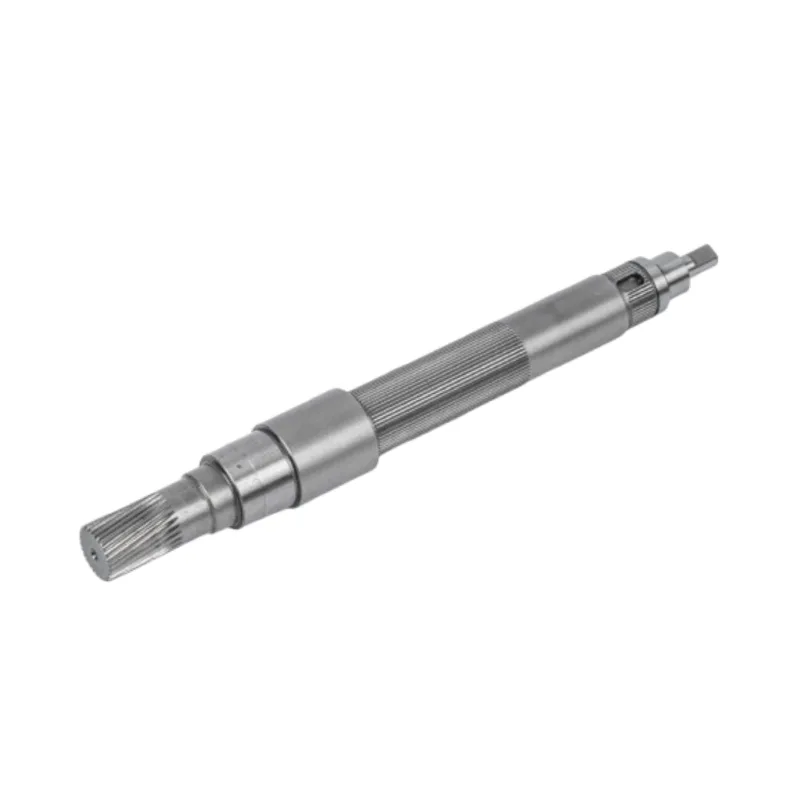
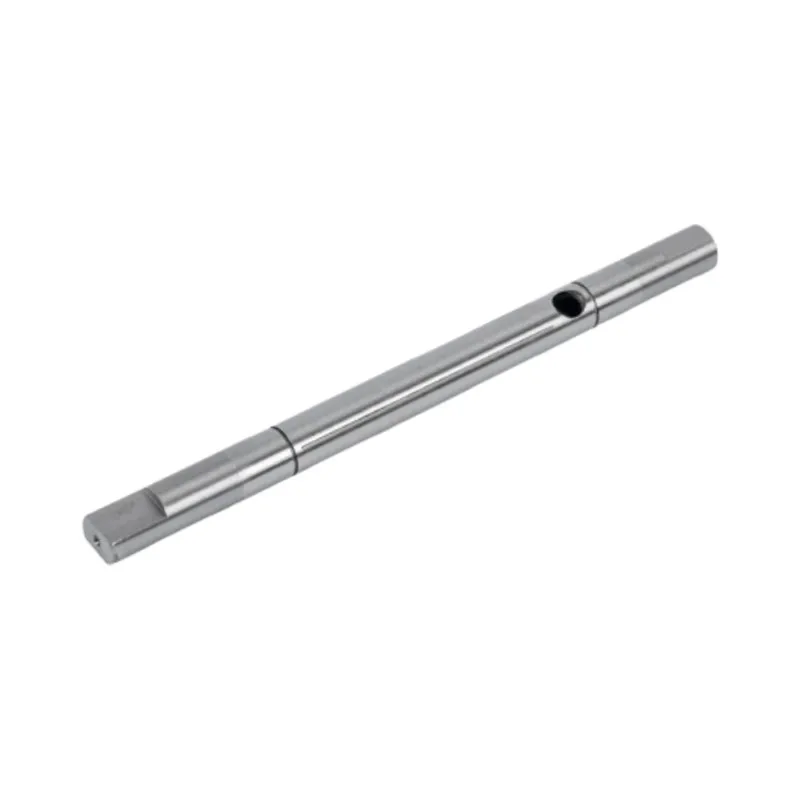
 Pusty wał silnika
Wyślij swój rysunek lub próbkę do Guanshuo Precision. Cały proces przebiega we własnym zakresie, od kontroli prętów, poprzez obróbkę obwiedniową, obróbkę cieplną i szlifowanie precyzyjne, aż do raportu końcowego z pomiarami.
Poproś o wycenę Lub skontaktuj się z zespołem nastrona kontaktowa.