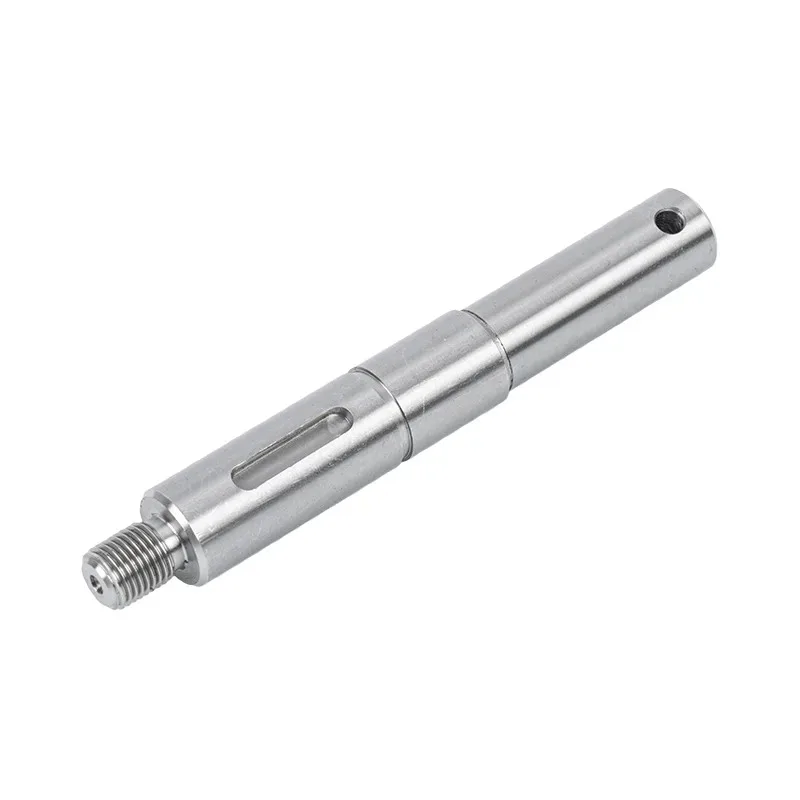
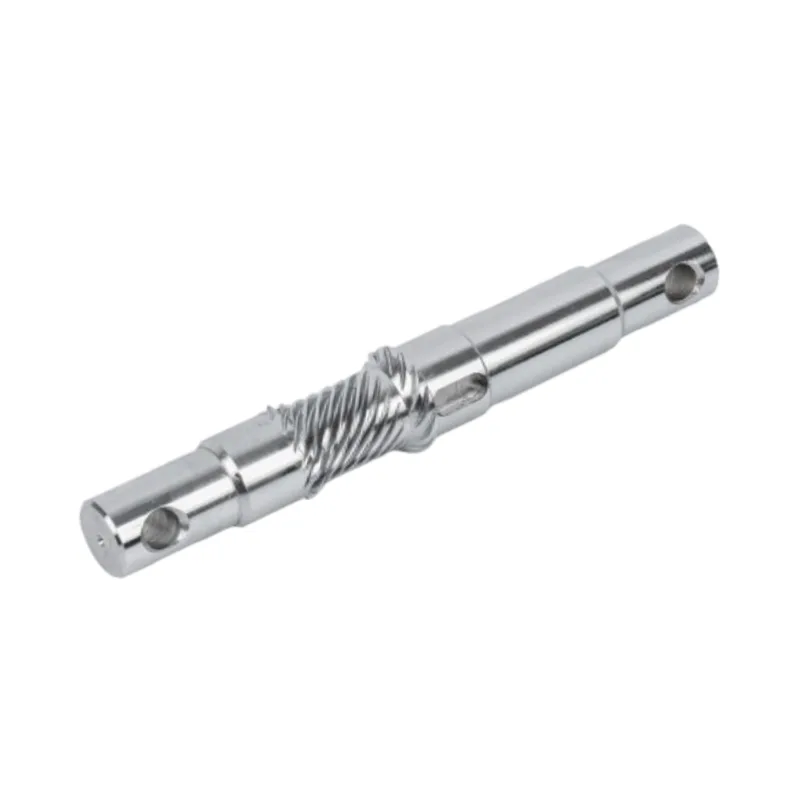
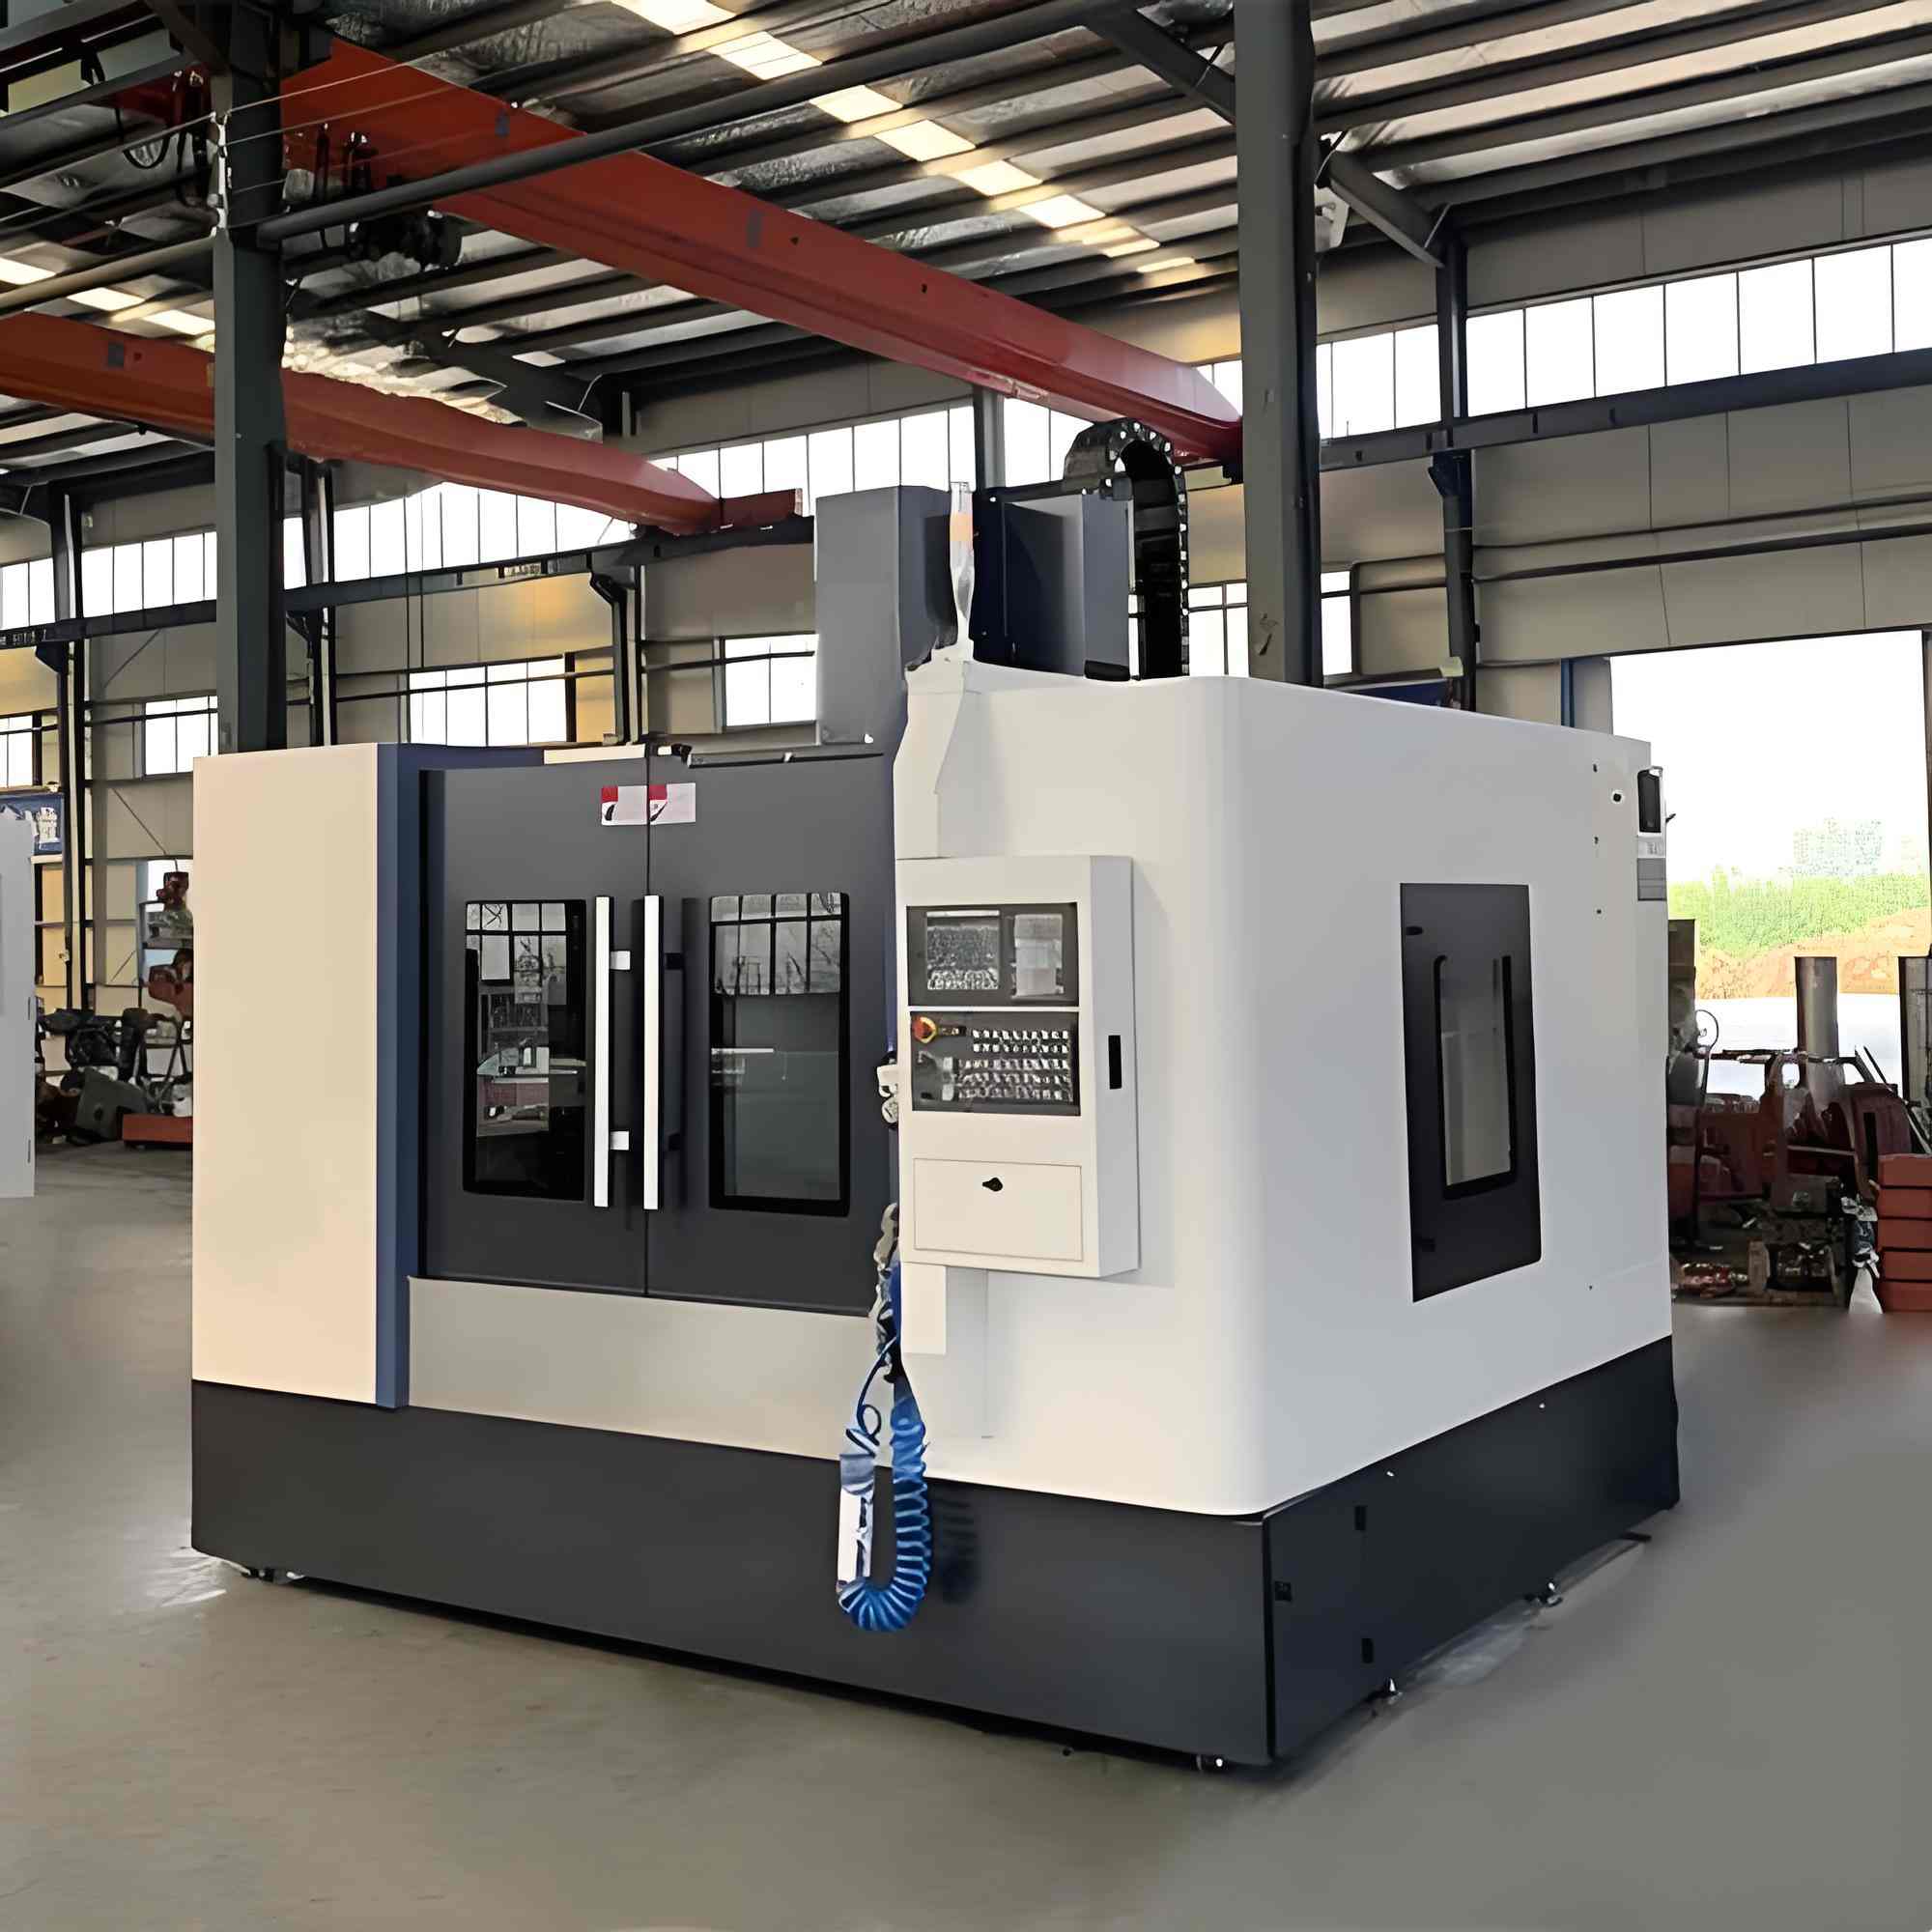
Obróbka wałów to proces przekształcania surowego pręta w gotowy wał poprzez cięcie, frezowanie, szlifowanie i obróbkę cieplną. W przypadku części precyzyjnej — na przykład wału silnika lub pompy — średnica jest zwykle utrzymywana w zakresie IT5–IT6 ze szlifowanym wykończeniem do Ra 0,4 μm. To, jakie procesy zastosujesz i w jakiej kolejności, zależy od materiału, geometrii i tego, jak ciasne musi być bicie.
Silnik jest tak dobry, jak wał przechodzący przez jego środek. Gdy wał przesunie się o kilka mikronów, poczujesz to wszędzie w dalszej części biegu — jako wibracje, hałas, jak łożyska, które zużywają się kilka miesięcy wcześniej. Dlategoobróbka wałuznajduje się w centrum tego, co robimy. Przez ponad dekadę zamienialiśmy pręty w wały, które zachowują swoje tolerancje pod obciążeniem, do silników napędowych pojazdów elektrycznych, linii automatyki i sprzętu AGD wysyłanych do ponad czterdziestu krajów.
W tym przewodniku omówiono, jak naprawdę powstaje wał precyzyjny: kolejność etapów obróbki, tolerancje, o które warto się spierać, materiały i sposób odróżnienia kompetentnego partnera w zakresie obróbki od tego, który jest po prostu tani.

Co to jest obróbka wałów?
Obróbka wału jest procesem subtraktywnym. Zaczynasz od okrągłego pręta i usuwasz metal, aż pozostała część będzie zgodna z rysunkiem — właściwe średnice, odpowiednie długości, tu rowek wpustowy, tam gwint, wszystko w granicach tolerancji. Nic nie jest dodawane; dokładność wynika całkowicie z zabrania materiału we właściwe miejsca.
Powodem, dla którego otrzymał swoją własną nazwę, zamiast być wrzucanym do ogólnej „obróbki skrawaniem”, jest to, że wał się obraca. Wspornik może różnić się o jedną dziesiątą milimetra i nikt tego nie zauważa. Wał obracający się z prędkością kilku tysięcy obrotów na minutę nie może. Koncentryczność, prostolinijność i wykończenie powierzchni wpływają bezpośrednio na to, jak cicho i jak długo pracuje gotowy zespół. Precyzyjna obróbka wału tak naprawdę polega na kontrolowaniu tych trzech elementów na całej długości części.
Proces obróbki wału krok po kroku
Nie ma dwóch identycznych zleceń, ale precyzyjny wał zazwyczaj przemieszcza się przez warsztat w mniej więcej tej kolejności. Kolejność ma takie samo znaczenie jak poszczególne operacje — szlifuj przed stwardnieniem, a ciepło spowoduje wycofanie części poza tolerancję.
Dobór i docięcie materiałuPółfabrykat dobiera się odpowiednio do obciążenia i środowiska, a następnie przycina na odpowiednią długość z dodatkiem do obróbki czołowej i szlifierskiej.Ostre toczenieNa tokarce CNC pręt jest doprowadzany do gotowego kształtu, pozostawiając kilka dziesiątych milimetra na krytycznych średnicach do późniejszego oczyszczenia szlifierki.
Wiercenie lub wytaczanieTylko w przypadku wałów drążonych — otwór jest wiercony lub wiercony pistoletowo przez środek przed wykończeniem części zewnętrznej.
PrzemiałWpusty, płaskowniki, wypusty i otwory krzyżowe są wycinane na frezarce lub tokarko-frezarce, podczas gdy część jest nadal miękka i łatwa w obróbce.
Obróbka cieplnaWał jest hartowany — zwykle przez hartowanie i odpuszczanie, czasami przez hartowanie indukcyjne na czopach łożyska — w celu uzyskania wytrzymałości i odporności na zużycie.
Zakończ szlifowanieSzlifowanie cylindryczne lub bezkłowe zmniejsza średnice robocze do ostatecznego rozmiaru i wykończenia powierzchni, korygując wszelkie odkształcenia powstałe w wyniku obróbki cieplnej.
KontrolaPrzed wysyłką sprawdzane są średnice, bicie, koncentryczność i chropowatość powierzchni z rysunkiem.
Znakowanie i pakowanieZabezpieczenie antykorozyjne, w razie potrzeby znakowanie laserowe, a następnie pakowanie chroniące szlifowane powierzchnie podczas transportu.
- Dlaczego kolejność jest stała:hartowanie powoduje lekkie wypaczenie wału — to kwestia fizyki, a nie wady. Pozostawienie wykończenia do momentuPoobróbka cieplna pozwala uzyskać twardą, odporną na zużycie część, która wciąż jest idealnie prosta. Warsztaty, które najpierw szlifują, a na końcu utwardzają wały statków, które są cienkie na papierze i wibrują w polu.
Podstawowe procesy: toczenie, frezowanie i szlifowanie
Większość pracy na wale wykonują trzy rodziny operacji. Toczenie definiuje okrągły profil, frezowanie dodaje cechy, a szlifowanie zapewnia precyzję. Oto porównanie w przypadku typowej pracy.
| Proces | Co to robi na wale | Najlepiej nadaje się do | Typowa precyzja |
|---|---|---|---|
| Toczenie CNC | Tnie cały okrągły profil, występy i średnice z prętów | Każdy wał, jako etap obróbki zgrubnej i półwykańczającej | ±0,02–0,05 mm |
| Frezowanie / toczenie-frezowanie | Tnie wpusty, płaskowniki, wypusty, otwory krzyżowe i gwinty | Wały z elementami napędowymi lub nieokrągłymi detalami | Zależne od funkcji |
| Szlifowanie cylindryczne | Wykańcza czopy pomiędzy środkami, zapewniając ciasną okrągłość i koncentryczność | Wały stopniowane i barkowane | IT5–IT6, Ra ≤ 0,4 µm |
| Szlifowanie bezkłowe | Wykańcza gładkie średnice na podporze roboczej, bez konieczności wykonywania otworów centralnych | Długie, proste wały w większych ilościach | IT5–IT6, Ra ≤ 0,4 µm |
| Zgrzewanie tarciowe | Łączy dwa materiały od końca do końca — np. nierdzewna głowica na stalowym korpusie | Wały bimetaliczne, które oszczędzają na drogim stopie | Połączenie o pełnej wytrzymałości |
Wybór pomiędzyszlifowanie cylindryczne i bezkłoweto ten, który najczęściej spotyka kupujących. Szlifowanie cylindryczne jest bardziej precyzyjne w przypadku części ze stopniami, ponieważ wał obraca się na własnych otworach środkowych. Szlifowanie bezkłowe rezygnuje z części kontroli położenia w zamian za prędkość, która jest dokładnie tym, czego oczekujesz od długiego, gładkiego wału o dużej objętości. W praktyce obsługujemy jedno i drugie — decyduje część, a nie maszyna.
Materiały, które obrabiamy — i jak ten wybór zmienia pracę
Materiał jest pierwszą decyzją w przypadku każdego wału i po cichu decyduje o wszystkim: jak część się tnie, czy można ją hartować, jak zachowuje się w środowisku korozyjnym lub higienicznym. Obrabiamy stal węglową, stopową i nierdzewną, a wybór odpowiedniej rodziny zależy od obciążenia, środowiska i budżetu.
| Rodzina materialna | Wspólne oceny | Dlaczego miałbyś to wybrać |
|---|---|---|
| Stal średniowęglowa | 1045/C45 | Koń roboczy. Dobra wytrzymałość, łatwość obróbki, wymaga hartowania indukcyjnego — pokrywa większość wałów do zastosowań ogólnych przy najniższych kosztach. |
| Stal stopowa | 40Cr/4140 | Wyższa wytrzymałość i trwałość zmęczeniowa, dobrze reaguje na hartowanie i temperowanie. Frez do obciążonych wałów napędowych. |
| Stal nierdzewna | 303 / 304 / 316 / 420 | Korozja i higiena. Stosowane tam, gdzie na wał narażona jest wilgoć, chemikalia lub zmywanie – żywność, sprzęt medyczny, pompy. |
Jest tu więcej niuansów, niż może pomieścić jedna tabela – wybór gatunku, reakcja na obróbkę cieplną i sposób działania każdej maszyny. Omówiliśmy to szczegółowo wjakie materiały są stosowane na wały silnika, który warto przeczytać przed ukończeniem rysunku.
Tolerancje, wykończenie i bicie: liczby, które mają znaczenie
W tym miejscu obróbka wałów staje się interesująca i gdzie cena i jakość faktycznie się różnią. Rysunek, który po prostu mówi „zmienić na wymiar”, to zupełnie inne zadanie niż ten, w którym podaje się średnice IT6 i bicie 0,01 mm. Trzy specyfikacje przenoszą większość ciężaru.
| Specyfikacja | Co kontroluje | Zakres wałów precyzyjnych | Standard Guanshuo |
|---|---|---|---|
| Tolerancja wymiarowa (klasa IT) | Jak bardzo każda średnica odpowiada rozmiarowi docelowemu | IT5–IT7 podczas biegania pasuje | IT5–IT6 |
| Chropowatość powierzchni (Ra) | Gładkość czopa szlifowanego wpływa na tarcie i trwałość łożyska | Ra 0,4–0,8 µm | Ra ≤ 0,4 µm |
| Bicie / koncentryczność | Jak prawdziwy wał obraca się wokół własnej osi | 0,01–0,02 mm na czopach kluczowych | Trzymane w czasopismach centralnych |
Krótkie słowo na temat ich czytania. Gatunki IT pochodzą z systemu tolerancji ISO — niższa liczba oznacza węższe pasmo, a każdy spadek gatunku kosztuje rzeczywisty czas obróbki, dlatego opłaca się określać szczelność tylko tam, gdzie część faktycznie tego potrzebuje. Ra to średnia chropowatość wykończonej powierzchni; wał szlifowany o Ra 0,4 μm jest gładki jak szkło i pozwala na chłodzenie łożyska lub uszczelki. Bicie łączy te dwa elementy: jest to drganie, które można zobaczyć na czujniku zegarowym podczas obrotu wału, a w przypadku części obrotowej często pojedyncza liczba decyduje o tym, czy zespół jest cichy, czy nie.
Obróbka cieplna: podczas której wał zyskuje na wytrzymałości
Obróbka nadaje wałowi kształt; obróbka cieplna stanowi jego szkielet. Zaraz po toczeniu większość stali na wały jest stosunkowo miękka — nadaje się do wycinania rowków wpustowych, nie nadaje się do lat pracy przy odwracalnym obciążeniu. Obróbka cieplna rozwiązuje ten problem, zmieniając strukturę stali, a nie jej wymiary.
Najpopularniejszą metodą obróbki wału jest hartowanie i odpuszczanie: podgrzej część, szybko ją schłodź, aby całkowicie stwardniała, a następnie ponownie odpuść, aby zamienić odrobinę twardości na wytrzymałość. Tam, gdzie tylko powierzchnia toczna musi być twarda – na przykład czop łożyska – hartowanie indukcyjne nagrzewa tylko tę taśmę i pozostawia rdzeń twardy. Kompromis jest zawsze taki sam: twardszy jest odporny na zużycie, twardszy jest odporny na pękanie, a etap odpuszczania pozwala na zrównoważenie obu.
Obróbka cieplna jest również powodem, dla którego kolejność procesu jest taka, jaka jest. Ponieważ hartowanie lekko zniekształca część, należy jązanimkoniec, nigdy później. Zeszlifuj wał, następnie utwardz go i właśnie utraciłeś swoją precyzję.
Kontrola jakości na hali produkcyjnej
Precyzja, której nie da się zmierzyć, to tylko nadzieja. Każda średnica krytyczna, bicie kluczowych czopów i wykończenie powierzchni są sprawdzane z rysunkiem, zanim wał opuści budynek. Ta dyscyplina inspekcji jest jednym z powodów, dla których posiadamy certyfikat ISO 9001 i dlaczego nasza praca zaowocowała 11 przyznanymi na przestrzeni lat patentami.
Tutaj również liczy się wydajność, ponieważ stała precyzja wynika z posiadania odpowiedniej ilości maszyn, a nie z jednej dobrej szlifierki i kolejki. Na naszej linii szlifierskiej znajduje się 26 szlifierek cylindrycznych CNC i 6 precyzyjnych szlifierek bezkłowych, co pozwala nam utrzymywać IT5–IT6 w całej serii produkcyjnej, a nie na pojedynczej części głównej. Jako krajowe przedsiębiorstwo high-tech założone w 2016 roku, zbudowaliśmy warsztat wokół jednej rzeczy: wałów o takich samych wymiarach w części pierwszej i części dziesięciotysięcznej.
Wały, które obrabiamy
Powyższe procesy łączą się w dość szeroką gamę typów wałów. Każdy ma swoje własne zmarszczki związane z obróbką i każdy ma dedykowaną stronę, jeśli chcesz poznać szczegóły.
- Solidne wały silnika— podstawa, wgładki, wpust, wielowypustowyIwkroczyłkształtuje się w zależności od sposobu przenoszenia momentu obrotowego.
- Puste wały silnika— wywiercony centralnie w celu zmniejszenia ciężaru lub poprowadzenia przewodów i chłodziwa. Widziećwały pełne vs drążonebo kiedy każde z nich ma sens.
- Specjalne wały— łącznie ze spawanymi tarciowo wałami i częściami pomp, zaworów i sprzętu medycznego ze stali nierdzewnej.
- Wały ogólnego przeznaczenia— do silników serwo, krokowych i urządzeń, gdzie sprawdzony profil standardowy spełnia swoje zadanie.
Jak wybrać partnera do obróbki wałów
Większość kupujących może znaleźć kogoś, kto obróci wał. Znalezienie warsztatu, który wykona bicie IT6 i 0,01 mm w przypadku części o numerze 5000 i poprzedzi to papierkową robotą, jest trudniejszym zadaniem. Kilka rzeczy dzieli te dwie rzeczy.
Najpierw zapytaj o wydajność szlifowania, a nie o toczenie — toczenie jest powszechne, precyzyjne szlifowanie na dużą objętość nie. Zapytaj, czy mogą pokazać Ci raport z kontroli średnicy krytycznej i jak radzą sobie z certyfikatami materiałowymi, ponieważ wał jest tak niezawodny, jak stal, z której został zbudowany. Zapytaj, co się dzieje, gdy partia się przemieszcza: poważny dostawca mierzy, dostosowuje i dokumentuje; słabszy okrętuje i ma nadzieję. I spójrz, w czyich silnikach pracują już wały — dekada pracy nad pojazdami elektrycznymi, automatyką i układami napędowymi urządzeń nie jest czymś, co można sfałszować na karcie specyfikacji.
Niestandardowa obróbka wałów powinna być dokładnie taka: Twój rysunek, Twoje tolerancje, Twój materiał, wyceniony i wykonany zgodnie ze specyfikacją, a nie ściągnięty z katalogu. Jeśli „niestandardowy” dostawca stale kieruje Cię w stronę standardowych rozmiarów, mówi to coś o tym, co faktycznie może obrabiać.
Masz rysunek wału do zacytowania?
Prześlij nam swój rysunek 2D lub próbkę z zaznaczonymi tolerancjami, materiałem i wykończeniem. Wrócimy z wyceną i, jeśli będzie to pomocne, sugestią z hali produkcyjnej.
Uzyskaj wycenę obróbki wałuCzęsto zadawane pytania
Jaką tolerancję może wytrzymać obróbka wału?
To zależy od procesu. Toczenie zgrubne umożliwia uzyskanie zakresu plus/minus 0,05 mm, natomiast szlifowanie wykańczające na precyzyjnym wale pozwala na uzyskanie tolerancji średnicy w zakresie IT5–IT6 przy chropowatości powierzchni sięgającej Ra 0,4 μm. W Guanshuo szlifujemy do tego poziomu jako standard w przypadku wałów silników i pomp.
Jaka jest różnica między szlifowaniem cylindrycznym a szlifowaniem bezkłowym?
Szlifowanie cylindryczne utrzymuje wał pomiędzy środkami, co zapewnia doskonałą koncentryczność i pasuje do wałów schodkowych lub z występami. Szlifowanie bezkłowe podtrzymuje wał na podporze roboczej i przebiega szybciej, dzięki czemu pasuje do długich, gładkich wałów w większych ilościach. Większość sklepów, w tym nasz, używa obu, w zależności od części.
Który materiał jest najlepszy na wał obrobiony maszynowo?
Nie ma jednego najlepszego materiału. Stal średniowęglowa, taka jak 1045, pokrywa większość wałów do zastosowań ogólnych, stale stopowe, takie jak 40Cr, wytrzymują większe obciążenia i dobrze reagują na hartowanie, a stal nierdzewna jest wyborem, gdy liczy się korozja lub higiena. Właściwy wybór zależy od obciążenia, środowiska i kosztów.
Czy można obrabiać wały drążone?
Tak. Wały drążone są wiercone lub drążone w środku, a następnie obracane i szlifowane jak wał pełny. Zmniejszają wagę i umożliwiają poprowadzenie przewodów, płynu chłodzącego lub drugiego wału przez otwór, co jest powszechne w silnikach pojazdów elektrycznych i silnikach automatyki.
Czy obrabiasz niestandardowe wały na podstawie rysunku?
To większość naszej pracy. Prześlij nam rysunek 2D lub próbkę z podanymi tolerancjami, materiałem i wykończeniem, a my to wycenimy. Wykonujemy maszyny według Twojej specyfikacji, a nie ze stałego katalogu.
W jakich branżach wykorzystuje się wały obrabiane przez Państwa?
Nasze wały trafiają do nowych silników pojazdów energetycznych, automatyki i robotyki przemysłowej, sprzętu gospodarstwa domowego, pomp i zaworów oraz sprzętu medycznego – wszędzie tam, gdzie część obracająca się musi pozostać niezmieniona pod obciążeniem.